
Pessoal,
Tal como mencionado na última publicação, é comum, no processo PIP (pin-in-paste), ter dificuldade em obter um volume adequado de solda. Se as dimensões da placa de circuito impresso e dos componentes forem tais que a obtenção de solda suficiente (através da aplicação de um volume adequado de pasta de solda) constitua um problema, pode ser útil adicionar pré-formas de solda para aumentar o volume de solda.
Para além de nos ajudar a obter o volume adequado de pasta de solda, o StencilCoach™ também calcula as dimensões das aberturas do estêncil quando são adicionadas pré-formas de solda. Um tamanho prático de pré-forma de solda frequentemente utilizado é o mesmo de um componente passivo 0603 (60 x 30 mils). A pré-forma é colocada sobre a deposição de pasta de solda, pelo que este tamanho comum é prático, uma vez que pode ser colocada por uma máquina de colocação de componentes. As pré-formas de solda vêm normalmente num formato de fita e bobina para facilitar a colocação pela máquina de colocação de componentes (sem equipamento adicional, sem formação adicional, sem tempo adicional).
Alguns engenheiros utilizam aberturas em forma de «dogbone» com pré-formas, tal como ilustrado na Figura 1.O StencilCoachTM também calcula as dimensões para este tipo de abertura de estêncil.
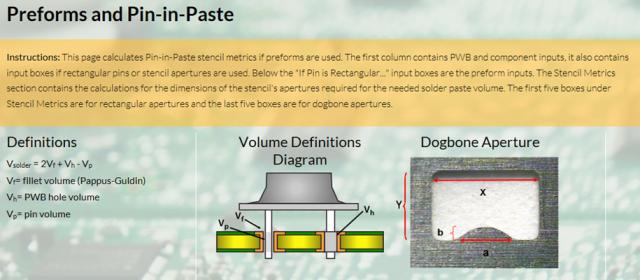
Figura 1. No canto inferior direito, observa-se uma abertura do estêncil em forma de osso de cão.
Considere a aplicação apresentada na última publicação. Recorde-se que só conseguimos imprimir pasta suficiente utilizando aberturas quadradas (uma vez que o diâmetro das aberturas circulares necessárias era tão grande que os depósitos de pasta se sobreporiam). Os dados de entrada e os cálculos que utilizam pré-formas de solda para esta aplicação são apresentados na Figura 2. Ao utilizar duas pré-formas 0603 com 12 mil de espessura, agora apenas necessitamos de aberturas quadradas no estêncil (60,5 mil) ou aberturas circulares com um raio de 34 mil. O StencilCoach também calcula as dimensões equivalentes das aberturas em forma de «dogbone», conforme ilustrado no canto inferior direito da Figura 2.
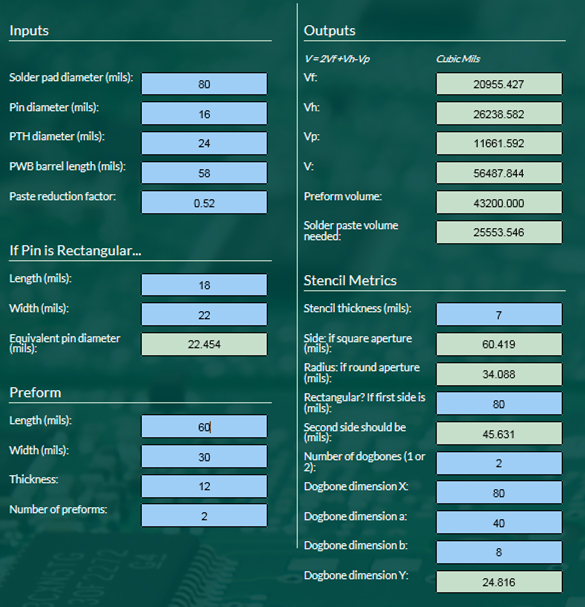
Figura 2. PIP com dados de entrada da pré-forma (azul) e cálculos (verde).
O processo «Pin-in-Paste» pode ser útil, na medida em que permite eliminar a soldadura por onda, reduzir o tempo de ciclo e melhorar a qualidade dos produtos acabados. Nos casos em que a impressão por estêncil não consegue fornecer pasta de solda suficiente para formar uma junta de solda aceitável, a adição de pré-formas de solda pode ser a solução ideal.
Saúde,
Dr. Ron


