
Pedro escreve:
Caro Dr. Ron,
Estou a tentar implementar o processo Pin-in-Paste (PIP). A placa de circuito impresso (PWB) tem 63 mils de espessura, o diâmetro do pino do componente é de 47 mils, o diâmetro do orifício da PWB é de 87 mils e o diâmetro da pastilha da PWB é de 120 mils. Utilizei o software StencilCoach™ da Indium Corporation e o resultado indicou que precisava de uma abertura no estêncil com um diâmetro de 416 mils para o estêncil de 5 mils de espessura que estava a utilizar.
O diâmetro da abertura do estêncil é demasiado grande. O que se passa?
O melhor,
Pedro
Caro Peter,
O problema é que o diâmetro do orifício na placa de circuito impresso (PWB) é demasiado grande. É 40 mils maior do que o diâmetro do pino do componente. Esta situação faz com que seja necessária uma quantidade muito grande de solda para preencher o orifício da PWB, que fica praticamente vazio. Ver Figura 1. Uma vez que a pasta de solda contém cerca de 50% em volume de fluxo, é frequentemente necessária uma quantidade considerável de pasta para formar uma boa junta de solda.
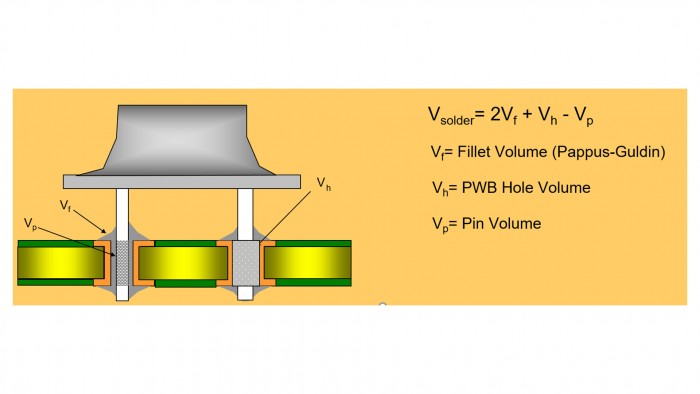
Figura 1. Esta figura apresenta um esquema em corte transversal de um componente montado numa placa de circuito impresso (PWB). São apresentados os volumes do filete, do orifício e do pino, bem como o volume de solda necessário resultante. Se o pino do componente for muito mais pequeno do que o diâmetro do orifício da PWB, será necessária mais pasta de solda do que aquela que o processo de impressão «pino na pasta» consegue fornecer.
Ao conversar com os meus amigos, Jim Hall e Phil Zarrow, da ITM, e Jim McLenaghan, da Creyr Innovation, todos recomendam que o diâmetro do orifício na placa de circuito impresso (PWB) seja entre 10 e 12 mils maior do que o diâmetro do pino. No seu caso, isso corresponderia a um diâmetro de orifício de 58 mils (optei por 11 mils a mais do que o diâmetro do pino) e a um diâmetro do pad na PWB de, digamos, 80 mils. O StencilCoach™ calcula que é necessário um diâmetro de abertura do estêncil de 194 mils, ver Figura 2. Talvez seja melhor optar por uma abertura quadrada com 172 mils de lado, tal como se vê na saída do StencilCoach™. Se este tamanho de abertura do estêncil ainda for demasiado grande, as pré-formas de solda podem ajudar. Abordarei a sua utilização num próximo artigo.
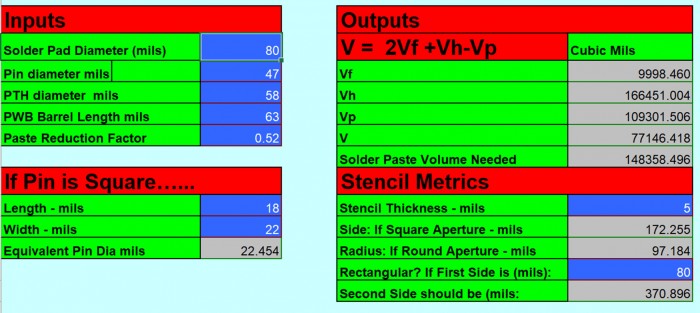
Figura 2. A coluna da direita desta figura mostra que é necessária uma abertura redonda no estêncil com um diâmetro de 194 mils (2 x 97,184, a terceira célula a partir de baixo) para formar uma boa junta de solda nesta aplicação. Pode ser vantajoso utilizar uma abertura quadrada com 172 mils de lado, tal como se pode ver na quarta célula a partir de baixo na coluna da direita.
A propósito, Jim McLenaghan aperfeiçoou alguns trabalhos anteriores que deram origem à fórmula para o volume do filete utilizada no StencilCoach™. Zarrow e Hall acabaram de lançar um livrointitulado «Troubleshooting Electronic Assembly: Wisdom from the Board Talk Crypt». Estas três pessoas são algumas das mais conceituadas na área da montagem de componentes eletrónicos atualmente.
Saúde,
Dr. Ron


