
Peter scrive:
Caro dottor Ron,
Sto cercando di implementare il processo Pin-in-Paste (PIP). Il circuito stampato ha uno spessore di 63 mil, il diametro del pin del componente è di 47 mil, il diametro del foro nel circuito stampato è di 87 mil e il diametro del pad sul circuito stampato è di 120 mil. Ho utilizzato il software StencilCoach™ di Indium Corporation e il risultato ha indicato che, per lo stencil dello spessore di 5 mil che stavo utilizzando, era necessaria un’apertura dello stencil con un diametro di 416 mil.
Il diametro dell'apertura dello stencil è decisamente troppo grande. Come mai?
Il migliore,
Pietro
Caro Peter,
Il problema è che il diametro del foro sul circuito stampato è troppo grande. È superiore di 40 mil rispetto al diametro del pin del componente. Questa situazione comporta la necessità di una quantità molto elevata di stagno per riempire il foro del circuito stampato, che risulta quasi completamente vuoto. Vedi la Figura 1. Poiché la pasta saldante è composta per circa il 50% in volume da flussante, spesso è necessaria una quantità piuttosto consistente di pasta per ottenere un buon giunto di saldatura.
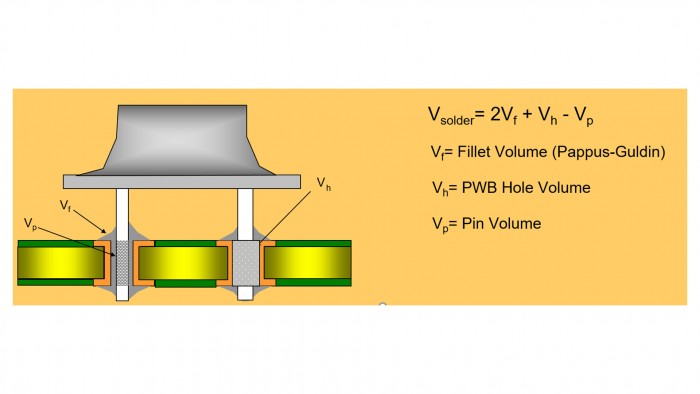
Figura 1. Questa figura mostra uno schema in sezione trasversale di un componente montato su un circuito stampato (PWB). Sono indicati i volumi del raccordo, del foro e del pin, nonché il volume di saldatura necessario. Se il pin del componente è molto più piccolo del diametro del foro nel circuito stampato, sarà necessaria una quantità di pasta saldante superiore a quella che il processo di stampa “pin-in-paste” è in grado di fornire.
Parlando con i miei amici, Jim Hall e Phil Zarrow di ITM e Jim McLenaghan di Creyr Innovation, tutti mi hanno consigliato che il diametro del foro sul circuito stampato sia compreso tra 10 e 12 mil più grande del diametro del pin. Nel tuo caso, ciò corrisponderebbe a un diametro del foro di 58 mil (ho scelto 11 mil in più rispetto al diametro del pin) e a un diametro del pad sul circuito stampato, diciamo, di 80 mil. StencilCoach™ calcola che sia necessario un diametro dell’apertura dello stencil pari a 194 mil, come mostrato nella Figura 2. Potrebbe essere preferibile optare per un’apertura quadrata con lato di 172 mil, come indicato nell’output di StencilCoach™. Se un’apertura dello stencil di queste dimensioni risulta ancora troppo grande, possono essere d’aiuto i preformati di saldatura. Ne parlerò in un prossimo post.
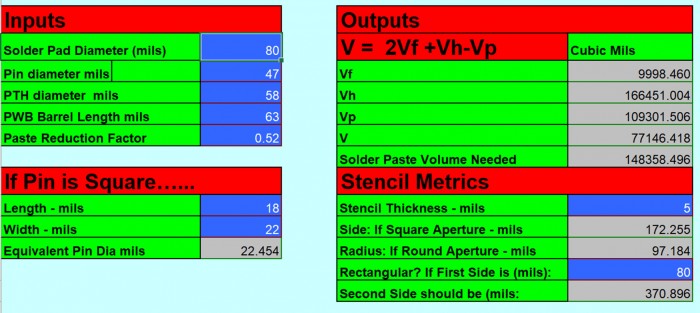
Figura 2. La colonna di destra di questa figura mostra che, in questa applicazione, per ottenere un buon giunto di saldatura è necessaria un’apertura circolare dello stencil del diametro di 194 mil (2 × 97,184, terza cella dal basso). Potrebbe essere vantaggioso utilizzare un’apertura quadrata con lato di 172 mil, come illustrato nella quarta cella dal basso nella colonna di destra.
A proposito, Jim McLenaghan ha perfezionato alcuni studi precedenti che hanno portato alla formula per il volume del filetto utilizzata in StencilCoach™. Zarrow e Hall hanno appena pubblicato un librointitolato *Troubleshooting Electronic Assembly: Wisdom from the Board Talk Crypt*. Questi tre sono tra i massimi esperti nel campo dell’assemblaggio elettronico al giorno d’oggi.
Salute,
Dr. Ron


