
O Nitinol (uma liga de níquel-titânio) tornou-se um material muito importante, especialmente no mundo da medicina. É frequentemente necessário «unir» o Nitinol a outra peça de Nitinol ou a algum outro material, como a platina ou o aço inoxidável. Os métodos comuns de união a altas temperaturas, como a soldadura, não são adequados para a união ao Nitinol, uma vez que as altas temperaturas podem comprometer a característica de memória de forma do Nitinol. No entanto, as temperaturas associadas à soldadura por liga, consideravelmente mais baixas do que as da soldadura, não comprometem as propriedades do nitinol.
Embora a soldadura possa ser o método preferido para a fixação ao Nitinol, não deixa de apresentar alguns desafios. No entanto, com o conjunto de materiais e o equipamento adequados, a soldadura ao Nitinol pode ser um processo robusto.
Um dos obstáculos à soldadura em Nitinol é a camada superficial inerente, rica em óxido de titânio. Para que a soldadura ocorra, o metal fundido deve ter acesso a metal limpo e isento de óxido. Isso significa que a camada rica em óxido de titânio tem de ser removida. Existem várias formas de remover a camada de óxido; estas podem ser utilizadas em conjunto e repetidas conforme necessário. Se o tamanho da peça o permitir, a camada de óxido pode ser removida por abrasão mecânica. Também é possível remover «quimicamente» a camada de óxido. Isso é normalmente feito com um fluxo. Os fluxos de soldadura tradicionais são normalmente concebidos para superfícies relativamente imaculadas, como o cobre limpo. Um fluxo desse tipo não seria eficaz para a soldadura em Nitinol. No entanto, existem fluxos altamente ativos, capazes de remover a camada rica em óxido de titânio.
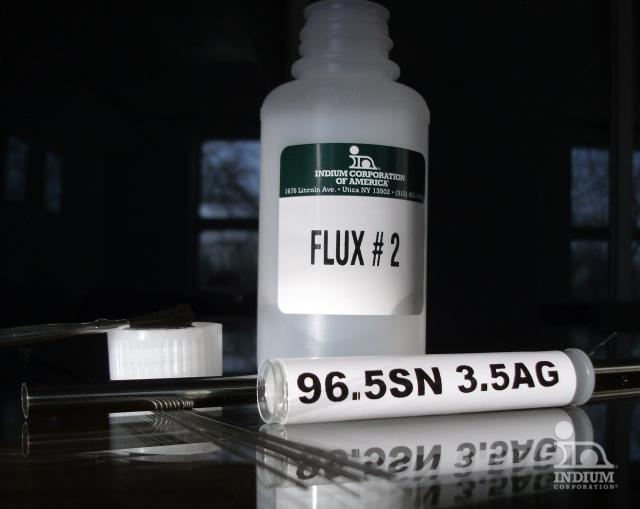 Além disso, é necessário utilizar uma liga de solda adequada. Tendo em conta que muitos dispositivos de Nitinol são de natureza médica, é óbvio que as soldas que contenham Pb (chumbo) e outros metais tóxicos não seriam adequadas. Duas ligas de solda têm-se imposto como «padrão» para a soldadura em Nitinol:
- 96,5 % Sn, 3,5 % Ag (221C)
- 80 % Au, 20 % Sn (280 °C).
A escolha da liga a utilizar é frequentemente determinada pela vida útil prevista do dispositivo e pelo facto de este vir ou não a ser submetido a autoclavagem a altas temperaturas. Muitos dispositivos de utilização única (descartáveis) utilizam SnAg; por outro lado, os dispositivos de utilização prolongada ou múltipla (autoclavados) utilizam AuSn.


