
Nitinol (eine Nickel-Titan-Legierung) hat sich insbesondere in der Medizin zu einem sehr wichtigen Werkstoff entwickelt. Oftmals ist es erforderlich, Nitinol mit einem anderen Nitinol-Stück oder einem anderen Werkstoff wie Platin oder Edelstahl zu „verbinden“. Gängige Hochtemperatur-Verbindungsverfahren wie das Schweißen sind für die Verbindung mit Nitinol nicht geeignet, da hohe Temperaturen die Formgedächtnis- Eigenschaft von Nitinol beeinträchtigen können. Die beim Löten auftretenden Temperaturen, die deutlich niedriger sind als beim Schweißen, beeinträchtigen die Eigenschaften von Nitinol jedoch nicht.
Das Löten mag zwar die bevorzugte Methode zur Befestigung an Nitinol sein, ist jedoch nicht ohne Herausforderungen. Dennoch kann das Löten an Nitinol mit den richtigen Materialien und der richtigen Ausrüstung ein zuverlässiges Verfahren sein.
Eines der Hindernisse beim Löten von Nitinol ist die von Natur aus titanoxidreiche Oberflächenschicht. Damit das Löten stattfinden kann, muss das geschmolzene Lot Zugang zu sauberem, oxidfreiem Metall haben. Das bedeutet, dass die titanoxidreiche Schicht entfernt werden muss. Es gibt verschiedene Möglichkeiten, die Oxidschicht zu entfernen; diese können miteinander kombiniert und bei Bedarf wiederholt werden. Sofern die Größe des Bauteils es zulässt, kann die Oxidschicht mechanisch abgeschliffen werden. Es ist auch möglich, die Oxidschicht „chemisch“ zu entfernen. Dies geschieht in der Regel mit einem Flussmittel. Herkömmliche Lötflussmittel sind in der Regel für relativ makellose Oberflächen wie gereinigtes Kupfer ausgelegt. Ein solches Flussmittel wäre für das Löten an Nitinol nicht wirksam. Es sind jedoch hochaktive Flussmittel erhältlich, die in der Lage sind, die titanoxidreiche Schicht zu entfernen.
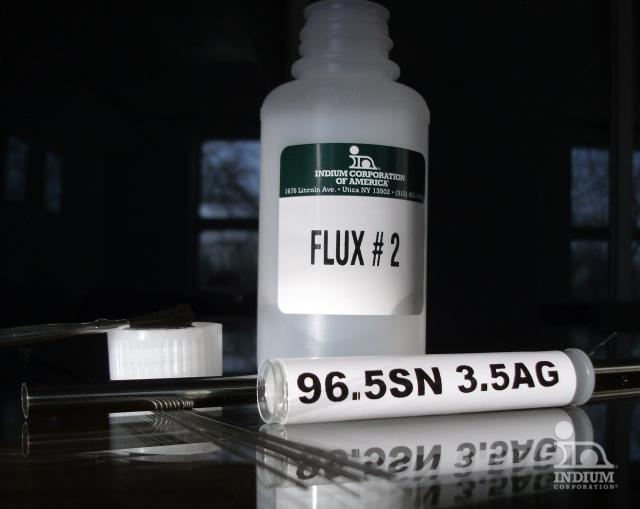 Darüber hinaus muss eine geeignete Lötlegierung verwendet werden. Da es sich bei vielen Nitinol-Produkten um medizinische Produkte handelt, liegt es auf der Hand, dass Lote, die Pb (Blei) und andere giftige Metalle enthalten, nicht geeignet sind. Zwei Lötlegierungen haben sich als „Standard“ für das Löten von Nitinol etabliert:
- 96,5 % Sn, 3,5 % Ag (221C)
- 80 % Au, 20 % Sn (280 °C).
Die Wahl der Legierung hängt häufig von der erwarteten Lebensdauer des Produkts ab und davon, ob es einer Autoklavierung bei hohen Temperaturen unterzogen wird oder nicht. Bei vielen Einwegprodukten kommt SnAg zum Einsatz, während bei Produkten für den Langzeit- oder Mehrfachgebrauch (die autoklaviert werden) AuSn verwendet wird.


