
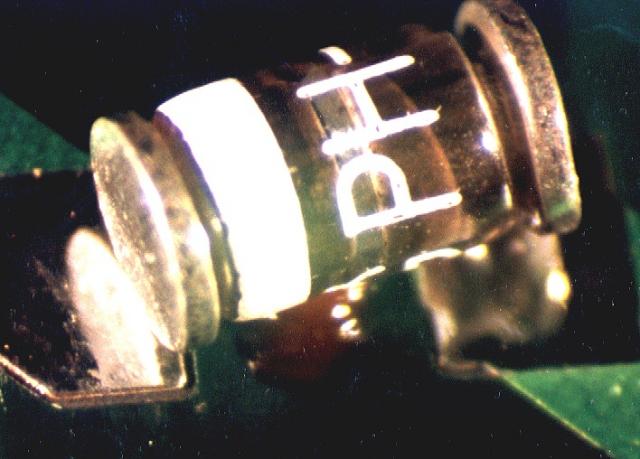 Tombstoning (còn được gọi là hiệu ứng Manhattan, hiệu ứng cầu kéo hoặc hiệu ứng Stonehenge) được mô tả (theo nghĩa đơn giản và phổ biến nhất) là hiện tượng xảy ra khi một đầu của thiết bị thụ động, chẳng hạn như điện trở hoặc tụ điện, nhô lên khỏi lớp hàn và mất tiếp xúc với mạch. Tuy nhiên, hiện tượng này không chỉ giới hạn ở các thiết bị thụ động. Các thiết bị gắn bề mặt khác cũng có thể bị hiện tượng “tombstoning” (xem hình ảnh điốt bị “tombstoning” – ở trên). Hiện tượng “tombstoning” là một khuyết tật “nghiêm trọng” vì nó gây ra hiện tượng hở mạch.
Vấn đề “tombstoning” một lần nữa lại trở thành tâm điểm chú ý – chủ yếu do hai nguyên nhân chính sau đây:
-
 quá trình chuyển đổi sang công nghệ không chì (nhiệt độ nung lại cao hơn và các vấn đề liên quan đến chất trợ hàn)
- vi mô hóa (0201s và 01005s)
Hiện tượng “tombstoning” hầu như luôn là kết quả của lực thấm không đồng đều tại các đầu nối của linh kiện. Khi một đầu “thấm” trước đầu kia, lực thấm (lúc này đã mất cân bằng) của chất hàn sẽ “kéo” linh kiện, làm nó xoay và khiến nó đứng thẳng đứng.
Có nhiều yếu tố góp phần gây ra hiện tượng “tombstoning”. Yếu tố mà chúng tôi (với tư cách là nhà cung cấp bột hàn) thường gặp phải là sự gia nhiệt không đồng đều của cụm PCB – khiến một lớp bột hàn tan chảy và thấm ướt trước lớp khác – trên mỗi linh kiện (như đã mô tả ở trên). Việc cố gắng đạt được nhiệt độ tái chảy cao hơn, theo yêu cầu của các hợp kim không chì (Pb-Free) chủ đạo mới, có thể làm trầm trọng thêm sự chênh lệch nhiệt độ lớn trên PCB (và từ đầu này sang đầu kia của một linh kiện).
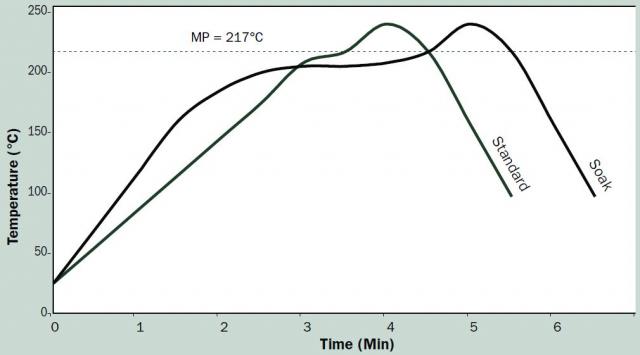 Độ dốc nhiệt thường có thể khắc phục dễ dàng bằng cách điều chỉnh nhẹ đường cong nhiệt độ hàn lại:
- Người vận hành lò hàn lại có thể giảm tốc độ tăng nhiệt. Tốc độ tăng nhiệt chậm hơn giúp làm nóng bảng mạch in (PCBA) đồng đều hơn.
- Một kỹ thuật khác là thực hiện quá trình “ngâm” ở nhiệt độ ngay dưới nhiệt độ nóng chảy (solidus) của hợp kim. Ví dụ, đối với cấu hình SAC305 (điểm rắn217°C), người ta có thể thực hiện “ngâm” ở nhiệt độ 205 đến210°Ctrong 30 đến 120 giây. Điều này cho phép các bộ phận mát hơn của PCBA “bắt kịp” với các bộ phận nóng hơn. Sau khi đạt được trạng thái cân bằng nhiệt, người ta có thể tăng nhiệt độ lên đến nhiệt độ đỉnh thích hợp (tức là245°C). Kỹ thuật này (được mô tả trong đường cong nhiệt độ hàn lại ở bên phải) cho phép tất cả các lớp bột hàn tan chảy và bám ướt các đầu nối linh kiện gần như cùng một lúc; do đó, giảm thiểu hiện tượng “tombstoning”.
Các thành phần hóa học khác nhau của chất hàn, cũng như các loại, cũng có thể ảnh hưởng đến hiện tượng tombstoning. Thông thường, người ta mong muốn có một loại bột hàn có khả năng thấm ướt tốt, ngay cả đối với các linh kiện cũ, đã bị oxy hóa. Một tác dụng phụ tiêu cực có thể xảy ra của loại bột hàn có khả năng thấm ướt xuất sắc chính là hiện tượng "tombstoning". Khi bột hàn thấm ướt "mạnh mẽ" vào các đầu nối linh kiện, tạo ra lực thấm ướt mạnh, ngay cả sự chênh lệch nhỏ nhất (như nhiệt độ, độ sạch, diện tích chất trợ hàn, v.v.) giữa các đầu nối hoặc pad cũng có thể khiến linh kiện bị "tombstoning".
Tốc độ và lực thấm ướt cũng có mối quan hệ trực tiếp với tốc độ nóng chảy của hợp kim hàn. Rõ ràng là hiện tượng thấm ướt chỉ xảy ra khi hợp kim hàn ở trạng thái lỏng, chứ không phải khi ở trạng thái rắn. Vì lý do này, các hợp kim hàn không phải là hợp kim eutectic (các hợp kim bắt đầu nóng chảy ở một nhiệt độ nhất định nhưng chỉ hoàn toàn ở trạng thái lỏng khi đạt đến nhiệt độ cao hơn) có thể tạo ra hiện tượng "tombstoning" ít hơn so với hợp kim eutectic (có điểm nóng chảy được xác định rõ ràng), trong điều kiện các yếu tố khác đều như nhau. Sn63 (63Sn 37Pb) là hợp kim eutectic và chuyển đổi một cách rõ ràng từ trạng thái rắn sang lỏng tại183°C. Sn60 (60Sn 40Pb) không phải là hợp kim eutectic, bắt đầu nóng chảy tại183°Cnhưng chỉ hoàn toàn ở trạng thái lỏng khi đạt191°C. Trong trường hợp hợp kim “không eutectic” như Sn60, trong khoảng nhiệt độ từ183°Cđến191°C, trạng thái rắn và lỏng cùng tồn tại. Do đó, một số nhà sản xuất bột hàn đã phát triển các hợp kim tan chảy từ từ (cố ý không phải là hợp kim eutectic) để chống lại hiện tượng “tombstoning”.
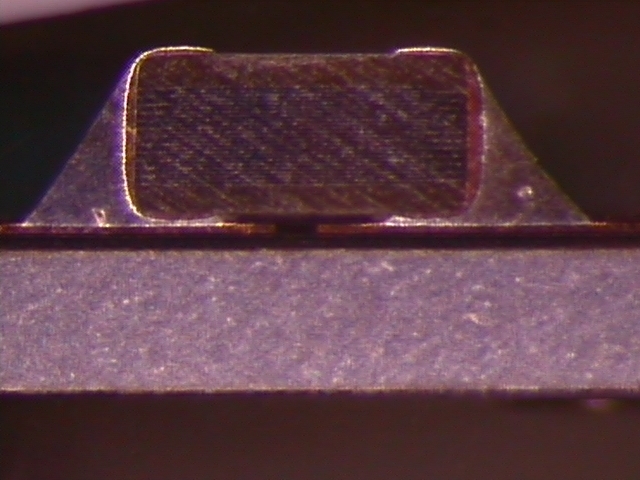 Các Thiết kế và bố cục miếng đệm cũng có thể gây ra hiện tượng “tombstoning”. Thông thường, các pad nằm phần lớn ngoài các điểm kết nối hoặc có diện tích pad lớn vượt ra ngoài các điểm kết nối có thể góp phần gây ra hiện tượng “tombstoning”. Bên trái là hình ảnh mặt cắt ngang của một linh kiện thụ động đã được hàn. Hãy chú ý cách đường hàn vát kéo dài đến đỉnh của chân kết nối. Các lớp bột hàn tràn ra xa ngoài rìa linh kiện sẽ tạo ra lực thấm ướt và lực đòn bẩy lớn tác động lên các đầu và đỉnh của linh kiện. Lực thấm ướt này, nếu không được phân bổ đều lên cả hai chân kết nối, có thể khiến linh kiện bị hiện tượng "tombstoning".
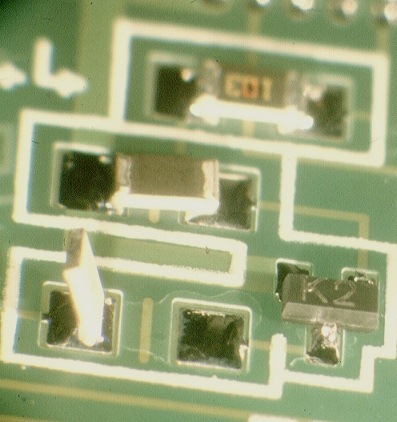
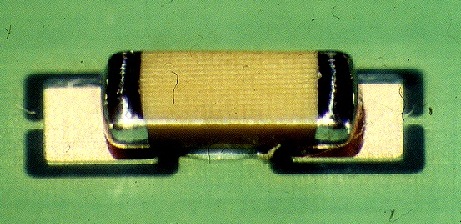 Tương tự như việc bố trí các điểm bôi keo hàn (thiết kế pad), thể tích hàn cũng có thể ảnh hưởng đến hiện tượng “tombstoning”. Nguyên lý rất đơn giản. Lượng hàn càng nhiều thì lực thấm ướt càng lớn và ngược lại. Hình bên phải cho thấy lượng keo hàn cực kỳ ít (không nên áp dụng ở mức độ này). Nếu tưởng tượng rằng linh kiện này thực sự đã được hàn đúng cách vào các điểm tiếp xúc, ta có thể thấy rằng việc linh kiện bị “tombstoning” là gần như không thể. Đơn giản là không có đủ chất hàn để làm ướt toàn bộ đầu nối. Lượng chất hàn quá ít khiến chất hàn không thể làm ướt đến đỉnh của linh kiện, từ đó làm giảm đáng kể lực thấm ướt và lực tác động mà chất hàn có thể tạo ra lên linh kiện. Tùy thuộc vào tiêu chuẩn chất lượng sản phẩm mà bạn đang hướng tới, việc giảm lượng chất hàn có thể không thực tế. Loại sản phẩm đó có thể yêu cầu các đầu nối được làm ướt hoàn toàn.
Điều quan trọng không kém là lớp bột hàn và linh kiện phải nằm chính xác trên các điểm tiếp xúc. Bất kỳ sự lệch vị trí nào cũng có thể ảnh hưởng đến cách chất hàn bám ướt các đầu nối và có thể gây ra hiện tượng “tombstoning”.
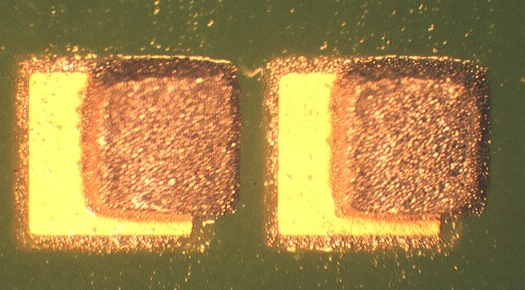
Việc thu nhỏ kích thước, thể hiện qua các linh kiện thụ động nhỏ hơn và nhẹ hơn như 0201 và 01005, gây ra nhiều khó khăn liên quan đến hiện tượng “tombstoning”. Các vấn đề về vị trí bôi keo hàn (xem hình bên phải), vị trí đặt linh kiện và lượng keo hàn rất khó kiểm soát do quy mô tổng thể của hệ thống quá nhỏ. Ngoài ra, các linh kiện nhỏ hơn vốn đã nhẹ hơn, do đó dễ bị kéo đứng lên hơn.
Kiểm soát hiện tượng “tombstoning” là một vấn đề quan trọng trong quá trình lắp ráp SMT. Tuy nhiên, nếu hiểu rõ nguyên nhân gây ra hiện tượng này, người ta có thể kiểm soát được nó.
LIÊN HỆ VỚI TÔI để thảo luận về phương pháp tombstoning:
Điện thoại: +1.315.853.4900
Email: [email protected]


