
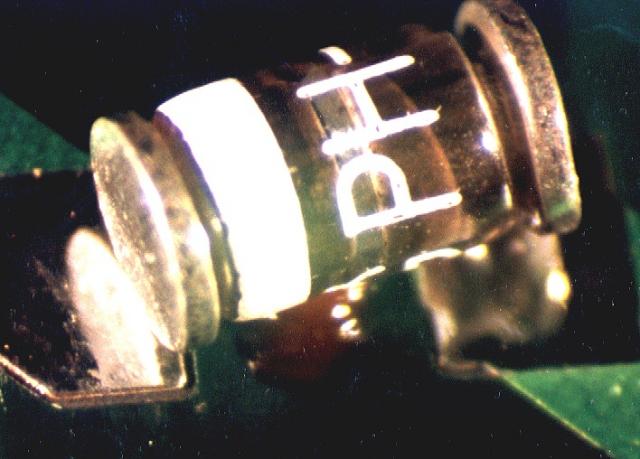 Tombstoning (également appelé « effet Manhattan », « effet pont-levis » ou « effet Stonehenge ») se produit, dans sa définition la plus simple et la plus courante, lorsqu’une extrémité d’un composant passif, tel qu’une résistance ou un condensateur, se soulève de la soudure et rompt le contact avec le circuit. Mais ce phénomène ne se limite pas aux composants passifs. D’autres composants montés en surface peuvent également présenter ce phénomène de « tombstoning » (voir l’image de la diode en « tombstone » – en haut). Le « tombstoning » est un défaut « fatal » car il provoque un circuit ouvert.
Le « tombstoning » est redevenu un sujet central, principalement en raison de deux problèmes majeurs :
-
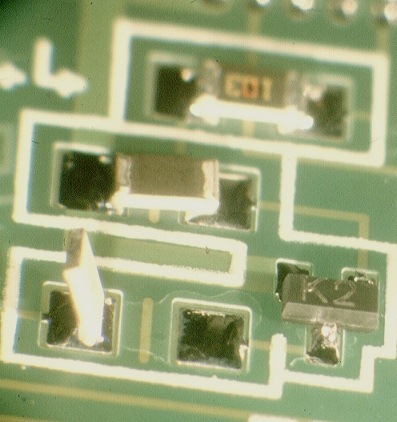 le passage à la technologie sans plomb (températures de refusion plus élevées et problèmes liés au flux)
- miniaturisation (0201 et 01005)
Le « tombstoning » est presque toujours dû à des forces de mouillage inégales au niveau des extrémités du composant. Lorsqu’une extrémité est « mouillée » avant l’autre, la force de mouillage (désormais déséquilibrée) de la soudure « tire » sur le composant, le faisant pivoter et le mettant ainsi à la verticale.
Divers facteurs contribuent au phénomène de « tombstoning ». Celui que nous (en tant que fournisseur de pâte à souder) rencontrons le plus souvent est un chauffage inégal de l’ensemble du circuit imprimé – ce qui entraîne la fusion et le mouillage d’un dépôt de pâte avant l’autre – pour chaque composant (comme décrit ci-dessus). Le fait d’essayer d’atteindre une température de refusion plus élevée, comme l’exigent les nouveaux alliages sans plomb courants, peut accentuer le gradient thermique sur le circuit imprimé (et d’une extrémité à l’autre d’un composant).
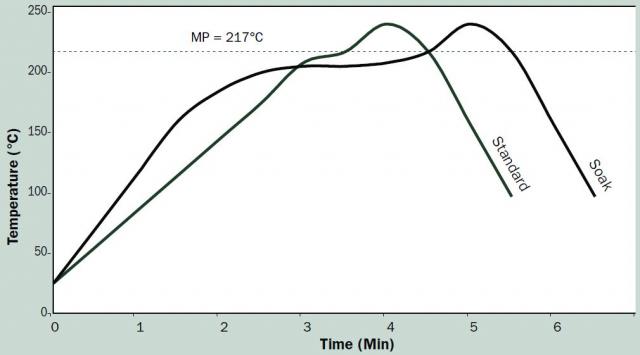 Gradients thermiques peuvent généralement être facilement résolus en apportant de légers ajustements au profil de refusion :
- L'opérateur du four de refusion peut réduire la vitesse de montée en température. Une vitesse de montée en température plus lente permet un réchauffement plus homogène du circuit imprimé assemblé (PCBA).
- Une autre technique consiste à effectuer un « maintien » juste en dessous de la température de fusion (solidus) de l'alliage. Par exemple, pour un profil SAC305 (solidusà 217 °C), on peut effectuer une « maintien » entre 205 et210 °Cpendant 30 à 120 secondes. Cela permet aux parties les plus froides du circuit imprimé assemblé (PCBA) de « rattraper » les parties les plus chaudes. Une fois l’équilibre thermique atteint, on peut faire monter la température jusqu’à la température de pic appropriée (c’est-à-dire245 °C). Cette technique (illustrée dans le profil de refusion présenté à droite) permet à tous les dépôts de pâte à souder de fondre et de mouiller les extrémités des composants à peu près au même moment, atténuant ainsi le phénomène de « tombstoning ».
Les différentes compositions chimiques des fluxet types de flux peuvent également avoir une incidence sur le phénomène de « tombstoning ». Il est souvent souhaitable de disposer d’une pâte à souder qui mouille bien, même sur des composants anciens et oxydés. L'un des effets secondaires négatifs possibles d'une pâte à souder présentant un excellent pouvoir de mouillage est le « tombstoning ». Lorsque la pâte mouille « agressivement » les extrémités des composants, générant une forte force de mouillage, la moindre disparité (température, propreté, zone de flux, etc.) entre une extrémité ou un plot et l'autre peut provoquer le « tombstoning » du composant.
La vitesse et la force de mouillage sont également directement liées à la vitesse à laquelle la soudure fond. Il va de soi que le mouillage ne se produit que lorsque la soudure est à l’état liquide, et non à l’état solide. C'est pourquoi les alliages de soudure non eutectiques (alliages qui commencent à fondre à une certaine température mais ne sont entièrement liquides qu'à une température plus élevée) peuvent produire moins de « tombstoning » qu'un alliage eutectique (dont le point de fusion est clairement défini), toutes choses égales par ailleurs. Le Sn63 (63Sn 37Pb) est un alliage eutectique qui effectue une transition nette de l’état solide à l’état liquide à183 °C. Le Sn60 (60Sn 40Pb) n’est pas eutectique : il commence à fondre à183 °C, mais n’est entièrement liquide qu’à191 °C. Dans le cas d’un alliage « non eutectique » comme le Sn60, entre183 °Cet191 °C, l’état solide et l’état liquide coexistent. C’est pourquoi certains fabricants de pâtes à souder ont mis au point des alliages qui fondent progressivement (et qui ne sont délibérément pas eutectiques) afin de lutter contre le phénomène de « tombstoning ».
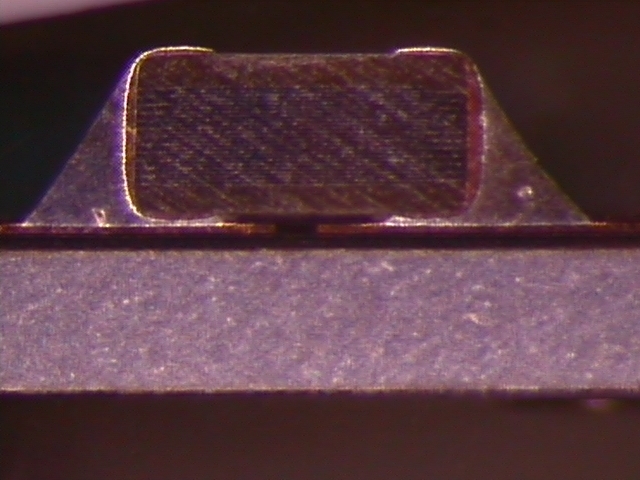 Le conception et agencement du bloc-notes peuvent également favoriser le « tombstoning ». En général, les pastilles situées en grande partie au-delà des bornes ou dont la surface s'étend largement au-delà de celles-ci peuvent contribuer au « tombstoning ». À gauche, vous pouvez voir une image représentant la coupe transversale d'un composant passif soudé. Remarquez comment le cordon de soudure atteint le sommet de la borne. Les dépôts de pâte à souder qui s'étendent bien au-delà du composant exercent une force de mouillage importante et un effet de levier sur les extrémités et le sommet du composant. Cette force de mouillage, si elle n'est pas appliquée de manière uniforme sur les deux bornes, peut provoquer le « tombstoning » du composant.
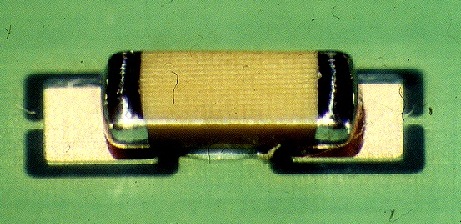 Tout comme pour le placement de la pâte à souder (conception des pastilles), volume de soudure peut également avoir une incidence sur le « tombstoning ». C’est très simple : plus il y a de soudure, plus la force de mouillage est importante, et inversement. À droite, vous pouvez voir une image où le volume de pâte est extrêmement réduit (ce qui n’est pas recommandé à ce point). Si l’on imagine que ce composant ait été correctement soudé aux pastilles, on comprendrait qu’il serait pratiquement impossible qu’il se retrouve en position « tombstone ». Il n’y a tout simplement pas assez de soudure pour mouiller toute l’extrémité de la borne. Les volumes de soudure qui empêchent celle-ci de mouiller jusqu’au sommet du composant réduisent considérablement la force de mouillage et l’effet de levier que la soudure peut exercer sur le composant. Selon le niveau de qualité de fabrication recherché, il peut ne pas être pratique de réduire le volume de soudure. La classe du produit peut exiger des bornes entièrement mouillées.
Il est également essentiel que la pâte à souder et le composant soient parfaitement alignés sur les pastilles. Tout décalage peut affecter la façon dont la soudure mouille les bornes et peut entraîner un effet « tombstone ».
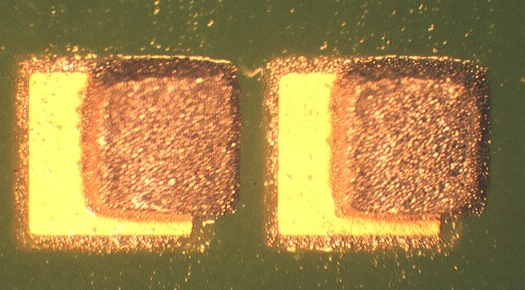
La miniaturisation, qui se caractérise par des composants passifs plus petits et plus légers, tels que les 0201 et les 01005, pose des difficultés en matière de « tombstoning ». Les problèmes liés à l'emplacement du dépôt de pâte à souder (voir l'image à droite), au placement des composants et au volume de pâte à souder sont difficiles à maîtriser compte tenu de l'échelle globalement minuscule du montage. De plus, les composants plus petits sont intrinsèquement plus légers et, par conséquent, plus susceptibles de se redresser sur la pointe.
La maîtrise du « tombstoning » est un enjeu crucial dans l'assemblage SMT. Cependant, en comprenant les causes de ce phénomène, il est possible de le maîtriser.
CONTACTEZ-MOI pour discuter du « tombstoning » :
Téléphone : +1 315 853 4900
E-mail : [email protected]


