
Esta semana, um cliente na Ásia perguntou por que razão um dos nossos novos fluxos epóxi não permitia que o dispositivo «package-on-package» (PoP) fosse retirado da bandeja de imersão. Obviamente, o bocal de vácuo deve ter força suficiente para extrair o pacote PoP do reservatório de fluxo PoP (a amarelo, abaixo). 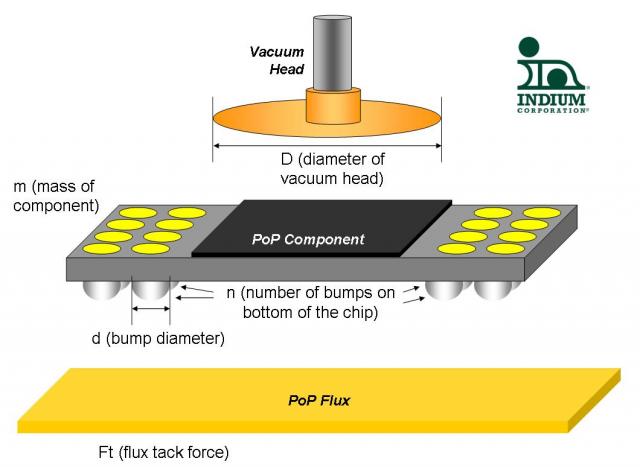
Quem me conhece sabe que estou sempre a tentar reduzir as coisas a números; por isso, naturalmente, comecei a pensar em como poderia modelar isto do ponto de vista físico e cheguei à seguinte conclusão:
Se a força descendente (peso do componente mais a força de aderência do fluxo epóxi) for superior à força ascendente (pressão do ar na parte inferior do componente), então o componente não poderá ser retirado do fluxo epóxi. A figura ilustra as diferentes variáveis. Expressando isto matematicamente, obtém-se, em unidades SI, o seguinte:
Força descendente = m.g + n.Ft.pi.(d/2)^2
em que Ft é a força de aderência em unidades de massa por unidade de área, obtida a partir da força de aderência máxima determinada pelo ensaio de aderência da pasta de solda, conforme a norma J-STD-005, ANSI/IPC TM 650:2.4.44
Força ascendente = 101 000 · A · π · (D/2)²
em que A é a medida (fração) da pressão atmosférica e indica a qualidade do vácuo (o vácuo nulo corresponde a 0,0 atm; o vácuo intenso corresponde a 1,0 atm).
Existem algumas incertezas em relação a esta abordagem: como é que o vácuo varia ao longo do diâmetro do bocal? Será que a sonda de 5 mm de diâmetro utilizada no teste IPC corresponde à superfície inferior complexa de um CSP (chip-scale package), com muitos bultos de solda arredondados ou esferas de solda? E assim por diante. Mas, pelo menos, o modelo dá-nos uma ideia geral correta. Só para dar uma ideia de como isto funciona, a segunda figura mostra alguns resultados. Note-se que o cenário (iv) é o único que apresenta problemas (balanço de forças negativo).
Os dados sugerem que só é provável que surja um problema de incapacidade de recolher componentes de uma bandeja de fluxo por imersão se:
- Componentes: Pesados (grossos / grandes)
- Bocal de aspiração: diâmetro demasiado pequeno e/ou a sucção é fraca/insuficiente
- Fluxo: Muito pegajoso (elevada força de aderência)
Para muitas das aplicações mais recentes, é aconselhável que a imersão da esfera/saliência do componente seja ligeiramente superior à altura da saliência (por exemplo, 100-110 %). Se o cliente mergulhar toda a parte inferior do componente num fluxo padrão (não epóxi), isso pode potencialmente causar uma série de problemas, incluindo questões de fiabilidade (SIR; migração eletroquímica); deslocamento do componente (inclinação) durante o refluxo; bem como dificuldade em retirar o componente da bandeja. A solução para esta série de problemas consiste em escolher ou um fluxo padrão com um SIR elevado antes do refluxo, como o nosso PoPflux 30B, ou um fluxo epóxi com baixo teor de compostos voláteis.
Terei mais a dizer sobre os fluxos epóxi daqui a alguns meses, uma vez que estamos neste momento a chegar ao fim de uma série de testes exaustivos junto de vários clientes na Europa e na Ásia.
Saúde!
Andy


