
Questa settimana un cliente asiatico ci ha chiesto perché uno dei nostri nuovi flussi epossidici non consentisse il prelievo del dispositivo package-on-package (PoP) dal vassoio di immersione. Ovviamente, l’ugello a vuoto deve avere una forza sufficiente per estrarre il pacchetto PoP dal serbatoio del flusso PoP (giallo, sotto). 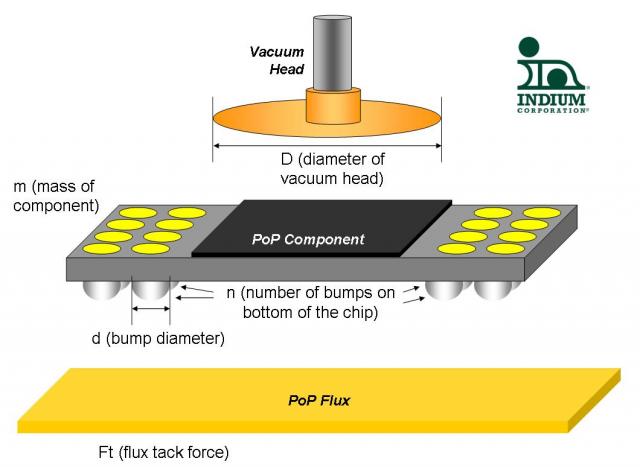
Chi mi conosce sa bene che cerco sempre di ridurre tutto a numeri, quindi, naturalmente, ho iniziato a riflettere su come avrei potuto rappresentare questo concetto dal punto di vista fisico e sono giunto alla seguente conclusione:
Se la forza verso il basso (peso del componente più la forza di adesione del flussante epossidico) è maggiore della forza verso l’alto (pressione dell’aria sulla parte inferiore del componente), allora il componente non potrebbe essere estratto dal flussante epossidico. La figura mostra le diverse variabili. Esprimendo matematicamente questo concetto, si ottiene, in unità SI, quanto segue:
Forza verso il basso = m.g + n.Ft.pi.(d/2)^2
dove Ft è la forza di adesione espressa in unità di massa per unità di superficie, ricavata dalla forza di adesione massima determinata mediante il test di adesione della pasta saldante (Solder Paste Tack Test) previsto dalla norma J-STD-005, ANSI/IPC TM 650:2.4.44
Forza verso l'alto = 101000 · A · π · (D/2)²
dove A è l'unità di misura (frazione) della pressione atmosferica e indica il grado di vuoto (il vuoto assoluto corrisponde a 0,0 atm, mentre il vuoto spinto corrisponde a 1,0 atm).
Ci sono alcune incertezze riguardo a questo approccio: come varia il vuoto lungo il diametro dell’ugello? La sonda da 5 mm di diametro utilizzata nel test IPC è paragonabile alla complessa superficie inferiore di un CSP (chip-scale package), con numerosi bump di saldatura arrotondati o sfere di saldatura? E così via. Tuttavia, almeno il modello ci fornisce un’idea di massima. Per darvi un’idea di come funziona, la seconda figura mostra alcuni risultati. Si noti che lo scenario (iv) è l’unico a presentare problemi (bilancio di forza negativo).
I dati indicano che è probabile che si verifichi un problema di impossibilità a prelevare i componenti da una vaschetta di flussante solo nei seguenti casi:
- Componenti: Pesanti (spessi / grandi)
- Bocchetta di aspirazione: diametro troppo piccolo e/o aspirazione debole/insufficiente
- Flusso: Molto appiccicoso (elevata forza di adesione)
Per molte delle applicazioni più recenti, è preferibile che l’immersione della sfera o del bump del componente raggiunga una profondità leggermente superiore all’altezza del bump (ad esempio il 100-110%). Se il cliente immerge l’intera parte inferiore del componente in un flussante standard (non epossidico), ciò può potenzialmente causare numerosi problemi, tra cui quelli relativi all’affidabilità (SIR; migrazione elettrochimica); lo spostamento del componente (inclinazione) durante il riflusso; nonché la difficoltà nel prelevare il componente dal vassoio. La soluzione a questa serie di problemi consiste nello scegliere un flussante standard con un SIR elevato prima del riflusso, come il nostro PoPflux 30B, oppure un flussante epossidico a basso contenuto di sostanze volatili.
Tra un paio di mesi avrò altro da dire sui flussanti epossidici, poiché al momento stiamo per concludere una serie di test approfonditi presso diversi clienti in Europa e in Asia.
Salute!
Andy


