
本週,一位亞洲客戶詢問,為何我們其中一款新型環氧樹脂助焊劑無法將封裝疊層(PoP)元件從浸漬槽中吸起。顯然,真空吸嘴必須具備足夠的吸力,才能將 PoP 封裝從 PoP 助焊劑儲槽(下圖中黃色部分)中吸出。 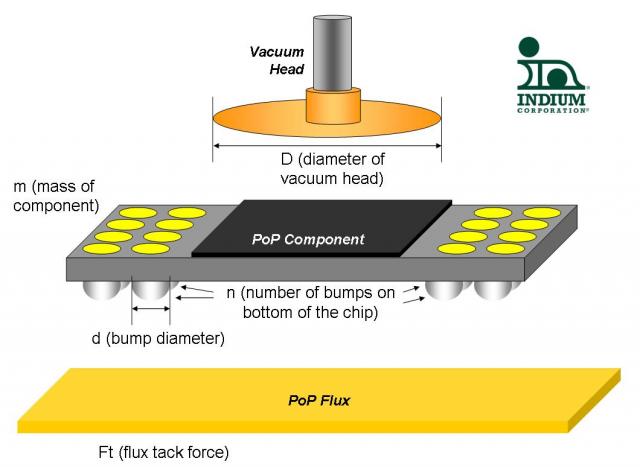
認識我的人都知道,我總是試圖將事物簡化為數字,因此,我自然而然地開始思考該如何從物理角度來建模,並得出了以下結論:
若向下作用力(元件重量加上環氧助焊劑的附著力)大於向上作用力(作用於元件底部的氣壓),則該元件將無法從環氧助焊劑中抽出。圖中顯示了各項變數。若以數學方式表示,其 SI 單位換算結果如下:
向下作用力 = m·g + n·Ft·π(d/2)²
其中 Ft 為黏附力,單位為每單位面積的質量,取自依據 J-STD-005、ANSI/IPC TM 650:2.4.44中的「焊膏黏附力測試」所測得的最大黏附力
向上力 = 101000 × A × π × (D/2)²
其中 A 為大氣壓的量度(分數),用以表示真空度的優劣(零真空為 0.0atm,高真空為 1.0atm)。
這種方法存在一些不確定性:真空度會隨著噴嘴直徑的變化而如何變化?IPC 測試中使用的 5 公釐直徑探針,是否等同於具有許多圓潤焊錠或焊球的複雜 CSP(晶片級封裝)底面?諸如此類。不過,至少這個模型讓我們大致掌握了情況。 為了讓各位了解其運作原理,第二張圖展示了一些結果。請注意,只有情境 (iv) 顯示出問題(負的力平衡)。
數據顯示,只有在以下兩種情況之一發生時,才可能出現無法從浸滲助焊劑托盤中拾取元件的問題:
- 組件:重型(厚/大)
- 真空噴嘴:直徑過小,以及/或真空度不足/較弱
- 助焊劑:極具黏性(高黏附力)
對於許多較新的應用而言,將元件的球體/凸點浸入標準(非環氧)助焊劑中,深度僅需略深於凸點高度(例如 100-110%)即為理想。 若客戶將元件底部整體浸入標準(非環氧樹脂)助焊劑中,可能會引發諸多問題,包括可靠性問題(SIR;電化學遷移);回流過程中元件位移(傾斜);以及從托盤中拾取元件時遇到困難。 解決這系列問題的方法,是選擇具有高回流前 SIR 值的標準助焊劑(例如我們的PoPflux 30B),或是低揮發性含量的環氧樹脂助焊劑。
關於環氧樹脂助焊劑,我將在幾個月後再作進一步說明,因為我們目前正在歐洲和亞洲的數家客戶處進行的廣泛測試已接近尾聲。
乾杯
安迪


