
Tive algumas conversas muito interessantes na feira da IWLPC na semana passada, como sempre: uma delas foi com o meu bom amigo Jeff Schake da Dek. Ele sabia que eu tinha trabalhado, há alguns anos, num sistema para impedir que a pasta de solda secasse no estêncil, mantendo uma pressão de vapor de solvente definida, ou «%RS» (o equivalente em solvente a %RH), sobre a pasta.
Quase como um subproduto do meu trabalho de engenharia, percebi que precisaria de uma ferramenta para distinguir entre a pasta de solda que estava a perder solvente e aquela que estava simplesmente a «engrossar» devido a alterações reológicas dependentes do tempo (TDRC). A TDRC inclui fenómenos como a tixotropia e a reopexia. A tixotropia, ou diluição por cisalhamento, será familiar a todos aqueles que já tiveram de agitar um frasco de vidro de ketchup para conseguir que aquela maldita coisa saísse do frasco: o ketchup tem uma «estrutura» fraca, semelhante a um gel, que pode ser transformada numa estrutura de baixa viscosidade simplesmente agitando-o. O tempo (de retardamento) necessário para quebrar a «estrutura» pode ser modelado por uma função exponencial simples baseada no equivalente reológico de uma meia-vida, tal como o tempo (de relaxamento). «Relaxamento», neste contexto, significa a reconstrução da estrutura gelatinosa da pasta ao longo do tempo, quando esta permanece em repouso sem forças de cisalhamento, e a taxa a que se reconstrói depende apenas da cinética de difusão – [caso tenha lido o título desta entrada do blogue e tenha imaginado pasta de solda a bronzear-se na areia de Palm Beach].
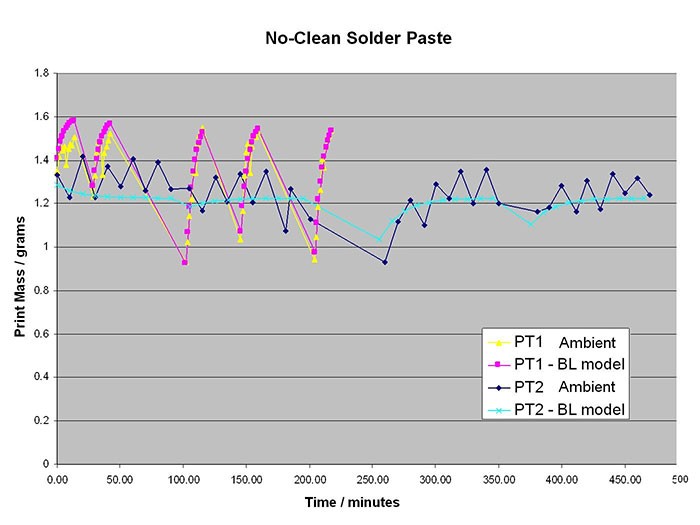
A pasta de solda sem limpeza em análise sofreu, de facto, alterações na viscosidade ao longo do tempo, mas essa alteração foi reversível, ajustando-se bastante bem ao modelo reológico (dados apresentados abaixo), demonstrando, no entanto, que a secagem irreversível (perda de solvente) NÃO foi a causa principal do entupimento do estêncil e de outros problemas observados.
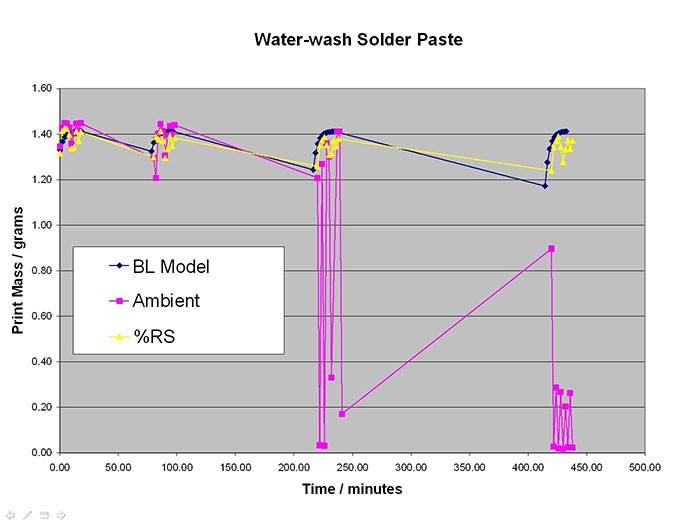
Compare isto com a pasta lavável com água (dados apresentados abaixo), que, mesmo após algumas horas, apresentou sinais de degradação irreversível do desempenho, o que poderia ter sido evitado mantendo uma atmosfera controlada com uma %RS específica sobre a superfície da pasta durante o tempo de vida útil do estêncil.
Atualmente, a maioria das pastas sem limpeza requer pouca ou nenhuma mistura (agitação ou impressão no estêncil) antes de serem utilizadas, mas, como regra geral: quanto mais mistura uma pasta requer antes de estar pronta a usar, menos tempo pode permanecer no estêncil entre impressões.
Estes conhecimentos sobre os mecanismos envolvidos estão também a ajudar-nos a desenvolver pastas de soldadura melhoradas para o processo de «bumping» de wafers e para a tecnologia «flip-chip».
Saúde! Andy


