
Wie immer hatte ich letzte Woche auf der IWLPC-Messe einige sehr interessante Gespräche: Eines davon führte ich mit meinem guten Freund Jeff Schake von Dek. Er wusste, dass ich vor einigen Jahren an einem System gearbeitet hatte, das das Austrocknen der Lötpaste auf der Schablone verhindert, indem ein festgelegter Lösungsmitteldampfdruck oder „%RS“ (das Lösungsmitteläquivalent zu %RH) über der Paste aufrechterhalten wird.
Fast wie ein Nebenprodukt meiner ingenieurtechnischen Arbeit wurde mir klar, dass ich ein Werkzeug benötigen würde, um zwischen Lötpaste, die Lösungsmittel verliert, und solcher zu unterscheiden, die aufgrund zeitabhängiger rheologischer Veränderungen (TDRC) lediglich „dicker wird“. Zu TDRC gehören Phänomene wie Thixotropie und Rheopexie. Thixotropie, auch Scherverdünnung genannt, ist jedem bekannt, der schon einmal eine Glasflasche mit Tomatenketchup schütteln musste, damit das verdammte Zeug endlich aus der Flasche kommt: Der Ketchup hat eine schwache, gelartige „Struktur“, die durch einfaches Schütteln in eine Struktur mit niedriger Viskosität aufgebrochen werden kann. Die (Verzögerungs-)Zeit, die benötigt wird, um die „Struktur“ aufzubrechen, lässt sich durch eine einfache Exponentialfunktion modellieren, die auf dem rheologischen Äquivalent einer Halbwertszeit basiert, ebenso wie die (Relaxations-)Zeit. „Relaxation“ bedeutet hier den Wiederaufbau der Gelstruktur der Paste im Laufe der Zeit, wenn sie einfach ohne Scherkräfte ruht, und die Geschwindigkeit, mit der sie sich wieder aufbaut, hängt ausschließlich von der Diffusionskinetik ab – [nur für den Fall, dass Sie den Titel dieses Blogbeitrags gelesen haben und sich vorgestellt haben, wie Lötpaste sich am Strand von Palm Beach sonnt].
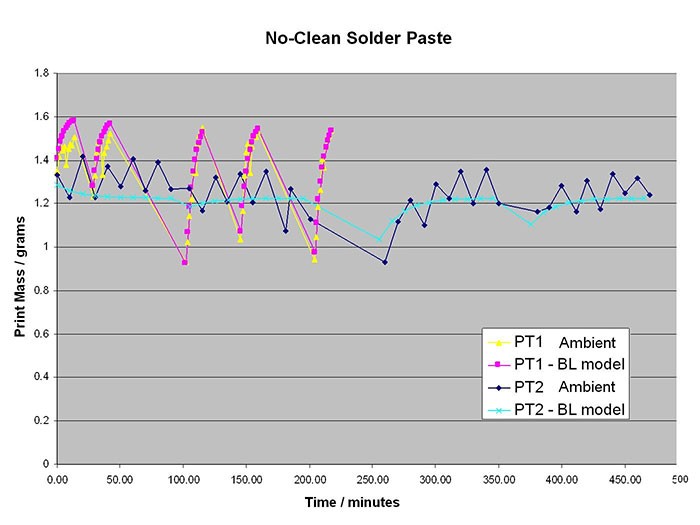
Die untersuchte No-Clean-Lötpaste veränderte zwar im Laufe der Zeit ihre Viskosität, doch war diese Veränderung reversibel und passte recht gut zum rheologischen Modell (siehe Daten unten); dies zeigte jedoch, dass eine irreversible Trocknung (Lösungsmittelverlust) NICHT die Hauptursache für die Schablonenverstopfung und andere beobachtete Probleme war.
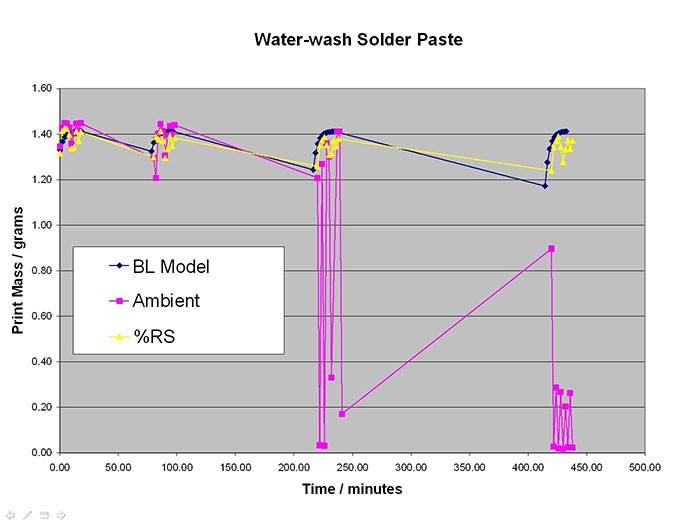
Im Gegensatz dazu zeigte die wasserwaschbare Paste (siehe Daten unten) bereits nach einigen Stunden Anzeichen einer irreversiblen Leistungsminderung, die verhindert werden konnte, indem während der gesamten Lebensdauer der Schablone eine kontrollierte Atmosphäre mit einem bestimmten relativen Feuchtegehalt (%RS) über der Pastenoberfläche aufrechterhalten wurde.
Die meisten „No-Clean“-Pasten müssen heutzutage vor der Verwendung kaum oder gar nicht geknetet (gerührt oder auf die Schablone aufgetragen) werden, aber als Faustregel gilt: Je mehr Kneten eine Paste benötigt, bevor sie einsatzbereit ist, desto kürzer darf sie zwischen den einzelnen Druckvorgängen auf der Schablone verbleiben.
Solche mechanistischen Erkenntnisse helfen uns auch dabei, verbesserte Lötpasten für das Wafer-Bumping und Flip-Chip-Verfahren zu entwickeln.
Zum Wohl! Andy


