
Pessoal,
Este artigo é um excerto do «Guia para Montadores de Circuitos Impressos sobre Defeitos de Soldadura», da Indium Corporation .
Introdução
Os problemas com placas de circuito impresso (PCB) podem ser um desafio, mas nem todos são capazes de levar a sua PCB a uma morte prematura, como é o caso do «tombstoning». O «tombstoning» é causado por forças de tensão superficial desiguais criadas durante a fusão da pasta de solda em lados opostos de um componente passivo. Estas forças desiguais fazem com que o componente passivo se levante numa das extremidades e perca o contacto com o circuito, resultando numa forma que se assemelha estranhamente a uma lápide num cemitério (ver Figura 1).

Figura 1: Componentes de condensadores em formato «tombstone».
Mecanismo de «tombstoning»
Vários fatores contribuem para o fenómeno do «tombstoning». O «tombstoning» é quase sempre o resultado de forças de humedecimento desiguais nas terminações do componente. Quando uma extremidade é «humedecida» antes da outra, a força de humedecimento da solda, agora desequilibrada, «puxa» o componente e faz-o rodar, levando-o a ficar na vertical. Também se verifica o fenómeno do «tombstoning» na sequência de um aquecimento desigual do conjunto da placa de circuito impresso (PCB). À medida que a placa de circuito impresso (PWB) percorre o forno de refluxo, o lado da frente do componente passivo é frequentemente aquecido em primeiro lugar (ver lado esquerdo do componente passivo na Figura 2). Este aquecimento desigual faz com que o depósito de pasta de solda mais próximo da fonte de calor (o lado esquerdo da Figura 2) derreta primeiro. À medida que esta solda derrete, a sua tensão superficial faz com que o componente passivo fique na vertical, como se pode ver nas Figuras 1 e 2.
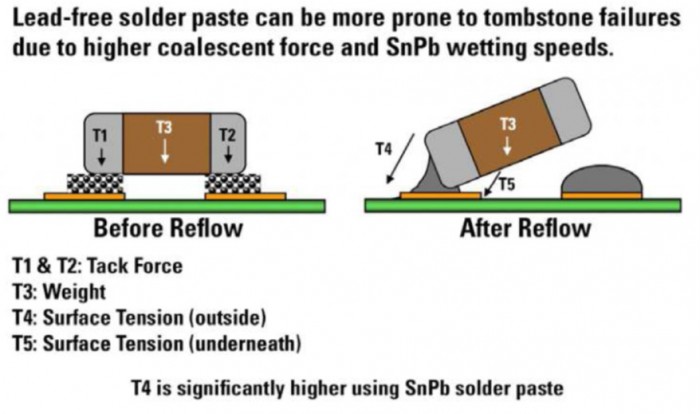
Figura 2: O mecanismo de «tombstoning» em pormenor.
Liga de soldadura
Uma abordagem para minimizar o efeito «tombstoning» consiste em utilizar uma liga de solda que apresente uma ampla faixa «pastosa» ou «plástica» à medida que derrete. A faixa plástica é o intervalo de temperatura em que a solda se encontra fundida e sólida. No caso de uma solda eutética, como a solda Sn63/Pb37, não existe intervalo plástico, uma vez que a solda se encontra completamente sólida logo abaixo dos 183 °C e completamente líquida logo acima dos 183 °C. As ligas de SnPbAg, como a Sn62 oua Indalloy®100, têm sido amplamente utilizadas para eliminar problemas de «tombstoning» em montagens com chumbo, devido ao seu intervalo plástico alargado.
Nas soldas sem chumbo, o SAC3510 (Sn/3,5Ag/1Cu) apresenta uma faixa de plasticidade estreita, enquanto o SAC305 tem uma faixa mais ampla. Por conseguinte, seria de esperar que o SAC305 tivesse um melhor desempenho em termos de minimização do «tombstoning» — e é isso que acontece. A Figura 3 mostra os resultados de experiências destinadas a determinar a taxa de «tombstoning». Note-se que a taxa de «tombstoning» do SAC3510 é mais de seis vezes superior à do SAC305. Uma vez que o SAC305 é uma das ligas sem chumbo mais comuns, a ocorrência de «tombstoning» diminuiu consideravelmente na era das ligas sem chumbo.
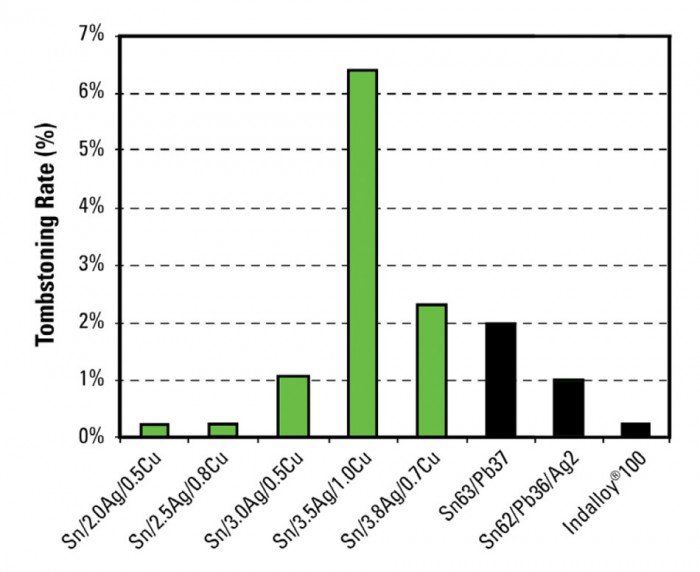
Figura 3: Comparação de ligas em termos de «tombstoning», com exceção da SAC305. As barras verdes correspondem a ligas sem chumbo; as pretas, a ligas que contêm chumbo
Conceção da placa
É extremamente importante que os engenheiros de produção trabalhem em estreita colaboração com os engenheiros de conceção para eliminar os desafios e os defeitos na produção de placas de circuito impresso (PCB). O «tombstoning» é um defeito que pode ser eliminado através de uma conceção adequada. Se o projeto da placa incluir um dissipador de calor (uma camada de cobre, por exemplo) por baixo ou próximo de um dos lados de um componente passivo, e o outro lado estiver mais afastado, o dissipador de calor poderá afetar o equilíbrio térmico do conjunto; a pasta de solda no lado sem o dissipador de calor poderá atingir o ponto de fusão primeiro, o que poderá causar um defeito de «tombstoning».
Desenho de estêncil
Minimizar a quantidade de pasta de solda aplicada nos pads da placa de circuito impresso também reduzirá o efeito «tombstoning». É especialmente útil reduzir a quantidade de solda aplicada diretamente atrás das extremidades dos componentes passivos, o que eliminará quase todas as forças responsáveis pelo efeito «tombstoning». Um desenho típico de estêncil que ajuda a atingir este objetivo é apresentado na Figura 4. Em algumas experiências, este desenho eliminou completamente o efeito «tombstoning».
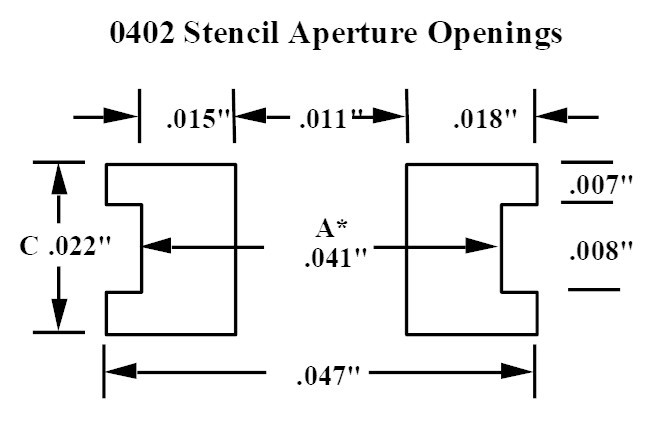
Figura 4: Um desenho de estêncil para minimizar o efeito «tombstone» em componentes passivos 0402.
Impressão
O processo de impressão e a eficiência da transferência são componentes-chave de muitos defeitos no final da linha de produção, incluindo o efeito «tombstone». Se um dos lados de um componente passivo tiver mais pasta de solda do que o outro, o componente poderá ser colocado numa posição em que entre em contacto apenas com o depósito mais elevado. Isto resultaria, muito provavelmente, num defeito do tipo «tombstone». A utilização de equipamento de inspeção de pasta de solda (SPI) pode ajudar a garantir que os depósitos de pasta de solda estão dentro das especificações e que nenhum depósito é mais elevado do que outro. A otimização do tamanho e da forma da abertura também ajudará a minimizar a variação do volume de pasta de solda entre os pads.
Colocação
A força de colocação e/ou uma altura Z inadequada podem, muitas vezes, ser a causa do fenómeno de «tombstoning». É importante garantir que a pressão de colocação e a altura Z sejam adequadas para o conjunto e que sejam otimizadas antes da produção. Também é possível que as peças fiquem inclinadas durante a colocação. Embora a solda tenha tendência para se autoalinhar, os componentes colocados incorretamente e desalinhados podem resultar no fenómeno de «tombstoning».
Refluxo
Uma abordagem para minimizar o efeito «tombstoning» consiste em diminuir a entrada total de calor durante o refluxo, aumentando gradualmente a taxa de subida da temperatura; no entanto, esta condição pode ser difícil de alcançar num forno de refluxo. Outra opção é utilizar um perfil de refluxo do tipo «soak» para alcançar o equilíbrio térmico entre as duas camadas de pasta de solda, de modo a que ambas entrem na fase de liquidus ao mesmo tempo.
Para além de se evitarem soldas sem intervalo de temperatura para plástico, uma atmosfera de azoto no forno de refluxo tende a agravar o fenómeno de «tombstoning», uma vez que o azoto aumenta as velocidades de humedecimento e permite que as forças de tensão superficial se manifestem mais rapidamente. A menos que existam depósitos de pasta de solda com detalhes finos ou conjuntos «Package-on-Package» (PoP) na placa, provavelmente não haverá motivo para utilizar azoto, uma vez que a maioria das pastas de solda modernas de topo apresenta um bom desempenho numa atmosfera de refluxo ao ar.
Conclusões
O fenómeno de «tombstoning» pode ser minimizado seguindo as orientações apresentadas neste artigo. Uma forma fiável de minimizar o «tombstoning» consiste em utilizar uma liga de solda com uma ampla faixa de plasticidade, comoa Indalloy®100(com chumbo) ou a SAC305 (sem chumbo). É igualmente importante manter um diálogo aberto com os projetistas de placas para minimizar a presença de dissipadores de calor junto a, ou por baixo de, um dos lados dos componentes passivos. Utilize um perfil de temperatura de soldadura por refluxo que passe lentamente do solidus ao liquidus, ou que minimize o desajuste térmico com um período de repouso. Incorpore o SPI para garantir que os depósitos de solda tenham alturas semelhantes e estejam dentro das especificações, e aplique um depósito de solda pequeno, especialmente nas duas extremidades dos componentes passivos. Certifique-se de que a pressão de colocação e a altura Z são adequadas e que as peças não são colocadas de forma inclinada. Evite utilizar azoto no forno de refluxo; com uma boa pasta de solda, isso é desnecessário e agrava o efeito «tombstoning».
Saúde,
Dr. Ron

