
乡亲们
本文节选自铟泰公司 的《印刷电路板组装人员焊接指南》缺陷 。
导言
印刷电路板(电路板 ,PCB )的制造过程可能充满挑战,但并非所有问题都会像“墓碑效应”(tombstoning)那样,让您的印刷电路板(PCB )过早报废。墓碑效应是由焊膏在无源元件 两侧熔化时产生的表面张力不均所导致的。这种不均衡的力会使无源元件 的一端翘起,从而与电路断开接触,最终形成一种与墓地里的墓碑惊人相似的现象(见图1)。

图1:墓碑式电容器元器件 。
盗墓机制
导致“墓碑效应”的因素多种多样。这种现象几乎总是源于元件引脚上润湿 作用力不均匀所致。当一端先于另一端“润湿”时,焊料此时不平衡的润湿 作用力会“拉动”元件并使其旋转,导致元件竖立起来。此外,当PCB 组件受热不均时,也会出现“墓碑效应”。 当印刷电路板(PWB)通过回流炉时,元件(无源元件 )的朝向热源的一侧通常会首先受热(见图2中无源元件的左侧)。这种不均匀加热会导致最靠近热源的焊膏沉积层(图2的左侧)首先熔化。随着焊膏熔化,其表面张力会使无源元件竖立起来,如图1和图2所示。
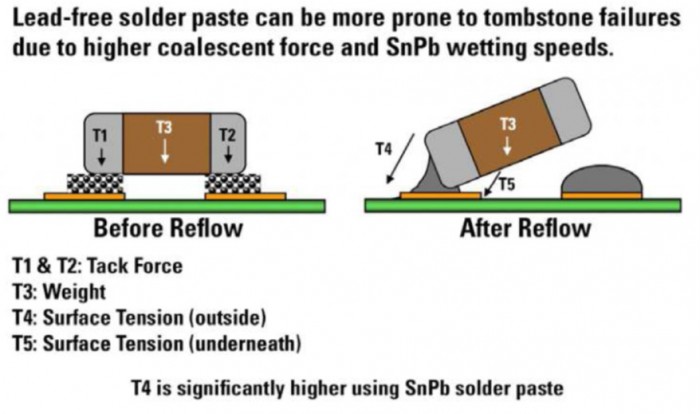
图 2:墓碑机制细节。
焊料合金
减少“墓碑效应”的一种方法是使用熔化时具有较宽“糊状”或“塑性”范围的焊料合金 。塑性范围是指焊料处于熔融和固态之间的温度范围。 对于共晶焊料(如Sn63/Pb37焊料),由于其在略低于183°C时完全固化,略高于183°C时完全液化,因此不存在塑性范围。SnPbAg合金(如Sn62或Indalloy®100)因其塑性范围更广,已被广泛用于消除含铅组件中的“墓碑效应”问题。
在无铅焊料中,SAC3510(Sn/3.5Ag/1Cu)的塑性范围较窄,而SAC305的塑性范围则更广。因此,人们会预期SAC305在减少“墓碑效应”方面表现更佳——事实确实如此。 图3展示了用于测定“墓碑效应”发生率的实验结果。请注意,SAC3510的“墓碑效应”发生率是SAC305的六倍以上。由于SAC305是最常见的无铅合金 之一,因此在无铅时代,“墓碑效应”的发生率已大幅降低。
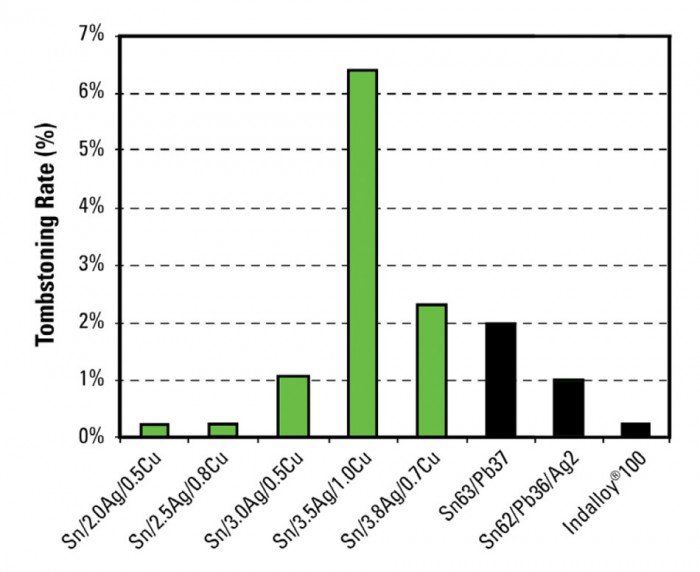
图3:合金 中除SAC305以外的“墓碑效应”对比。绿色柱状图代表无铅合金;黑色柱状图代表含铅合金。
电路板设计
对于制造工程师 而言,与设计工程师 部门密切合作以消除PCB 制造过程中的挑战和缺陷 至关重要。墓碑效应(Tombstoning)就是其中一个缺陷 问题,通过合理的设计可以消除这一问题。 如果电路板设计中,在无源元件 的一侧下方或附近设有散热片(例如铜层),而另一侧距离较远,则该散热片可能会影响组件的热平衡;没有散热片那一侧的焊膏可能会率先液相线 ,从而导致“墓碑效应”缺陷 。
钢网 设计
尽量减少印在PCB 焊盘上的焊膏量,也能减少“墓碑效应”。特别是有助于减少直接印在无源元件两端后方的焊膏量,这几乎可以消除所有的“墓碑效应”力。图4展示了一种有助于实现这一目标的典型钢网 设计。在某些实验中,该设计完全消除了“墓碑效应”。
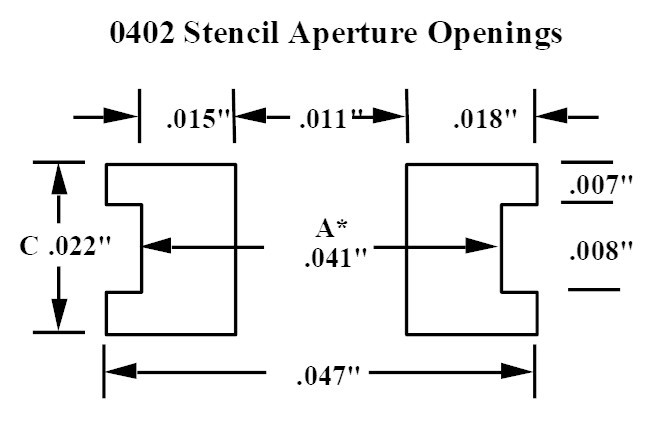
图4:一种用于最大限度减少0402被动元件“墓碑效应”的钢网 设计。
印刷
印刷工艺和转印效率 是许多生产线末端缺陷 的关键元器件 ,包括“墓碑效应”。如果无源元件 的一侧焊膏量多于另一侧,则元件可能会被放置在仅与焊膏量较多的一侧接触的位置。 这极有可能导致“墓碑效应”缺陷 。使用焊膏检测(SPI)设备有助于确保焊膏沉积量符合规格要求,且各处沉积量保持一致。优化网孔的尺寸和形状也有助于最大限度地减少焊盘间焊膏体积的差异。
安置
贴片力过强和/或Z轴高度设置不当往往是导致“墓碑效应”发生的原因。必须确保贴片压力和Z轴高度适合该组装件,并在投产前进行优化。此外,元器件在贴装时也可能发生偏斜。尽管焊料具有自对准的特性,但若元器件 贴装位置不正确且未对准,仍可能导致“墓碑效应”。
回流焊
减少“墓碑效应”的一种方法是,通过逐渐提高升温速率来降低回流过程中的总热输入;然而,在回流炉中可能难以实现这一条件。另一种方法是采用保温 型回流曲线 ,使两处焊膏沉积层之间达到热平衡,从而使两处沉积层同时进入液相线 阶段。
除了应避免使用没有塑料熔点范围的焊料外,回流炉中的氮气氛围往往会加剧“墓碑效应”,因为氮气会加快润湿 的速度,并使表面张力作用更迅速地显现。除非电路板上存在细间距 焊膏沉积物或“封装堆叠”(叠层封装(PoP) )组件,否则通常没有必要使用氮气,因为大多数顶级现代焊膏在空气回流氛围中都能表现良好。
结论
遵循本文所述的指导原则,可最大限度地减少“墓碑效应”。一种可靠的减少“墓碑效应”的方法是使用具有较宽塑性范围的焊料合金 ,例如Indalloy®100(含铅)或 SAC305(无铅)。 此外,与电路板设计人员保持密切沟通也至关重要,以尽量减少无源元件元器件 单侧附近或下方的散热片。应采用回流焊接温度曲线,使温度从固相线 缓慢升至液相线 ,或通过保温 尽量减少热不匹配。采用SPI技术以确保焊料堆积高度一致且符合规格,并使焊料堆积面积较小,特别是在无源元件的两端。 确保贴片压力和Z轴高度适当,且元件贴装时无倾斜。避免在回流炉中使用氮气;使用优质焊膏时,这既无必要,还会加剧“墓碑效应”。
干杯
罗恩博士

