
皆さん、
この記事は、インジウム・コーポレーションの『プリント基板組立業者向けはんだ欠陥ガイド』からの抜粋です 。
はじめに
プリント基板(PCB)の問題は厄介なものですが、そのすべてが「トゥームストーニング」のように基板を早期に故障させるわけではありません。 トゥームストーニングは、受動部品の両面において、はんだペーストが溶融する際に生じる表面張力の不均衡によって引き起こされます。この力の不均衡により、受動部品の一端が浮き上がり、回路との接触が途絶えます。その結果、墓地の墓石に不気味なほど似た状態になります(図1参照)。

図1:トームストーン状態のコンデンサ部品。
トゥームストーニングの仕組み
トゥームストーニングにはさまざまな要因が関与しています。トゥームストーニングは、ほとんどの場合、部品の端子にかかる濡れ力の不均一さが原因で発生します。一方の端がもう一方よりも先に「濡れる」と、はんだの濡れ力のバランスが崩れ、その力が部品を「引っ張って」回転させ、部品が垂直に立ち上がってしまうのです。また、PCBアセンブリの加熱が不均一な場合にも、トゥームストーニングが発生することがあります。 プリント配線板(PWB)がリフローオーブンを通過する際、受動部品の先端側が先に加熱されることがよくあります(図2の受動部品の左側を参照)。この不均一な加熱により、熱源に最も近いはんだペースト(図2の左側)が最初に溶融します。このはんだが溶融すると、その表面張力によって、図1および図2に見られるように受動部品が垂直に立ち上がります。
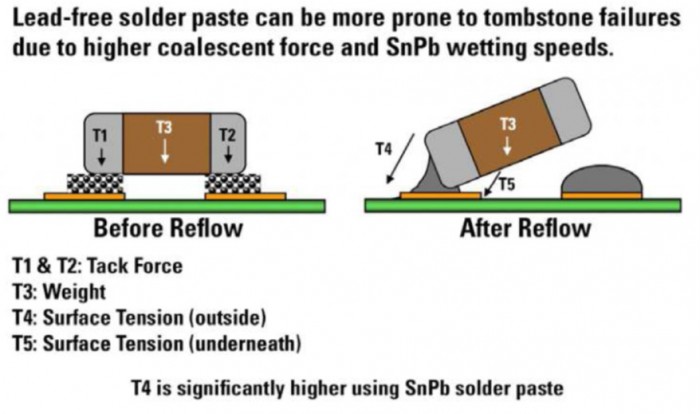
図2:トゥームストーニングの仕組みの詳細。
はんだ合金
トゥームストーニングを最小限に抑えるための1つの方法は、溶融時に「ペースト状」または「可塑性」の範囲が広いはんだ合金を使用することです。可塑性範囲とは、はんだが溶融状態と固相状態を呈する温度範囲のことです。 Sn63/Pb37はんだのような共晶はんだの場合、183°Cをわずかに下回ると完全に固体となり、183°Cをわずかに上回ると完全に液体となるため、可塑域は存在しません。Sn62やIndalloy®100などのSnPbAg合金は、可塑域が広いことから、鉛を含むアセンブリにおけるトゥームストーニングの問題を解消するために広く使用されています。
鉛フリーはんだにおいて、SAC3510(Sn/3.5Ag/1Cu)は塑性範囲が狭い一方、SAC305は塑性範囲が広い。したがって、トゥームストーニングの低減という点では、SAC305の方が優れた性能を示すと予想されるが、実際にその通りである。 図3は、トゥームストーニングの発生率を測定した実験結果を示しています。SAC3510のトゥームストーニング発生率は、SAC305の6倍以上であることにご留意ください。SAC305は最も一般的な鉛フリー合金の一つであるため、鉛フリー化が進んだ現在では、トゥームストーニングの発生は大幅に減少しています。
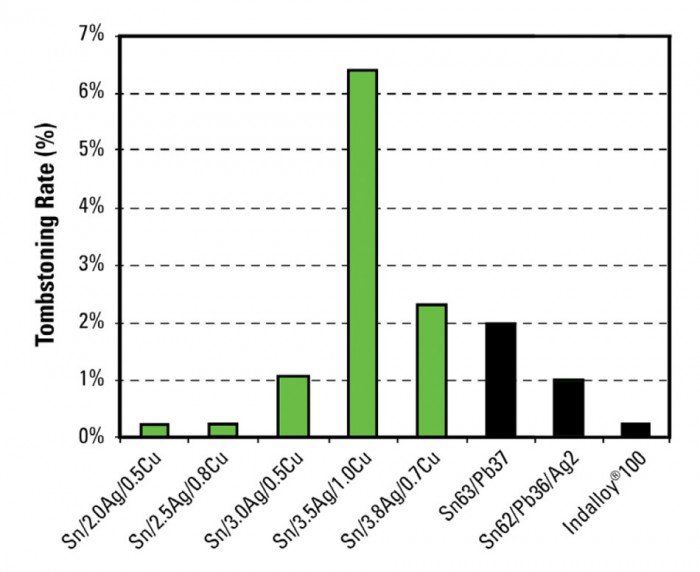
図3:SAC305以外の合金におけるトゥームストーニングの比較。緑色の棒グラフは鉛フリー合金、黒色の棒グラフは鉛含有合金である。
基板設計
製造エンジニアにとって、設計エンジニアと緊密に連携し、PCB製造における課題や欠陥を解消することは極めて重要です。トムストーン現象は、適切な設計によって解消できる欠陥の一つです。 基板設計において、受動部品の片側の下または近くにヒートシンク(例えば銅層)があり、もう片側がそれより離れている場合、そのヒートシンクがアセンブリの熱平衡に影響を与える可能性があります。ヒートシンクがない側のはんだペーストが先に液相に達し、トゥームストーニング欠陥を引き起こす恐れがあります。
ステンシルデザイン
PCBのパッドに印刷されるはんだペーストの量を最小限に抑えることも、トゥームストーニングの低減につながります。特に、受動部品の端部のすぐ後ろに印刷されるはんだの量を減らすと、トゥームストーニングの力がほぼ完全に解消されるため、非常に効果的です。この目的を達成するための代表的なステンシル設計を図4に示します。一部の実験では、この設計によってトゥームストーニングが完全に解消されました。
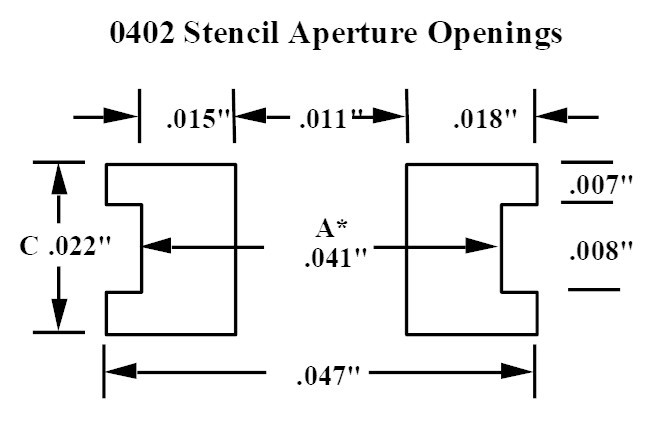
図4:0402サイズの受動部品におけるトゥームストーニングを最小限に抑えるためのステンシル設計。
印刷
印刷プロセスと転写効率は、トゥームストーニングを含む多くの最終工程における欠陥の主な要因です。受動部品の片面に、もう一方の面よりも多くのはんだペーストが付着している場合、その部品は、はんだペーストの付着量が多い側のみに接触する位置に配置されてしまう可能性があります。 この場合、ほぼ確実にトゥームストーン欠陥が発生します。はんだペースト検査(SPI)装置を使用することで、はんだペーストの塗布量が仕様範囲内にあること、および片側の塗布量が他側よりも高くなっていないことを確認できます。また、開口部のサイズと形状を最適化することで、パッド間のはんだペースト量のばらつきを最小限に抑えることができます。
プレースメント
トムストーン現象が発生する原因として、はんだ付け時の圧力や不適切なZ軸高さが挙げられることがよくあります。生産開始前に、はんだ付け圧力とZ軸高さがそのアセンブリに適した値であり、最適化されていることを確認することが重要です。また、部品が配置時に斜めになってしまう可能性もあります。はんだには自己整列の傾向がありますが、不適切に配置され、位置がずれた部品はトムストーン現象を引き起こす原因となります。
リフロー
トゥームストーニングを最小限に抑えるための1つの方法は、昇温速度を徐々に上げることでリフロー時の総熱入力を低減することですが、リフローオーブンではこの条件を実現するのが難しい場合があります。もう1つの選択肢は、ソーク型のリフロープロファイルを採用し、2つのはんだペーストの堆積層間で熱平衡を達成することで、両方の堆積層が同時に液相に入るようにすることです。
プラスチック範囲を持たないはんだを避けることに加え、リフローオーブン内の窒素雰囲気は、窒素によって濡れ速度が上昇し、表面張力がより急速に現れるようになるため、トゥームストーニングを悪化させる傾向があります。 基板上に微細なはんだペーストの付着箇所やパッケージ・オン・パッケージ(PoP)アセンブリがない限り、窒素を使用する必要性はほとんどないでしょう。なぜなら、現在の上位クラスのはんだペーストの多くは、空気リフロー雰囲気下でも良好な性能を発揮できるからです。
結論
本記事で示したガイドラインに従うことで、トゥームストーニングを最小限に抑えることができます。トゥームストーニングを最小限に抑える確実な方法としては、Indalloy®100(鉛入り)やSAC305(鉛フリー)など、塑性範囲の広いはんだ合金を使用することが挙げられます。また、受動部品の片側付近や下部にヒートシンクが配置されないよう、基板設計者との密な連携を図ることも重要です。 リフローはんだ付けの温度プロファイルは、固相線から液相線へと緩やかに移行するもの、あるいは保温工程を設けて熱的ミスマッチを最小限に抑えるものを使用してください。SPI(はんだペーストインスペクション)を導入して、はんだペーストの厚さが均一で仕様範囲内であることを確認し、特に受動部品の両端では、はんだペーストの厚さを薄く印刷してください。また、実装圧力とZ方向の高さが適切であることを確認し、部品が斜めに実装されないようにしてください。 リフローオーブンでの窒素の使用は避けてください。良質のはんだペーストを使用している場合、窒素は不要であり、トゥームストーニングを悪化させる原因となります。
乾杯
ロン博士

