
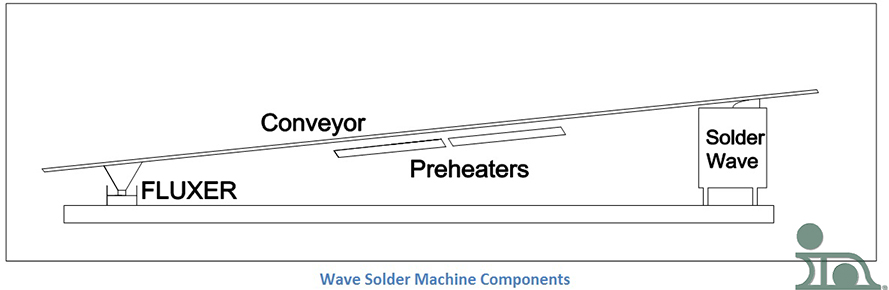
Existem muitos tipos de máquinas de soldadura por onda, cada uma com as suas peculiaridades, características e particularidades. A boa notícia é que todas partilham os mesmos elementos essenciais do processo, o que torna mais fácil (embora talvez não seja fácil) comparar os diferentes modelos:
- Fluxagem
- Pré-aquecimento
- Soldadura
- Transporte
Irei abordar todos estes elementos, em pormenor, ao longo desta série. Ao analisar as máquinas de soldadura por onda com base nestes elementos, é possível comparar um grande número de máquinas, com base em determinadas características do processo dos diferentes tipos de aplicadores de fluxo, pré-aquecedores, etc.
T
Fluxers – Uma Introdução
Fluxo é um componente essencial na criação de uma junta de solda. Para efeitos deste artigo, irei referir-me ao fluxo tal como é utilizado nas máquinas de soldadura por onda. No entanto, se quiser conhecer outras utilizações, consulte o blogue do meu colega, Jim Hisert: Especificação de pré-formas de solda – Fluxo.
Quando a soldadura por onda foi desenvolvida pela primeira vez, o fluxo era normalmente aplicado através de um método que envolvia o uso de um pincel, no qual um técnico aplicava o fluxo utilizando, como já deve ter adivinhado, um pincel de pintura. Como pode imaginar, esta não era a operação mais controlada. Era necessária a automatização para aumentar a produtividade, a precisão e a consistência na aplicação do fluxo. Os diferentes métodos criados e abordados nesta série são:
- Fluxadores de espuma
- Wave Fluxers
- Aplicadores de fluxo por pulverização
- Fluxadores de escova

Quando se inicia a automatização, é necessário implementar certas normas, tais como as regras de funcionamento dos aplicadores de fluxo, bem como a adição de fluxo e o controlo da densidade do fluxo. Existem também certas estratégias que são implementadas, como o sistema de perda total, que será abordado em paralelo com o aplicador de fluxo por pulverização.
Fluxador de Espuma
O aplicador de fluxo em espuma é um dispositivo no qual o ar comprimido é conduzido através de um tubo poroso (comumente designado por «pedra», uma vez que esta peça costumava ser fabricada em porcelana não esmaltada) que se encontra submerso em fluxo espumante. A pedra é coberta por uma chaminé que ajuda a produzir uma coluna de espuma de fluxo em cascata. Pode observar-se um esquema básico do fluxo espumante no desenho.
Nem todos os fluxos funcionam bem neste cenário. O fluxo tem de possuir uma característica de formação de espuma, quer incorporada na sua conceção, quer através da adição de um agente espumante. Se for utilizado o fluxo correto, este sairá da calha a borbulhar e criará uma camada de espuma. Esta camada tem de ser mantida adequadamente para garantir uma deposição precisa do fluxo na placa.
Normalmente, existe uma lâmina de ar ou uma escova a seguir à crista da onda para remover qualquer excesso da placa de circuito impresso. Se a placa de circuito impresso estiver a pingar com excesso de fluxo, este pode pingar sobre os pré-aquecedores. O fluxo queimado é extremamente difícil de remover. Além disso, certos fluxos são voláteis e inflamáveis. Os riscos de segurança associados a esses tipos de fluxos são elevados.
A coluna de espuma é difícil de manter; pode representar um verdadeiro desafio para os operadores. Para resolver esta situação, o fornecimento de ar do fluxador deve ser ajustado lentamente, caso se pretenda obter uma consistência precisa da coluna. Ao introduzir uma grande quantidade de ar sem um aumento gradual adequado, podemos produzir bolhas grandes. Quando estas bolhas atingem o topo da espuma, rebentam. A espuma é muito sensível ao calor. Se uma palete, um suporte ou uma placa quente entrar em contacto com a espuma, a camada de espuma pode desmoronar-se. A camada de espuma pode recuperar, mas requer tempo para se formar novamente. Se o operador não se aperceber do desmoronamento, é muito provável que haja certas montagens de placas de circuito impresso que não tenham fluxo adequado, ou nenhum, resultando numa soldadura de má qualidade.
Os poros da pedra são finos e podem ficar facilmente obstruídos com fluxo seco; o fluxo seco pode ser muito difícil, se não impossível, de remover. Se for necessário desligar a máquina (por qualquer motivo, incluindo manutenção de rotina), o aplicador de fluxo deve ser esvaziado e limpo minuciosamente para evitar este problema. Além disso, se o ar comprimido na pedra estiver contaminado com óleo ou água, o fluxo ficará comprometido e não funcionará corretamente. Se for difícil obter uma espuma com boa densidade, a contaminação deve ser a primeira suspeita.
Wave Fluxers
Quando a máquina de soldadura por onda foi desenvolvida, o método inicial de aplicação do fluxo era o mesmo que o da aplicação da solda – uma onda. Embora esta técnica já não seja comum nos dias de hoje, ainda tem alguma utilidade. Por isso, vamos abordá-la.
Em primeiro lugar, como funciona: o mecanismo é composto por um recipiente, uma bomba e um bocal (para criar o efeito de onda de fluxo) – tal como um mecanismo de onda de solda. A parte inferior da placa de circuito impresso é passada sobre a onda e revestida com uma fina camada de fluxo. Isto garante que os componentes na parte superior permaneçam isentos de fluxo. Esta imagem mostra a vista superior de um aplicador de fluxo por onda, com uma lâmina de ar acoplada.
Neste projeto, a lâmina de ar é essencial, uma vez que o aplicador de fluxo em onda emite uma grande quantidade de fluxo. A lâmina de ar ajuda a conter o excesso de fluxo. Se o excesso de fluxo escorresse das placas de circuito impresso (PCB) revestidas para o interior da máquina, criaria uma sujidade difícil de limpar. Além disso, a lâmina de ar impede que o excesso de fluxo escorra para os pré-aquecedores. Alguns fluxos são voláteis e podem provocar incêndios no interior da máquina. Uma rede colocada por cima do aplicador de fluxo diminui as probabilidades de ocorrência de defeitos de onda, tais como ondulações, e garante uma distribuição uniforme do fluxo.
Os vantagens de se ter um «wave fluxer» são:
- O fluxo não necessita de quaisquer agentes espumantes
- É possível aplicar fluxo em placas com terminais ou pinos longos (de furo passante)
- A parte inferior da placa será revestida com uma camada contínua de fluxo
- Pode criar uma coluna de espuma significativamente mais profunda do que a de um fluxador de espuma
- A contaminação do fluxo não afetará a quantidade de fluxo aplicada na parte inferior da placa
Quando o fluxador de espuma apresenta uma avaria, é relativamente fácil detetá-la, devido ao estado da espuma. No entanto, no caso de um fluxador de onda, é quase impossível determinar visualmente se as condições estão fora das tolerâncias especificadas. É necessário um acompanhamento constante.
Aplicadores de fluxo por pulverização
Aplicação de fluxo por pulverização é atualmente a forma mais comum de aplicar fluxo numa placa de circuito impresso. Quando os aplicadores de fluxo por pulverização foram desenvolvidos pela primeira vez, eram máquinas desajeitadas e ineficientes. Eram sujos e exigiam muita manutenção. Além disso, os aplicadores de fluxo por pulverização requerem uma ventilação separada da parte principal da máquina de soldadura por onda e é utilizado um sistema de «perda total», especialmente quando se utiliza fluxo sem limpeza. O livro de Ralph Woodgate The Handbook of Machine Soldering SMT and TH menciona que «os principais sistemas enquadram-se nas seguintes categorias:
- O sistema de pulverização de ar comprimido de perda total.
- O sistema de pulverização ultrassónica de perda total.
- O sistema de pulverização sem ar de perda total.
- «O sistema de recirculação com pulverização por tambor e lâmina de ar.»
Algumas das vantagens da utilização de um aplicador de fluxo por pulverização são:
- O pulverizador de fluxo pode ser programado para cobrir áreas específicas da placa de circuito impresso. Isto é útil quando se pretende realizar uma soldadura seletiva.
- A quantidade de fluxo pode ser alterada com base nas características específicas do processo.
Os pulverizadores de fluxo deslocam-se perpendicularmente ao movimento do transportador. Este facto, aliado ao objetivo de aplicar a quantidade mínima eficaz de fluxo, garante uma humedecimento uniforme e adequado. Isto é benéfico por várias razões, nomeadamente:
- Permite reduzir os custos operacionais.
- Consegue-se uma melhor humedecimento quando há menos resíduos de fluxo.
- Os terminais mais compridos dos componentes são facilmente revestidos com fluxo.
O Sistema de Perda Total e o Fluxo por Pulverização
O sistema de perda total é um método de aplicação de fluxo por pulverização que utiliza a quantidade mínima de material necessária para criar corretamente uma junta de solda satisfatória. Neste processo, o fluxo é pulverizado diretamente sobre a placa de circuito impresso a partir de um recipiente selado. Todo o fluxo do recipiente é utilizado, quer seja aplicado na placa, quer seja perdido devido à pulverização em excesso. Esta é a principal razão pela qual é necessário um sistema de ventilação separado para a remoção do fluxo perdido.
Os sistemas abertos de aplicação de fluxo apresentavam problemas que o sistema de aplicação de fluxo por pulverização de perda total resolveu. As vantagens da utilização de aplicadores de fluxo por pulverização e do sistema de perda total são:
- Pode ser utilizado com fluxos que não formam muita espuma
- Não é necessário monitorizar a densidade
- Não é necessário realizar titulações nem medições químicas do teor de ácido
Todos os métodos acima referidos eram dispendiosos de operar. Ao não se recircular o fluxo, eliminaram-se os custos e o trabalho associados aos testes. Se o processo for configurado corretamente, todo o fluxo pulverizado na placa terá as mesmas características que o do recipiente ainda fechado.
Todos os sistemas podem apresentar variações quando utilizados por diferentes utilizadores, uma vez que estes têm desejos e necessidades diferentes no que diz respeito às suas aplicações e processos.
Existem duas variações distintas no sistema de perda total. Um bocal é utilizado para produzir um padrão de pulverização em forma de leque a alta pressão, que cobre toda a largura da placa e é pulso rapidamente. Isto garante uma camada uniforme de fluxo. O outro bocal é movido de um lado para o outro para cobrir a área da placa. É possível ver um diagrama na secção anterior. São semelhantes na medida em que o fluxo novo é pulverizado através de um bocal ou nebulizado na parte inferior da placa de circuito impresso. Alguns pulverizadores de fluxo misturam um pouco de ar para ajudar a formar a névoa, enquanto outros utilizam ar comprimido para orientar a pulverização. Alguns aplicam pressão ao fluxo em vez de ar comprimido.
Existem também aplicadores de fluxo por pulverização ultrassónica que utilizam uma abordagem totalmente diferente da mencionada acima para dispersar o fluxo. O bocal utiliza energia ultrassónica para decompor o fluxo num padrão de pulverização, em que o ar comprimido força as gotículas a assumirem uma forma de leque para uma distribuição uniforme. Este sistema elimina a intervenção mecânica necessária para mover o bocal de fluxo, recorrendo a determinados sensores. Assim, a pulverização só funciona quando a placa se encontra no local certo, no momento certo. Em qualquer outra altura, é desligado; isto minimiza o desperdício de fluxo e as perdas associadas ao sistema de perda total.
Ventilação do Spray Fluxer
Por mais preciso que seja o pulverizador de fluxo, haverá sempre alguma quantidade de fluxo que não seja depositada na placa e que tenha de ser removida do sistema. Mencionei na secção anterior que todas as configurações de pulverizadores de fluxo têm de dispor do seu próprio sistema de ventilação, separado do sistema de ventilação da estação de soldadura.
O diagrama que criei aqui mostra um esquema simples de como o sistema de ventilação poderá ser. As placas horizontais, que constituem os primeiros filtros na conduta de ventilação, são amovíveis e podem ser limpas para remover os resíduos de fluxo. Alguns dos sistemas mais sofisticados podem ter três ou mais placas. É possível que parte do fluxo consiga contornar as placas e entrar na rede de condutas. É por isso que é importante dispor de um sistema que possa ser facilmente desmontado e limpo a fundo. Se o fluxo não for removido, pode representar um risco de incêndio e de segurança. Em caso de incêndio, a rede de condutas deve dispor de um elo fusível que desligue os ventiladores de exaustão. Além disso, uma vez que o fluxo pode ser muito corrosivo, o material utilizado para a exaustão e a rede de condutas deve ser escolhido de forma adequada.
Fluxador de escova
As duas últimas secções abordaram as diferentes facetas da aplicação de fluxo por pulverização e dos sistemas utilizados. Neste artigo, deixamos de lado a aplicação de fluxo por pulverização e passamos a abordar o último tipo de aplicador de fluxo desta minissérie: o aplicador de fluxo com pincel. Trata-se, sem dúvida, da forma mais antiga de aplicação de fluxo, sendo hoje em dia raramente utilizada.
Nos primórdios da montagem de placas de circuito impresso, o fluxo era aplicado, basicamente, com um pincel. O sistema de que vou falar é um pouco mais sofisticado do que isso. É possível ter uma ideia deste sistema a partir do esquema que se vê aqui.
Gosto de pensar nisso como um rolo de pintura automatizado. A escova cilíndrica está parcialmente submersa num banho de fluxo e gira em torno do seu eixo central. A placa entra em contacto com a escova no vértice e move-se na direção oposta à rotação da escova no ponto de tangência. A deposição do fluxo pode variar significativamente. Esta imprevisibilidade é uma das razões pelas quais este método não é utilizado atualmente.
Este sistema é um sistema de recirculação com os mesmos problemas associados a outros sistemas abertos, tais como a formação de espuma ou ondas. Além disso, o pincel tem de ser lavado com muito cuidado. Alguma vez deixou um pincel ou rolo à vista depois de pintar, para, horas mais tarde, descobrir que já não o podia utilizar? Os sistemas de recirculação de tinta seguem uma lógica semelhante. Para as placas de circuito impresso modernas de hoje em dia, concebidas para SMT, este sistema é arcaico e inadequado. No entanto, é utilizado em circunstâncias especiais que exigem um método de aplicação de baixo custo para montagens simples de produtos, ou quando não é possível utilizar os métodos mais modernos.
Com isto, concluo a secção sobre o fluxer do meu blogue.


