
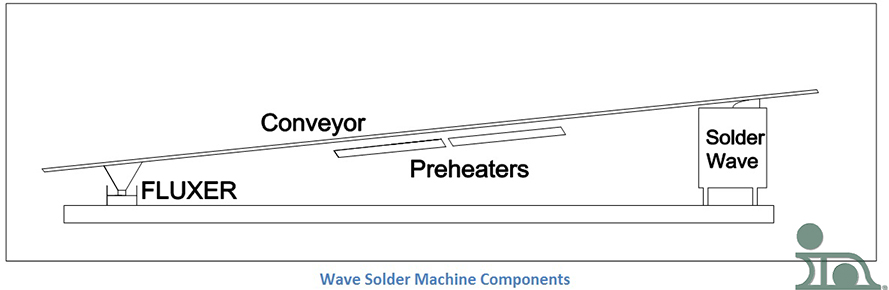
波峰焊机种类繁多,每种都有其独特的特点、特性及“个性”。好消息是,它们都具备相同的核心工艺要素,这使得比较不同机型变得更容易(虽然未必简单):
- 助焊
- 预热
- 焊接
- 输送
在本系列文章中,我将详细探讨所有这些要素。通过将波峰焊机分解为这些要素,我们可以根据不同类型助焊剂装置、预热器等的特定工艺特性,对大量设备进行比较。
T
Fluxers——简介
助焊剂 是形成焊点不可或缺的组成部分。本文将重点介绍波峰焊机中使用的助焊剂。但如果您想了解助焊剂的其他用途,请参阅我的同事吉姆·希瑟特(Jim Hisert)的博客: 《焊料选型焊片 – 助焊剂》。
波峰焊技术刚问世时,助焊剂通常采用刷涂法涂覆,即由技术人员使用——没错,就是画笔——来涂抹助焊剂。可以想象,这种操作方式的控制精度并不高。为了提高助焊剂涂覆的生产效率、准确性和一致性,必须实现自动化。本系列中介绍和探讨的各种方法包括:
- 泡沫助焊剂
- 波流发生器
- 喷雾式助焊剂喷射器
- 刷式助熔剂

在启动自动化时,需要实施某些规定,例如助熔剂喷射器的操作规则,以及助熔剂添加和助熔剂密度 控制。此外,还会实施某些策略,例如“全损系统”,该系统将在讨论喷射式助熔剂喷射器时一并说明。
泡沫助焊剂
波峰焊机的 泡沫助焊剂装置 是一种将压缩空气通过多孔管(通常被称为“石”,因为该部件过去由未上釉的瓷器制成)输送到浸没在发泡助焊剂中的装置。该“石”上方覆盖着一个烟囱状结构,有助于形成层层叠叠的助焊剂泡沫。图中展示了发泡助焊剂装置的基本示意图。
并非所有助焊剂在此情况下都能发挥良好效果。助焊剂必须具备起泡特性,该特性要么在研发阶段就已具备,要么通过添加起泡剂来实现。如果使用了正确的助焊剂,它就会从料槽中冒泡流出并形成泡沫层。必须妥善维持这一泡沫层,以确保助焊剂能准确地沉积在电路板上。
通常会在波峰后设置气刀或刷子,以清除PCB 上的多余助焊剂。如果印刷好的电路板 上滴落着过量的助焊剂,这些助焊剂可能会滴到预热器上。烧结在基板上的助焊剂极难清除。此外,某些助焊剂具有挥发性和易燃性,使用此类助焊剂的安全风险很高。
泡沫层的维护较为困难,这对操作人员来说可能是一个真正的挑战。为了解决这个问题,如果要确保泡沫层厚度的一致性,应缓慢调节助焊剂喷嘴的供气量。如果在没有适当预热的情况下突然注入大量空气,就会产生大气泡。当这些气泡到达泡沫层顶部时,就会破裂。 泡沫对热非常敏感。如果高温的托盘、夹具或电路板与泡沫接触,泡沫层可能会坍塌。虽然泡沫层可以恢复,但需要时间重新形成。如果操作人员没有注意到坍塌,那么某些印刷电路板电路板 组件很可能无法获得足够的助焊剂,甚至完全没有助焊剂,从而导致焊接质量不佳。
石材的孔隙细密,很容易被干燥的助熔剂堵塞;干燥的助熔剂一旦堵塞,往往非常难以清除,甚至根本无法清除。如果设备需要停机(无论出于何种原因,包括例行维护),应将助熔剂装置排空并彻底清洗,以避免出现此问题。 此外,如果石块内的压缩空气受到油或水的污染,助焊剂的性能将受到影响,无法正常发挥作用。如果难以形成良好的泡沫层,应首先怀疑是污染所致。
波流发生器
在波峰焊机问世之初 ,早期的助焊剂应用工艺与焊料应用 工艺相同——都是采用波峰形式。虽然这种技术如今已不常见,但仍有些许应用。因此,让我们来探讨一下。
首先,其工作原理如下:该装置由一个容器、一台泵和一个喷嘴(用于产生助焊剂波效应)组成——与波峰焊装置类似。PCB 的底部会经过助焊剂波,并涂上一层薄薄的助焊剂。这确保了顶部的元器件 上不会沾上助焊剂。这张图片展示了波峰助焊剂装置的俯视图,其上安装了一个气刀。
在此设计中,气刀至关重要,因为波峰助焊机会释放大量助焊剂。 气刀有助于控制多余的助焊剂。如果多余的助焊剂从已涂覆助焊剂的PCB上滴落到机器内部,将会造成难以清理的污渍。此外,气刀还能防止多余的助焊剂滴落到预热器上。某些助焊剂具有挥发性,可能会在机器内部引发火灾。助焊剂涂覆器上方的网罩可降低波缺陷 (如波纹)出现的可能性,并确保助焊剂分布均匀。
这些 使用 如下:
- 该助焊剂无需添加任何发泡剂
- 对于带有长引线或引脚的电路板,也可以进行助焊(通孔 )
- 电路板底部将涂覆一层连续的助焊剂
- 它可以形成比泡沫助焊剂更深的助焊剂层
- 助焊剂污染不会影响施加到电路板底面的助焊剂用量
当泡沫式通量调节器发生故障时,由于泡沫头状态的变化,相对容易发现。但对于波浪式通量调节器而言,仅凭肉眼几乎无法判断其运行状态是否超出规定公差范围,因此需要进行持续监测。
喷雾式助焊剂喷射器
喷涂助焊 是当今对印刷电路板电路板 进行助焊的最常见方法。喷雾式助焊机刚问世时,还是一种笨重、低效的设备。它们操作起来很脏乱,且需要大量维护。此外,喷雾式助焊机需要与波峰焊机的主体部分分开排气,并且采用“全损耗”系统,特别是在使用免洗 助焊剂时。拉尔夫·伍德盖特(Ralph Woodgate)的著作 《机械焊接手册》(表面贴装技术 )以及TH 中提到:“主要系统可分为以下几类:
- 压缩空气喷雾全损耗系统。
- 超声波喷雾全损系统。
- 无气喷涂全损系统。
- “滚筒和气刀喷淋再循环系统。”
使用喷雾式助焊剂装置的一些优点 包括:
- 喷雾助焊剂装置可进行编程,以覆盖PCB 上的特定区域。如果需要进行选择性焊接,此功能将非常有用。
- 助焊剂的用量可根据具体的工艺特性进行调整。
喷涂助焊剂装置沿与输送带运动方向垂直的方向移动。这一特点,加上力求施加有效最小量的助焊剂,确保了助焊剂涂覆均匀且恰当润湿 。这具有诸多好处,包括:
- 这可以节省运营成本。
- 当磁通量较少时,润湿 的效果会更好残留 。
- 较长的元件引线容易沾上助焊剂。
全损系统和喷雾装置助焊
全损耗系统是一种喷涂助焊剂的方法,它以最少的材料用量就能形成合格的焊点。在此工艺中,助焊剂从密封容器中直接喷涂到PCB 上。容器中的助焊剂会被全部用完,要么涂覆在电路板上,要么因过喷而损失。这就是为什么需要设置独立的排气系统来清除损失的助焊剂的主要原因。
传统的开放式助焊剂施加系统存在一些问题,而助焊 全损耗喷雾系统解决了 这些问题。使用喷雾式助焊剂施加器和全损耗系统的 优点包括:
- 可与不易起泡的助焊剂配合使用
- 无需监控密度
- 无需通过滴定法或化学测定法测定酸含量
上述所有方法的操作成本都很高。通过不循环使用助焊剂,消除了与测试相关的成本和工作量。如果工艺设置正确,喷洒在电路板上的所有助焊剂都将具有与未开封容器中助焊剂相同的特性。
当不同用户使用系统时,所有系统都可能存在差异,因为他们在应用 和流程方面有着不同的需求和期望。
全损耗系统有两种截然不同的变体。其中一种喷嘴用于产生高压扇形喷雾,覆盖电路板整个宽度,并以快速脉冲方式喷射。这确保了助焊剂涂层均匀。 另一种喷嘴则通过左右移动来覆盖电路板区域。上一节中展示了相关示意图。这两种方式的共同点在于,新鲜的助焊剂都是通过喷嘴喷出或雾化到PCB 的底部。有些喷雾式助焊剂设备会混入少量空气以帮助形成雾化效果,而另一些则使用压缩空气来引导喷雾。还有一些设备采用对助焊剂施加压力来代替压缩空气。
此外,还有一种超声波喷雾助焊剂喷射器,其助焊剂分散方式与上述方法截然不同。该喷嘴利用超声波能量将助焊剂分解成喷雾状,随后压缩空气将液滴吹成扇形,从而实现均匀分布。它通过使用特定传感器,省去了移动助焊剂喷嘴所需的机械操作。因此,只有当电路板在正确的时间位于正确的位置时,喷雾功能才会启动。 其他任何时候喷嘴均处于关闭状态;这最大限度地减少了助焊剂的浪费以及与全损耗系统相关的损失。
喷雾式助焊剂排气装置
无论喷雾助焊剂装置的精度有多高,总会有一部分助焊剂未能沉积在电路板上,这些助焊剂需要从系统中清除。我在上一节中提到,所有喷雾助焊剂装置都必须配备独立的排气系统,该系统应与焊接工作站的排气系统分开。
我在此绘制的示意图展示了一个简单的排气系统可能的结构。水平板(即排气管中的第一级过滤器)可拆卸,并可清除其上的助焊剂残留 。一些更复杂的系统可能设有三块或更多块过滤板。部分助焊剂可能会绕过这些过滤板,进入风管系统。 因此,建立一个易于拆卸且能彻底清洁的系统至关重要。若未清除助焊剂,可能会引发火灾和安全隐患。万一发生火灾,风管系统应配备易熔断丝,以便切断排气风扇的电源。此外,由于助焊剂具有很强的腐蚀性,应妥善考虑排气系统和风管所用材料的选型。
刷式助焊剂喷射器
前两节主要介绍了 喷涂助焊 的各个方面及其所采用的系统。在本篇博文中,我们将从喷雾式助焊剂(助焊 )的话题转向,探讨本迷你系列中最后一种助焊剂施加器:刷式助焊剂施加器。可以说,这是助焊剂施加器(助焊 )最古老的形式,如今已很少使用。
在电路板 组装的早期阶段,助焊剂基本上是用画笔涂抹的。我接下来要介绍的系统比那要稍微复杂一些。从这里展示的原理图中,你可以大致了解这个系统。
我喜欢把它想象成一个自动涂漆滚筒。圆柱形刷头的一半浸没在助焊剂槽中,并绕其中心轴旋转。电路板在刷头顶端与之接触,并在切点处沿与刷头旋转方向相反的方向移动。助焊剂的沉积量可能存在显著差异。这种不可预测性正是该工艺如今未被采用的原因之一。
该系统属于循环系统,存在与其他开放式系统相同的问题,例如起泡或产生波纹。此外,刷子必须清洗得非常彻底。 您是否曾有过这样的经历:涂装后将油漆刷或滚筒随意放置,数小时后回来时却发现已无法使用?刷子清洗机的工作原理与此类似。对于当今采用表面贴装技术 设计的现代电路板而言,该系统已显陈旧且不适用。不过,在需要低成本应用 方法进行简单产品组装的特殊情况下,或者当无法采用更现代的方法时,该系统仍会被使用。
至此,我的博客中关于Fluxer的部分就全部写完了。


