
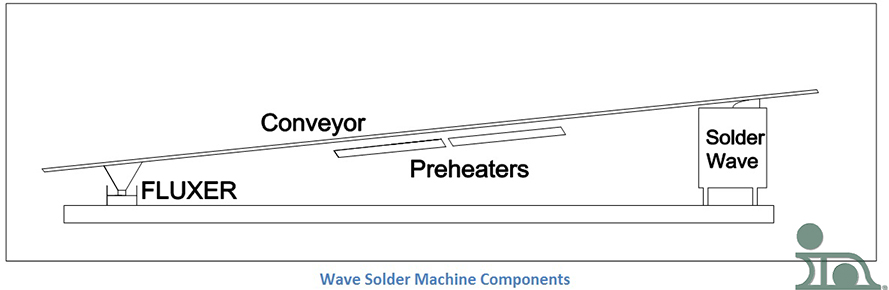
Il existe de nombreux types de machines à souder à la vague, chacun ayant ses propres particularités, caractéristiques et personnalités. La bonne nouvelle, c'est que chacune possède les mêmes éléments de base, ce qui rend la comparaison entre les différents modèles plus facile (mais pas toujours) :
- Fluxage
- Préchauffage
- Soudure
- Transport
J'aborderai tous ces éléments en détail tout au long de cette série. En décomposant les machines de soudure à la vague en ces différents éléments, il est possible de comparer un grand nombre de machines en se basant sur certaines caractéristiques de processus propres aux différents types de dispositifs d'apport de flux, de préchauffeurs, etc.
T
Les « fluxers » – Une introduction
Le flux est un composant essentiel à la réalisation d'un joint de soudure. Dans le cadre de cet article, je ferai référence au flux tel qu'il est utilisé dans les machines de soudure à la vague. Mais si vous souhaitez en savoir plus sur ses autres utilisations, consultez le blog de mon collègue Jim Hisert : Spécification des préformes de soudure – Flux.
Lorsque le soudage à la vague a été mis au point, le flux était généralement appliqué à l'aide d'un pinceau : un technicien appliquait le flux à l'aide, vous l'avez deviné, d'un pinceau à peinture. Comme vous pouvez l'imaginer, cette opération n'était pas des plus précises. L'automatisation s'est avérée nécessaire pour améliorer la productivité, la précision et la régularité lors de l'application du flux. Les différentes méthodes présentées et abordées dans cette série sont les suivantes :
- Fluxeurs à mousse
- Fluxeurs d'ondes
- Appareils de projection de flux
- Fluxeurs à brosse

Lorsque l'automatisation est mise en place, certaines réglementations doivent être appliquées, telles que les règles de fonctionnement des dispositifs d'apport de flux, ainsi que l'ajout de flux et le contrôle de la densité de flux. Certaines stratégies sont également mises en œuvre, comme le système de perte totale qui sera abordé en parallèle avec le dispositif d'apport de flux par pulvérisation.
Fluxer à mousse
Le générateur de mousse de flux est un dispositif dans lequel de l’air comprimé est acheminé à travers un tube poreux (communément appelé « pierre » car cette pièce était autrefois fabriquée en porcelaine non émaillée) qui est immergé dans du flux moussant. La pierre est recouverte d’une cheminée qui permet de produire un jet en cascade de mousse de flux. Un schéma de base du système de moussage du flux est présenté sur le dessin.
Tous les flux ne conviennent pas à ce scénario. Le flux doit présenter une propriété moussante, qu’elle soit inhérente à sa formulation ou obtenue par l’ajout d’un agent moussant. Si le flux approprié est utilisé, celui-ci jaillira sous forme de bulles de la goulotte et formera une couche de mousse. Il convient de maintenir correctement cette couche afin de garantir un dépôt précis du flux sur la carte.
Un couteau à air ou une brosse suit généralement la tête d'onde afin d'éliminer tout excès de flux sur le circuit imprimé. Si le circuit imprimé est ruisselant d'excès de flux, celui-ci peut s'égoutter sur les préchauffeurs. Le flux brûlé est extrêmement difficile à éliminer. De plus, certains flux sont volatils et inflammables. Les risques pour la sécurité liés à ces types de flux sont élevés.
La tête de mousse est difficile à maintenir ; elle peut représenter un véritable défi pour les opérateurs. Pour y remédier, l’alimentation en air du fluxeur doit être réglée progressivement si l’on souhaite obtenir une consistance précise de la tête. En injectant une grande quantité d’air sans montée en pression adéquate, on peut générer de grosses bulles. Lorsque ces bulles atteignent le sommet de la mousse, elles éclatent. La mousse est très sensible à la chaleur. Si une palette, un support ou un circuit imprimé chaud entre en contact avec la mousse, la couche de mousse risque de s'effondrer. Celle-ci peut se reformer, mais cela prend du temps. Si l'opérateur ne remarque pas cet effondrement, il est fort probable que certains assemblages de circuits imprimés ne soient pas suffisamment enrobés de flux, voire pas du tout, ce qui entraînera un soudage de mauvaise qualité.
Les pores de la pierre sont fins et peuvent facilement se boucher avec du flux sec ; ce dernier peut alors être très difficile, voire impossible, à éliminer. Si la machine doit être mise à l'arrêt (pour quelque raison que ce soit, y compris un entretien de routine), le système de flux doit être vidangé et nettoyé en profondeur pour éviter ce problème. De même, si l’air comprimé circulant dans la pierre est contaminé par de l’huile ou de l’eau, le flux sera altéré et ne fonctionnera pas correctement. Si l’on a du mal à obtenir une mousse de bonne qualité, il faut d’abord suspecter une contamination.
Fluxeurs d'ondes
Lors de la mise au point de la machine à souder à la vague , la méthode initiale d'application du flux était identique à celle de l'application de la soudure : une vague. Bien que cette technique soit peu courante de nos jours, elle est encore parfois utilisée. Voyons donc de quoi il s'agit.
Tout d'abord, comment cela fonctionne-t-il ? Le mécanisme se compose d'un réservoir, d'une pompe et d'une buse (pour créer l'effet d'onde de flux), tout comme un système de soudage à la vague. La face inférieure du circuit imprimé passe au-dessus de l'onde et est recouverte d'une fine couche de flux. Cela garantit que les composants situés sur la face supérieure restent exempts de flux. Cette image montre une vue de dessus d'un applicateur de flux à onde, équipé d'une lame d'air.
Dans cette configuration, la lame d'air est indispensable car le fluxeur à ondes émet une grande quantité de flux. La lame d'air permet de contenir l'excès de flux. Si cet excès venait à s'écouler des circuits imprimés enduits de flux et à s'infiltrer dans la machine, cela créerait des salissures difficiles à nettoyer. De plus, la lame d'air empêche l'excès de flux de s'écouler sur les préchauffeurs. Certains flux sont volatils et pourraient provoquer des incendies à l'intérieur de la machine. Un treillis placé au-dessus du dispositif d'application de flux réduit les risques de défauts liés au flux à vague, tels que les ondulations, et garantit une répartition homogène du flux.
Les avantages d’un « wave fluxer » sont les suivants :
- Le flux ne nécessite aucun agent moussant
- Il est possible d'appliquer du flux sur des cartes comportant des fils ou des broches longs (à trous traversants).
- La face inférieure de la carte sera recouverte d'une couche continue de flux.
- Il peut générer une colonne de mousse nettement plus profonde que celle d'un diffuseur à mousse.
- La contamination du flux n'aura aucune incidence sur la quantité de flux appliquée sur la face inférieure du circuit imprimé
Lorsqu'un fluxeur à mousse présente un dysfonctionnement, celui-ci est relativement facile à détecter grâce à l'état de la mousse. En revanche, avec un fluxeur à vagues, il est pratiquement impossible de déterminer visuellement si les conditions sortent des tolérances spécifiées. Une surveillance constante est donc nécessaire.
Appareils de projection de flux
L'application de flux par pulvérisation est aujourd’hui la méthode la plus courante pour appliquer du flux sur un circuit imprimé. À leurs débuts, les machines de fluxage par pulvérisation étaient des appareils encombrants et peu efficaces. Elles étaient salissantes et nécessitaient beaucoup d’entretien. De plus, ces machines nécessitent une ventilation distincte de la partie principale de la machine à souder à la vague et utilisent un système à « perte totale », en particulier lorsqu’on utilise un flux sans nettoyage. L’ouvrage de Ralph Woodgate The Handbook of Machine Soldering SMT and TH mentionne que « les principaux systèmes se répartissent dans les catégories suivantes :
- Le système de pulvérisation à air comprimé à perte totale.
- Le système de pulvérisation à ultrasons à perte totale.
- Le système de pulvérisation sans air à perte totale.
- « Le système de recirculation du tambour et de la lame d'air. »
Voici quelques-uns des avantages liés à l'utilisation d'un applicateur de flux par pulvérisation :
- Le système de projection de flux peut être programmé pour traiter des zones spécifiques du circuit imprimé. Cela s'avère utile lorsqu'il s'agit de réaliser un soudage sélectif.
- La quantité de flux peut être modifiée en fonction des caractéristiques spécifiques du procédé.
Les pulvérisateurs de flux se déplacent perpendiculairement au sens de marche du convoyeur. Cette caractéristique, associée à la volonté d'appliquer la quantité minimale efficace de flux, garantit un mouillage uniforme et adéquat. Cela présente de nombreux avantages, notamment :
- Cela permet de réduire les coûts d'exploitation.
- On obtient un meilleur mouillage lorsque les résidus de flux sont moins importants.
- Les broches plus longues des composants se soudent facilement.
Le système « Total Loss » et le fluxage par pulvérisation
Le système « total loss » est une méthode d'application de flux par pulvérisation qui utilise la quantité minimale de produit nécessaire pour obtenir un joint de soudure satisfaisant. Dans ce procédé, le flux est pulvérisé directement sur le circuit imprimé à partir d'un récipient hermétique. La totalité du flux contenu dans le récipient est utilisée, soit en l'appliquant sur le circuit, soit en raison des pertes dues à la surpulvérisation. C'est la raison principale pour laquelle un système de ventilation distinct est nécessaire pour évacuer le flux perdu.
Les systèmes ouverts d'application de flux présentaient des problèmes que le système de fluxage par pulvérisation à perte totale a permis de résoudre. Les avantages liés à l'utilisation des pulvérisateurs de flux et du système à perte totale sont les suivants:
- Peut être utilisé avec des flux qui moussent peu
- Il n'est pas nécessaire de surveiller la densité
- Il n'est pas nécessaire de procéder à un titrage ni à des analyses chimiques pour déterminer la teneur en acide
Toutes les méthodes susmentionnées étaient coûteuses à mettre en œuvre. En ne recyclant pas le flux, on a pu éliminer les coûts et le travail liés aux essais. Si le procédé est correctement mis en place, tout le flux pulvérisé sur la carte présentera les mêmes caractéristiques que celui contenu dans le récipient non ouvert.
Tous les systèmes peuvent présenter des variations selon les utilisateurs, car ceux-ci ont des attentes et des besoins différents en fonction de leurs applications et de leurs processus.
Il existe deux variantes distinctes du système à perte totale. Une buse sert à produire un jet en forme d’éventail à haute pression qui couvre toute la largeur du circuit imprimé et est diffusé par impulsions rapides. Cela garantit une couche uniforme de flux. L'autre buse est déplacée d'un côté à l'autre pour couvrir la surface du circuit imprimé. Un schéma est présenté dans la section précédente. Ces deux méthodes sont similaires en ce sens que du flux neuf est pulvérisé à travers une buse ou diffusé sous forme de brouillard sur la face inférieure du circuit imprimé. Certains appareils de fluxage par pulvérisation mélangent un peu d'air pour faciliter la formation du brouillard, tandis que d'autres utilisent de l'air comprimé pour guider le jet. Certains appliquent une pression sur le flux à la place de l'air comprimé.
Il existe également des pulvérisateurs de flux à ultrasons qui utilisent une approche totalement différente de celle mentionnée ci-dessus pour disperser le flux. La buse utilise l’énergie ultrasonique pour fragmenter le flux en un jet, tandis que l’air comprimé projette les gouttelettes en forme d’éventail pour une répartition homogène. Ce système élimine les mécanismes nécessaires au déplacement de la buse de flux grâce à l’utilisation de capteurs spécifiques. La pulvérisation ne se déclenche donc que lorsque le circuit imprimé se trouve au bon endroit au bon moment. À tout autre moment, il est désactivé, ce qui minimise le gaspillage de flux et les pertes associées au système à perte totale.
Purge du système de ventilation du Fluxer à pulvérisation
Quelle que soit la précision du système de projection de flux, il y aura toujours une certaine quantité de flux qui ne sera pas déposée sur le circuit imprimé et qui devra être évacuée du système. J’ai mentionné dans la section précédente que toutes les installations de projection de flux doivent disposer de leur propre système de ventilation, distinct de celui de la station de soudage.
Le schéma que j'ai créé ici présente une représentation simplifiée de ce à quoi pourrait ressembler le système de ventilation. Les plaques horizontales, qui constituent les premiers filtres du système, sont amovibles et permettent d'éliminer les résidus de flux. Certains systèmes plus sophistiqués peuvent comporter trois plaques ou plus. Il arrive que du flux parvienne à contourner les plaques et à pénétrer dans le réseau de conduits. C’est pourquoi il est important de disposer d’un système pouvant être facilement démonté et nettoyé en profondeur. Si le flux n’est pas éliminé, il peut présenter un risque d’incendie et un danger pour la sécurité. En cas d’incendie, le réseau de conduits doit être équipé d’un fusible qui couperait l’alimentation des ventilateurs d’extraction. De plus, le flux pouvant être très corrosif, il convient de choisir avec soin les matériaux utilisés pour le système d’extraction et le réseau de conduits.
Nettoyeur de brosses
Les deux dernières sections ont porté sur les différentes facettes de la l'application de flux par pulvérisation et des systèmes utilisés. Dans cet article, nous allons laisser de côté le fluxage par pulvérisation pour aborder le dernier type de dispositif de fluxage de cette mini-série : le fluxage au pinceau. Il s'agit sans doute de la plus ancienne forme de fluxage, mais elle est aujourd'hui rarement utilisée.
Aux débuts de l'assemblage des circuits imprimés, le flux était appliqué, pour l'essentiel, à l'aide d'un pinceau. Le système dont je vais vous parler est un peu plus sophistiqué que cela. Vous pouvez en avoir un aperçu grâce au schéma que vous voyez ici.
J'aime à le considérer comme un rouleau à peinture automatisé. La brosse cylindrique est à moitié immergée dans un bain de flux et tourne autour de son axe central. La carte entre en contact avec la brosse à son sommet et se déplace dans le sens opposé à celui de la rotation de la brosse au point de tangence. Le dépôt de flux peut varier considérablement. Cette imprévisibilité est l'une des raisons pour lesquelles ce procédé n'est plus utilisé aujourd'hui.
Ce système est un système à recirculation présentant les mêmes problèmes que ceux associés aux autres systèmes ouverts, tels que la formation de mousse ou de vagues. De plus, le pinceau doit être lavé très soigneusement. Vous est-il déjà arrivé de laisser un pinceau ou un rouleau à l'air libre après avoir peint, pour constater quelques heures plus tard qu'il était devenu inutilisable ? Les systèmes de rinçage de pinceaux fonctionnent selon le même principe. Pour les cartes de circuits imprimés modernes conçues selon la technologie SMT, ce système est archaïque et inadapté. Il est toutefois utilisé dans des circonstances particulières nécessitant une méthode d'application peu coûteuse pour des assemblages de produits simples, ou lorsque les méthodes plus modernes ne peuvent pas être utilisées.
Cela clôturera la partie de mon blog consacrée au « fluxer ».


