
Tiếp nối những nội dungchúng ta đã thảo luận lần trước…
Như các bạn còn nhớ từ bài viết trước về chủ đề này, tôi và người bạn đồng nghiệp Chris Nash đã thảo luận về một số kết quả khó hiểu liên quan đến độ cao lớp nhúng thấp được phát hiện trong quá trình thử nghiệm các vật liệu gói trên gói (PoP) . Những phát hiện này sẽ thu hút sự quan tâm của tất cả những ai sử dụng quy trình nhúng trong cả lắp ráp SMT và lắp ráp chip lật.
Đối với các độ sâu nhúng cao hơn của bột hàn và chất trợ hàn, có vẻ như việc sử dụng lưỡi gạt tuyến tính (di chuyển qua lại) trong quy trình nhúng chạy ở tốc độ cao sẽ cho phép đạt được độ sâu nhúng gần với giới hạn lý thuyết được thiết kế, đối với độ sâu nhúng từ 50 micron trở lên. Tốc độ cao làm cho chất trợ hàn loãng đi do hiệu ứng cắt, điều này không chỉ giúp giảm độ dày của lớp biên mà còn có lợi ích là giảm độ nhớt kéo dãn (độ dính), nhờ đó các linh kiện có thể được tách ra khỏi khay nhúng một cách dễ dàng hơn.
Nếu bạn muốn lặn xuống những vùng nước sâu hơn thì sao?
Khi chúng ta bước vào lĩnh vực nhúng chip lật trên cột đồng, và thậm chí (theo thông tin chúng tôi nhận được) một số khách hàng Nhật Bản đang thực hiện lắp ráp gói trên gói (package-on-package), chiều cao nhúng (độ sâu nhúng) có thể giảm xuống chỉ còn 10–20 micron, và đây chính là lúc chúng tôi nghe nói rằng các khay nhúng quay đang phát huy hết tiềm năng của mình. Sơ đồ dưới đây trình bày một phiên bản đơn giản hóa của khay nhúng chất trợ hàn và bột hàn.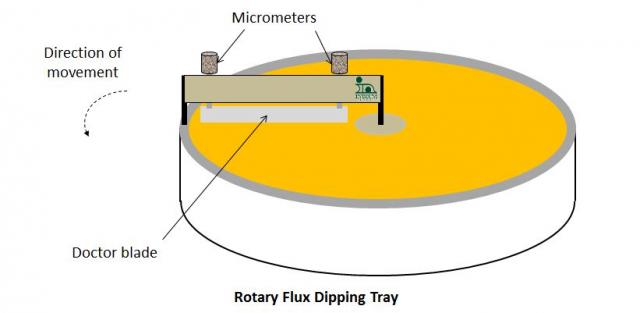
Các khay nhúng quay dường như có những ưu điểm sau:
– Cài đặt chiều cao: Chiều cao/độ sâu của vết lõm được điều chỉnh bằng hai micromet, do đó có thể điều chỉnh vô hạn đến mức chính xác, mặc dù chiều cao của vết lõm vẫn cần phải được đo.
– Chi phí thấp: Ngoài ra, việc thiết lập độ sâu ngâm mới không phát sinh chi phí vốn nào, trong khi đó, các khay ngâm được thiết kế chuyên dụng có thể có giá lên tới 2.000 USD mỗi chiếc.
– Độ chính xác và độ chính xác về độ sâu: Tuy nhiên, từ góc độ thực tiễn hơn, lý do thực sự khiến khay quay được sử dụng với độ sâu nhúng cực thấp là vì độ sâu chất hàn thực sự được đo lường: không có giả định ngầm nào cho rằng một độ sâu nhúng nhất định là chính xác và không đổi, dựa trên thiết kế kỹ thuật của khay nhúng. Như chúng ta đã thấy lần trước, sai số 20 micron là có thể xảy ra, và với độ sâu ngâm 50 micron hoặc ít hơn, đây sẽ là một vấn đề rất lớn nếu bạn đang sử dụng khay ngâm 50 micron và giả định rằng bạn đang đạt được chính xác độ sâu ngâm đó.
Tuy nhiên, so với các hệ thống nhúng tuyến tính, khay nhúng quay cũng có những vấn đề tiềm ẩn riêng:
– Diện tích bề mặt lớn hơn: Chất trợ hàn và bột hàn có thể khô nhanh hơn, và vật liệu hòa tan trong nước sẽ dễ bị ảnh hưởng bởi độ ẩm trong không khí hơn. Điều này cũng dẫn đến lãng phí chất trợ hàn nhiều hơn, vì diện tích bề mặt của chất trợ hàn tiếp xúc với không khí lớn hơn so với lượng thực tế được sử dụng, mặc dù điều này cũng có thể đúng với một số thiết kế khay dạng thẳng.
– Khay tròn: Vật liệu sẽ chịu tốc độ cắt cao hơn ở mép ngoài so với ở giữa. Nếu quay quá nhanh, vật liệu được nhúng có thể tích tụ ở các mép và bị lực hướng tâm đẩy ra ngoài.
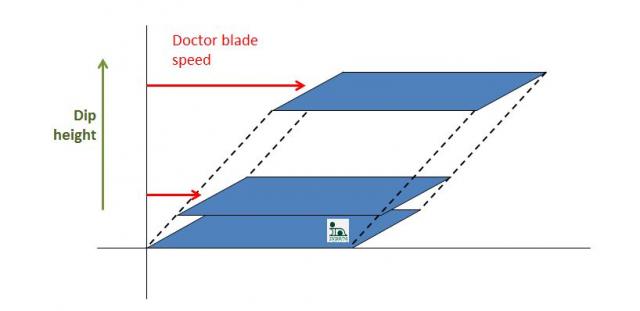
– Tốc độ cắt thấp hơn: Với cùng một lượng chất hàn hoặc cùng độ sâu nhúng của hỗn hợp hàn, tốc độ của lưỡi gạt sẽ thấp hơn nhiều khi sử dụng hệ thống quay so với hệ thống tuyến tính. Tuy nhiên, như bạn có thể thấy từ hình minh họa dưới đây, đối với lưỡi gạt di chuyển với tốc độ bằng 1/4 và độ sâu nhúng bằng 1/4, tốc độ cắt vẫn như nhau.
Như mọi khi, nếu bạn cần biết thêm thông tin, xin vui lòng liên hệ với tôi.
Chúc mừng! Andy


