
接續我們上次的討論……
相信各位還記得先前關於此主題的貼文,當時我和我的 朋友兼同事克里斯·納什(Chris Nash) 正在討論在測試「封裝疊層 」(PoP)材料 時,發現的關於低浸漬高度的一些令人費解的結果。這些發現對於所有在表面貼裝技術(SMT)和倒裝晶片組裝中使用浸漬製程的人來說,都將是值得關注的。
就較大的焊膏與助焊劑浸漬高度而言,似乎在高速運行的浸漬製程中使用線性刮刀(來回移動),可使浸漬高度接近理論設計極限所預期的數值,適用於 50 微米及以上的浸漬高度。 高速剪切會使助焊劑產生剪切變稀現象,這不僅能減少邊界層的厚度,還能降低延伸(粘附)黏度,從而使元件更容易從浸漬托盤中脫離。
如果你想將浸漬深度調得更淺呢?
隨著我們逐步進入銅柱倒裝晶片浸漬的領域,甚至(據我們所知)部分日本客戶已開始進行封裝疊層組裝,浸漬高度(浸漬深度)可低至 10 至 20 微米,而據我們所知,這正是旋轉式浸漬托盤大顯身手之處。下圖展示了一種簡化版的助焊劑與焊膏浸漬托盤。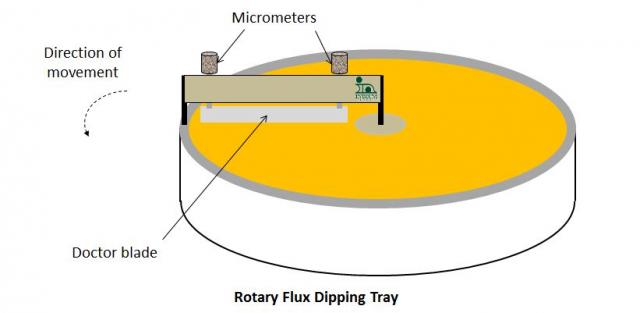
旋轉式浸漬盤似乎具有以下優點:
– 高度設定:浸漬高度/深度是透過兩個微米尺來設定,因此可無級精確調整至所需位置,不過確實需要測量浸漬高度。
– 低成本:與每片價格可能高達 2,000 美元的特製浸漬托盤相比,新增浸漬深度設定完全不需要額外資本成本。
– 深度準確度與精確度:然而,從更務實的角度來看,旋轉浸鍍盤之所以會搭配極低的浸鍍深度使用,真正的原因在於焊劑深度實際上是經過測量的:並不會基於浸鍍盤的工程設計,而默認某個既定的浸鍍深度是正確且恆定的。 正如我們上次所見,可能存在 20 微米的誤差;若浸漬高度為 50 微米或更低,而您使用的是 50 微米的浸漬托盤,並假設實際浸漬深度完全等於該數值,這將成為一個極大的問題。
然而,與線性浸漬系統相比,旋轉式浸漬盤也存在一些潛在問題:
– 表面積較大:助焊劑與焊錫膏可能會更快乾燥,且水溶性材料更容易受到空氣中濕度的影響。此外,由於暴露在外的助焊劑表面積遠大於實際所需用量,因此會造成更多助焊劑的浪費,儘管某些線性托盤設計也可能存在此問題。
– 圓形托盤:材料在邊緣處所受的剪切速率會比中央處更高。若旋轉速度過快,浸漬的材料可能會積聚在邊緣,並因向心力作用而被拋向外側。
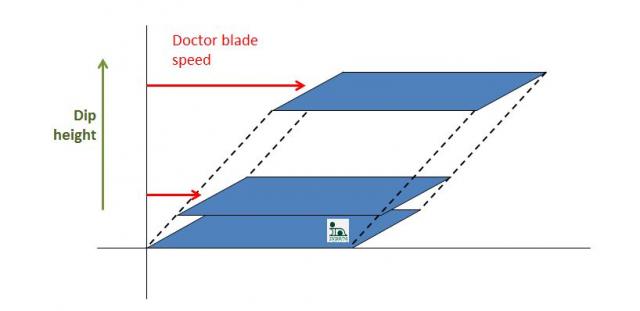
– 較低的剪切速率:在相同的助焊劑或焊膏浸漬深度下,旋轉式系統的刮刀速度將遠低於線性系統。然而,如下圖所示,當刮刀以 1/4 的速度移動且浸漬高度為 1/4 時,其剪切速率仍保持不變。
一如往常,若您需要進一步了解,請隨時與我聯繫。
乾杯安迪


