
지난번 논의에이어서…
이 주제에 관한 이전 게시물을 기억하시겠지만, 제 친구이자 동료인 크리스 내쉬와 저는 패키지 온 패키지(PoP) 소재 테스트 과정에서 발견된 낮은 디핑 높이와 관련된 몇 가지 의문스러운 결과에 대해 논의한 바 있습니다. 이 연구 결과는 SMT 및 플립칩 조립 공정에서 디핑 공정을 사용하는 모든 분께 흥미로운 내용이 될 것입니다 .
솔더 페이스트 및 플럭스 침지 높이를 더 높이기 위해서는, 고속으로 작동하는 침지 공정에서 선형 도クター 블레이드(앞뒤로 움직임)를 사용하면 50미크론 이상의 침지 높이에서 이론적 설계 한계치에 근접한 침지 높이를 달성할 수 있는 것으로 보입니다. 고속 회전으로 인해 플럭스가 전단 희석되어 경계층의 두께가 감소할 뿐만 아니라, 신장 점도(접착 점도)도 낮아지는 효과가 있어, 부품이 침지 트레이에서 더 쉽게 분리될 수 있습니다.
더 얕은 수심까지 내려가고 싶다면 어떻게 해야 할까요?
구리 필러 플립칩 침지 공정 분야로 넘어가면서, 심지어 (소문에 따르면) 일부 일본 고객사들은 패키지 온 패키지(PoP) 조립까지 진행하고 있는 상황에서, 침지 높이(침지 깊이)는 10~20마이크론까지 낮아질 수 있으며, 바로 이 부분에서 회전식 침지 트레이가 그 진가를 발휘하고 있다는 이야기를 듣고 있습니다. 아래 도표는 플럭스 및 솔더 페이스트 침지 트레이를 단순화한 모습입니다.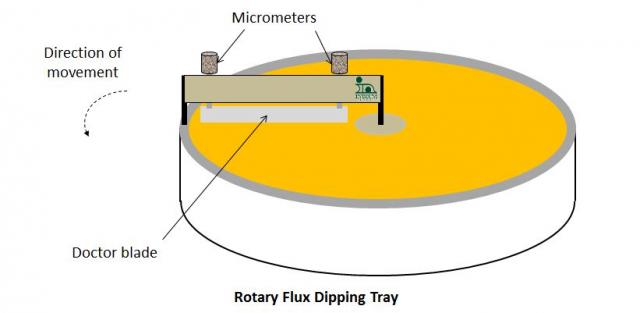
회전식 담금 트레이는 다음과 같은 장점이 있는 것으로 보입니다:
– 높이 설정: 침지 높이/깊이는 두 개의 마이크로미터를 사용하여 설정되므로, 침지 높이를 측정해야 하는 점은 있지만 정밀한 설정까지 무단계로 조절할 수 있습니다.
– 저렴한 비용: 또한, 개당 2,000달러 이상에 달하는 특수 제작된 침지 트레이와 달리, 새로운 침지 깊이 설정을 적용할 때 자본 비용이 전혀 들지 않습니다.
– 깊이의 정확도와 정밀도: 그러나 보다 실용적인 관점에서 볼 때, 초저 침지 높이를 가진 회전식 트레이가 사용되는 진짜 이유는 플럭스 침지 깊이가 실제로 측정되기 때문입니다. 즉, 침지 트레이의 설계에 근거하여 주어진 침지 깊이가 정확하고 일정하다는 암묵적인 가정은 존재하지 않습니다. 지난 시간에 살펴본 바와 같이, 20 마이크론의 오차가 발생할 수 있으며, 침지 높이가 50 마이크론 이하인 경우, 50 마이크론 침지 트레이를 사용하고 정확히 그 침지 깊이를 얻고 있다고 가정한다면 이는 매우 큰 문제가 됩니다.
그러나 회전식 담금 트레이는 선형 담금 시스템에 비해 다음과 같은 잠재적인 문제점도 있습니다:
– 표면적 증가: 플럭스와 솔더 페이스트가 더 빨리 마를 수 있으며, 수용성 재료는 공기 중의 습도에 더 취약해집니다. 또한 실제로 사용되는 양보다 더 넓은 표면적의 플럭스가 노출되기 때문에 플럭스 낭비가 더 심해지는데, 비록 일부 직선형 트레이 설계의 경우에도 마찬가지일 수 있습니다.
– 원형 트레이: 재료는 중앙부보다 바깥쪽 가장자리에서 더 높은 전단 속도를 경험하게 됩니다. 회전 속도가 너무 빠르면, 도포된 재료가 구심력에 의해 바깥쪽으로 밀려나며 가장자리에 쌓일 수 있습니다.
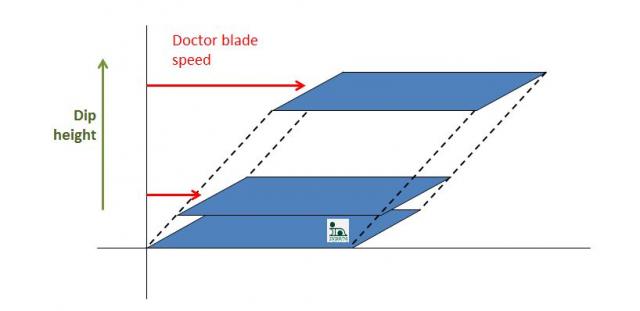
– 더 낮은 전단 속도: 동일한 플럭스 또는 솔더 페이스트 침지 깊이에서, 회전식 시스템은 직선식 시스템에 비해 도커 블레이드의 속도가 훨씬 더 낮습니다. 그러나 아래 그림에서 볼 수 있듯이, 속도가 1/4이고 침지 높이가 1/4인 도커 블레이드의 경우 전단 속도는 동일합니다.
언제나 그렇듯이, 더 자세한 내용이 필요하시면 저에게 연락해 주시기 바랍니다.
건배! Andy


