
承接我们上次的讨论……
正如您从之前关于此主题的帖子中记得的那样,我的朋友兼同事克里斯·纳什(Chris Nash)和我 曾就“封装堆叠”(叠层封装(PoP) )材料测试 中发现的、关于低浸渍高度的一些令人费解的结果进行过讨论。这些发现对于在“封装上封装”(表面贴装技术 )和“芯片上封装”(倒装芯片 )组装中使用浸渍工艺的每个人来说都将颇具参考价值。
对于较大的焊膏和助焊剂浸渍高度,似乎在高速运行的浸渍工艺中使用线性刮刀(来回移动),能够实现接近理论设计极限的浸渍高度,适用于50微米 及以上浸渍高度的情况。 高速剪切会使助焊剂呈现剪切变稀现象,这既能减小边界层的厚度,又能降低延伸(粘附)粘度,从而使助焊剂(元器件 )更容易从浸渍盘中脱出。
如果你想将浸渍深度调得更浅一些,该怎么办?
随着我们进入铜柱倒装芯片 浸渍领域,甚至(据我们所知)一些日本客户正在进行封装堆叠(PoP)组装,浸渍高度(浸渍深度)可低至10-20微米,而据我们了解,旋转式浸渍托盘正是在这种情况下大显身手。下图展示了一种助焊剂和焊膏浸渍托盘的简化示意图。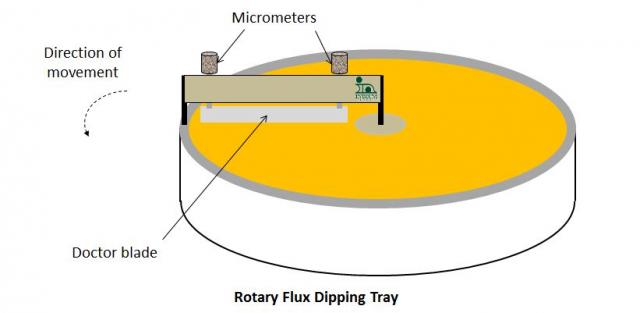
旋转式浸渍盘似乎具有以下优点:
– 高度设置:浸入高度/深度通过两个千分尺进行设定,因此可以无级调节至精确位置,不过确实需要测量浸入高度。
– 成本低:与每块价格可能高达 2,000 美元的特制浸渍盘相比,新增浸渍深度设置无需任何资本成本。
– 深度测量精度与精确度:然而,从更务实的角度来看,旋转浸渍盘在超低浸渍高度下被采用的真正原因在于,助焊剂深度实际上是经过测量的:并不存在基于浸渍盘设计而默认假设某个给定浸渍深度是正确且恒定的情况。 正如我们上次所见,可能存在 20微米 的误差;而当浸渍高度为 50微米 或更低时,若使用 50 微米的浸渍托盘并假设实际浸渍深度恰好为该值,这将是一个巨大的问题。
然而,与线性浸渍系统相比,旋转式浸渍盘也存在一些潜在问题:
– 表面积较大:助焊剂和焊膏可能会更快变干,且水洗型 材质的托盘更容易受到空气中湿度的影响。此外,由于暴露在外的助焊剂表面积远大于实际所需用量,因此助焊剂的浪费也会更多,尽管某些线性托盘设计也可能存在同样的问题。
– 圆形托盘:材料在边缘处的剪切速率会高于中央部位。如果旋转速度过快,浸渍材料可能会在边缘堆积,并被向心力向外抛出。
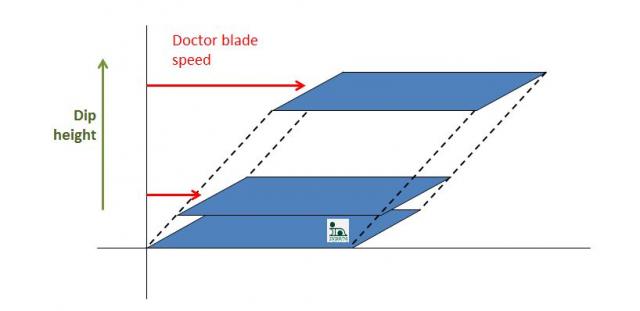
– 较低的剪切速率:在焊剂或焊膏浸入深度相同的情况下,旋转式系统的刮刀速度远低于线性系统。然而,如下图所示,当刮刀以1/4的速度移动且浸入深度为1/4时,其剪切速率是相同的。
一如既往,如果您需要了解更多信息,请随时与我联系。
干杯安迪


