
前回の話し合いに続き……
このテーマに関する前回の投稿を思い出していただけると思いますが、私の友人であり同僚でもあるクリス・ナッシュと私は、 パッケージ・オン・パッケージ(PoP)材料の 試験中に発見された、ディップ高が低いという不可解な結果について議論していました。この発見は、SMTおよびフリップチップ組立の両方でディッピング工程を利用しているすべての方にとって興味深いものとなるでしょう。
はんだペーストおよびフラックスの浸漬高さをさらに高めるためには、高速で動作する浸漬工程において直線的なドクターブレード(往復式)を使用することで、50ミクロン以上の浸漬高さにおいて、理論上の設計限界から予想される値に近い浸漬高さが得られるようです。 高速回転によりフラックスはせん断希薄化され、これにより境界層の厚さが減少するだけでなく、伸長粘度(タック粘度)も低下するという利点があるため、部品をディップトレイからより容易に剥離させることができます。
もっと浅いディップの深さにしたい場合はどうすればいいでしょうか?
銅ピラーのフリップチップ浸漬の分野に進出し、さらには(聞くところによると)一部の日本の顧客がパッケージ・オン・パッケージ(PoP)実装を行っている状況において、浸漬高さ(浸漬深さ)は10~20ミクロンまで低くなる可能性があり、こうした場面で回転式浸漬トレイが真価を発揮しているとの声が聞かれます。下の図は、フラックスおよびはんだペースト用浸漬トレイの簡略化した図を示しています。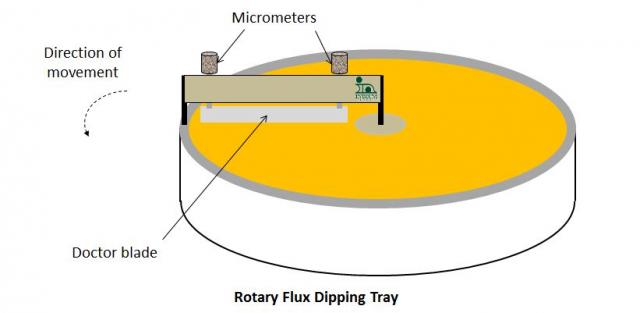
回転式ディップトレイには、次のような利点があるようです:
– 高さ設定:浸漬の高さ/深さは2つのマイクロメーターを用いて設定されるため、正確な位置に無段階に調整可能ですが、浸漬の高さは測定する必要があります。
– 低コスト:また、新たに浸漬深度を設定する場合でも、資本コストは一切かかりません。これに対し、特別に設計された浸漬トレイは、1つあたり2,000ドル以上かかることもあります。
– 浸漬深さの正確性と精度:しかし、より実用的な観点から見ると、超低浸漬高でロータリートレイが使用される本当の理由は、フラックスの浸漬深さが実際に測定されるためである。つまり、浸漬トレイの設計に基づいて、所定の浸漬深さが正確かつ一定であるという暗黙の前提は存在しない。 前回見たように、20マイクロメートルの誤差が生じる可能性があり、浸漬高さが50マイクロメートル以下の場合、50マイクロメートルの浸漬トレイを使用し、その浸漬深さが正確に得られていると仮定していると、これは非常に大きな問題となります。
しかし、ロータリー式ディップトレイには、直線式ディッピングシステムと比較して、いくつかの潜在的な問題もあります:
– 表面積が大きい:フラックスやはんだペーストの乾燥が早くなる可能性があり、水溶性材料は空気中の湿度の影響を受けやすくなります。また、実際に使用される量よりも多くのフラックスが露出することになるため、フラックスの無駄が多くなります。ただし、これは一部の直線型トレイの設計においても同様である可能性があります。
– 円形トレイ:材料は、中央部よりも外縁部でより高いせん断速度を受ける。回転速度が速すぎると、浸漬された材料が遠心力によって外側へ飛ばされ、外縁部に蓄積してしまう可能性がある。
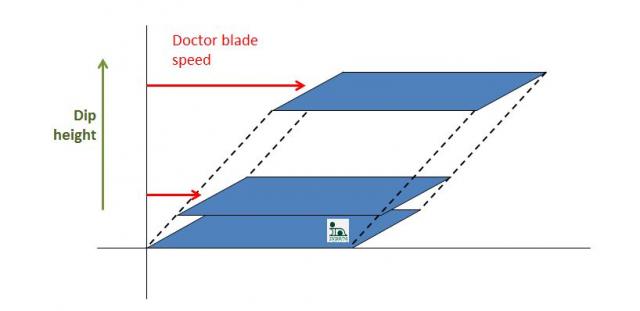
– せん断速度の低下:同じフラックスまたははんだペーストの浸漬深さの場合、回転式システムでは直線式システムに比べてドクターブレードの速度が大幅に低くなります。しかし、下の図からわかるように、ドクターブレードの速度が1/4、浸漬深さが1/4の場合でも、せん断速度は同じになります。
いつものように、さらに詳しく知りたいことがあれば、お気軽にお問い合わせください。
乾杯アンディ


