Tối ưu hóa SMT để thành công trong việc in các lớp hàn siêu mịn
The SMT industry widely accepts that ~60% of solder defects occur at the stencil printer. Figure 1 (below) depicts a very busy Ishikawa diagram illustrating why this is the case. There is simply a wide variety of variables that influence the outcome.
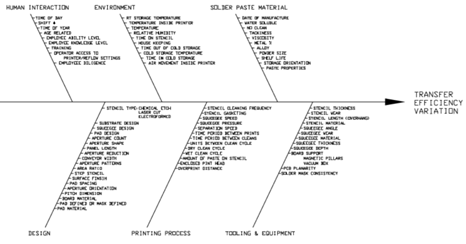
Hình 1.
Tôi muốn sử dụng một cụm từ thường gắn liền với thể thao: “trở lại với những điều cơ bản (hoặc những điều cơ bản).” Thuật ngữ này thường được huấn luyện viên sử dụng khi một cá nhân hoặc một đội bắt đầu thể hiện khả năng thực hiện kém các kỹ năng cơ bản. Thuật ngữ này cũng có thể được sử dụng trong thế giới SMT. Không hẳn là vì chúng ta đã mất đi những điều cơ bản và trở nên hơi cẩu thả trong lối chơi của mình, mà là vì các quy tắc của trò chơi đã thay đổi khi chúng ta tiếp tục trên con đường thu nhỏ. Một quy trình SMT có thể đã chạy mà không có lỗi trong nhiều năm có thể đột nhiên bị chững lại khi phải xử lý các thành phần rất nhỏ.
Trong một vài bài đăng trên blog tiếp theo, tôi sẽ đề cập đến một số biến số và đưa ra các gợi ý về cách cải thiện tỷ lệ thành công, đặc biệt là đối với các mối hàn có đặc điểm tốt.
Xử lý và bảo quản kem hàn là phần đầu tiên trong loạt bài này.
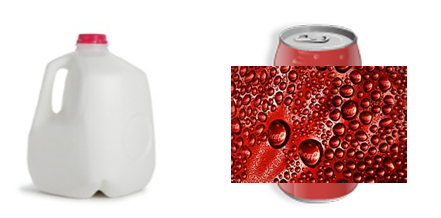 | |
Hình 2.
Người ta thường bỏ qua tầm quan trọng của việc bảo quản và xử lý kem hàn . Kem hàn có ngày hết hạn và được phân loại là vật liệu dễ hỏng; Tôi sẽ liên hệ điều này với một gallon sữa. Thật thú vị, có thể đưa ra một phép so sánh tương tự: "Tôi có thể để một gallon sữa trên quầy bao lâu trước khi nó bị hỏng?" Điều quan trọng cần lưu ý là ngay cả khi được bảo quản lạnh, thì đến một lúc nào đó, cả sữa và kem hàn đều sẽ "hỏng" (sau ngày hết hạn). Đối với kem hàn, chất trợ dung luôn "hoạt động" ngay cả khi được bảo quản lạnh, loại bỏ oxit bề mặt khỏi các hạt bột hàn bên trong chính kem hàn. Phản ứng chậm hơn nhiều khi được bảo quản lạnh, nhưng vẫn xảy ra. Sản phẩm phụ của phản ứng này là muối kim loại nặng, dẫn đến độ nhớt của kem hàn tăng lên và hoạt động của chất trợ dung có sẵn giảm xuống. "Hỏng" kem hàn dẫn đến việc cán kem kém trên khuôn in và làm đầy lỗ hổng sau đó cũng như giảm hoạt động của chất trợ dung trong quá trình nung chảy lại.
Quay trở lại với phép so sánh của chúng ta về sữa, sau khi lấy ra khỏi tủ lạnh, sữa có thể để trên bệ bếp bao lâu trước khi hỏng? Không thể trả lời câu hỏi này bằng một câu trả lời chung cho tất cả mọi người. Có một số biến số cần xem xét: sữa còn bao lâu nữa mới hết hạn (càng gần ngày hết hạn?, sữa sẽ hỏng càng nhanh); có bao nhiêu trong hộp đựng? (hộp đựng đầy sẽ lâu hỏng hơn hộp đựng chỉ có một ít sữa); nắp hộp được mở trong bao lâu, khiến sữa tiếp xúc với không khí?; nắp hộp đã được mở bao nhiêu lần?; sữa có bị nhiễm bẩn bởi vật liệu lạ hoặc cũ hơn không? (ví dụ, đổ lại hỗn hợp cũ vào cùng hộp đựng với hỗn hợp mới chưa sử dụng trong lọ); nhiệt độ phòng?; và độ ẩm?; để kể tên một vài trường hợp. Bất kỳ sự kết hợp nào trong số những yếu tố này đều khiến sữa "hỏng" ở mức độ thậm chí còn lớn hơn.
Tôi nên đề cập rằng phép so sánh với sữa còn thiếu sót ở một vài khía cạnh. Việc luân chuyển sữa ra vào tủ lạnh giúp làm chậm quá trình hư hỏng của sữa, nhưng thực tế lại đẩy nhanh quá trình "hư hỏng" của kem hàn. Thứ hai, bắt buộc phải rã đông kem hàn đến nhiệt độ phòng trước khi sử dụng. Trong cả hai trường hợp, vấn đề là sự ngưng tụ (xem Hình 2 của lon nước ngọt). Nếu kem hàn không được đưa về nhiệt độ phòng trước khi mở hộp, hơi ẩm sẽ ngưng tụ trên kem hàn, giống hệt như chúng ta thấy trên hộp đựng sữa hoặc trên lon nước ngọt được lấy ra khỏi tủ lạnh. Độ ẩm này đẩy nhanh quá trình "hư hỏng" của kem hàn. Rã đông không đúng cách, chẳng hạn như để kem hàn trên bệ cửa sổ dưới ánh nắng mặt trời hoặc trên lò nướng, cũng sẽ đẩy nhanh quá trình hư hỏng.
In summary, the handling of solder paste forms a fairly good analogy with milk. Spoiling of the solder paste affects the ability of the solder paste “roll” on the stencil (or dispense ability for syringe-dispense applications), therefore hampering the ability of the solder paste to fill the stencil apertures, resulting in insufficient paste deposits on the PWB pads. The available flux, when needed, is also diminished as the flux activity is “consumed” in this chemical reaction; there is less flux activity to overcome the challenges of the reflow profile. With diminished flux during reflow, the solder paste is even more challenged to overcome solder defects that are sensitive to oxidation, such as graping, head-in-pillow, and solder balling. This challenge is even more evident as the solder paste deposit becomes smaller and smaller.
Stay tuned for my next installment.
Ed Briggs