
表面贴装技术 优化超细焊膏涂布工艺,实现成功印刷
表面贴装技术 行业普遍认为,约60%的焊料缺陷 问题发生在钢网 印刷机上。图1(下图)展示了一幅内容非常丰富的石川图,说明了之所以如此的原因。这主要是因为影响最终结果的变量种类繁多。
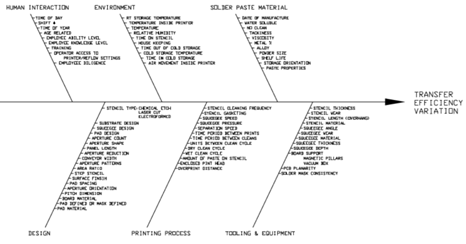
图 1.
我想借用一个常与体育相关的短语:“回归基础(或基本功)”。当个人或团队开始表现出基本技能执行不佳时,教练往往会使用这个词。这个词在表面贴装技术 领域同样适用。 这未必是因为我们偏离了基础,或是操作上变得有些马虎,而是因为随着我们不断走向微型化,游戏规则已经发生了变化。一个可能多年来一直无需缺陷 就能运行的表面贴装技术 流程,在处理非常小的元器件 时,可能会突然出现故障。
在接下来的几篇博文中,我将探讨若干影响因素,并就如何提高成功率提出建议,特别是针对细间距 焊料沉积的问题。
本系列的第一篇是关于焊膏的处理与储存 。
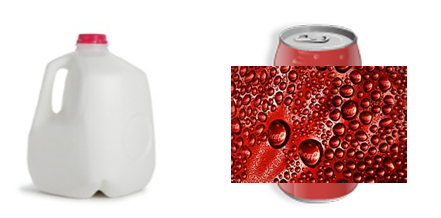 | |
图 2.
人们往往忽视了 储存和处理 焊膏的重要性常被忽视。焊膏有保质期,属于易腐材料;我将其比作一加仑牛奶。有趣的是,我们可以进行一个相似的类比:“一加仑牛奶放在台面上多久会变质?”需要注意的是,即使冷藏,牛奶和焊膏最终都会“变质”(超过保质期)。 就焊膏而言,即使在冷藏条件下,助焊剂也在持续“发挥作用”,清除焊膏内部焊料合金粉 颗粒表面的氧化物。虽然冷藏会显著减缓反应速度,但反应依然在进行。该反应的副产物是重金属盐,这会导致焊膏粘度增加,并降低助焊剂的活性。 焊膏的“变质”会导致焊盘(钢网 )上焊料分布(锡膏滚动 )不佳,进而影响孔隙填充效果,同时在回流过程中助焊剂活性也会降低。
回到我们关于牛奶的比喻:一旦从冰箱里取出,它在台面上能放多久才会变质?这个问题没有通用的答案。需要考虑多个变量:距离保质期还有多长时间(越接近保质期,变质得越快);容器里装了多少牛奶? (装满的容器比只装了少量牛奶的容器变质得慢);盖子打开了多长时间,导致内容物暴露在空气中?;盖子被打开过多少次?;是否混入了异物或陈旧物质?(例如,将用剩的旧牙膏倒回装有未用完的新牙膏的同一容器中);室温如何?;湿度如何?;等等。 这些因素的任何组合都会导致内容物以更快的速度“变质”。
需要说明的是,与牛奶的类比在某些方面并不完全贴切。将牛奶反复放入和取出冰箱有助于延缓牛奶变质,但对于焊膏而言,这种做法实际上会加速其“变质”过程。其次,使用前必须将焊膏解冻至室温。这两种情况下的问题都是冷凝(参见图2中的汽水罐)。 如果在打开容器前未将焊膏恢复至室温,湿气就会在焊膏表面凝结,这与从冰箱中取出牛奶容器或汽水罐时看到的情况完全一样。这种湿气会加速焊膏的“变质”过程。不正确的回温方式,例如将焊膏放在窗台上晒太阳,或放在烤箱顶部,也会加速其变质过程。
总而言之,焊膏的处理与牛奶有相当好的类比。焊膏变质会影响其在钢网 (或点胶 )上的“延展性”(注射器包装-点胶 应用 ),从而阻碍焊膏填充钢网 孔洞的能力,导致印刷电路板(PWB)焊盘上的焊膏沉积不足。 此外,由于助焊剂活性在此化学反应中被“消耗”,可用助焊剂的量也会随之减少;可用于克服回流曲线 等挑战的助焊剂活性随之降低。在回流过程中,随着助焊剂活性的减弱,焊膏在克服对氧化敏感的缺陷 (如葡萄球 、枕头缺陷 以及焊球现象)方面将面临更大挑战。随着焊膏沉积量越来越少,这一挑战变得愈发明显。
敬请期待我的下一期内容。
埃德·布里格斯


