
SMT-Optimierung für den Erfolg beim Drucken ultrafeiner Lötpastenschichten
In der SMT-Branche herrscht weitgehend Einigkeit darüber, dass etwa 60 % der Lötfehler bereits beim Schablonendrucker auftreten. Abbildung 1 (unten) zeigt ein sehr komplexes Ishikawa-Diagramm, das verdeutlicht, warum dies der Fall ist. Es gibt schlichtweg eine Vielzahl von Variablen, die das Ergebnis beeinflussen.
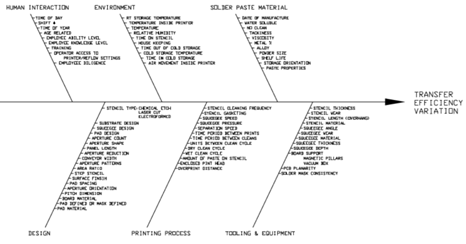
Abbildung 1.
Ich möchte einen Ausdruck verwenden, der oft mit dem Sport in Verbindung gebracht wird: „Zurück zu den Grundlagen (oder Fundamenten)“. Dieser Begriff wird häufig von Trainern verwendet, wenn eine Person oder eine Mannschaft anfängt, grundlegende Fertigkeiten nicht mehr korrekt auszuführen. Dieser Begriff lässt sich auch auf die Welt der SMT anwenden. Das liegt nicht unbedingt daran, dass wir die Grundlagen aus den Augen verloren haben und in unserer Arbeit etwas nachlässig geworden sind, sondern daran, dass sich die Spielregeln im Zuge der fortschreitenden Miniaturisierung geändert haben. Ein SMT-Prozess, der vielleicht jahrelang fehlerfrei gelaufen ist, kann plötzlich ins Stocken geraten, wenn sehr kleine Bauteile verarbeitet werden müssen.
In den nächsten Blogbeiträgen werde ich auf eine Reihe von Variablen eingehen und Vorschläge unterbreiten, wie sich die Erfolgsquote verbessern lässt, insbesondere im Hinblick auf Lötablagen mit feinen Strukturen.
Der Umgang mit und die Lagerung von Lötpaste ist der erste Beitrag dieser Reihe.
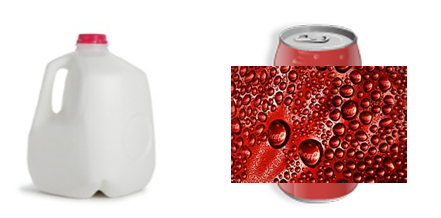 | |
Abbildung 2.
Häufig wird die Bedeutung der Lagerung und Handhabung von Lötpaste. Lötpaste hat ein Verfallsdatum und wird als verderbliches Material eingestuft; ich vergleiche dies mit einer Gallone Milch. Interessanterweise lässt sich eine vergleichbare Analogie ziehen: „Wie lange kann ich eine Gallone Milch auf der Arbeitsplatte stehen lassen, bevor sie schlecht wird?“ Es ist wichtig zu beachten, dass sowohl Milch als auch Lötpaste – selbst wenn sie gekühlt werden – irgendwann „schlecht werden“ (nach Ablauf des Verfallsdatums). Was die Lötpaste betrifft, so „wirkt“ das Flussmittel auch im Kühlschrank ständig weiter und entfernt Oberflächenoxide von den Lötpulverpartikeln in der Lötpaste selbst. Die Reaktion verläuft im Kühlschrank zwar viel langsamer, findet aber dennoch statt. Das Nebenprodukt dieser Reaktion ist ein Schwermetallsalz, was zu einer Erhöhung der Viskosität der Lötpaste und einer Verringerung der verfügbaren Flussmittelaktivität führt. Das „Verderben“ der Lötpaste führt zu einem schlechten Auftragen der Paste auf die Schablone und einer daraus resultierenden schlechten Füllung der Öffnungen sowie zu einer verminderten Flussmittelaktivität während des Reflow-Prozesses.
Um auf unser Beispiel mit der Milch zurückzukommen: Wie lange kann sie, sobald sie aus dem Kühlschrank genommen wurde, auf der Arbeitsplatte stehen bleiben, bevor sie schlecht wird? Darauf lässt sich keine pauschale Antwort geben. Es gibt eine Reihe von Variablen, die zu berücksichtigen sind: Wie nah ist das Verfallsdatum (je näher das Verfallsdatum rückt, desto schneller wird die Milch schlecht)? Wie viel ist im Behälter? (Ein voller Behälter verdirbt langsamer als ein Behälter, in dem nur wenig Milch ist); wie lange stand der Behälter ohne Deckel, sodass der Inhalt der Luft ausgesetzt war?; wie oft wurde der Deckel abgenommen?; wurde er mit Fremdstoffen oder älteren Bestandteilen verunreinigt? (Zum Beispiel durch das Hinzufügen alter Paste in denselben Behälter mit der unbenutzten, frischen Paste im Glas); Raumtemperatur?; und Luftfeuchtigkeit?; um nur einige zu nennen. Jede Kombination dieser Faktoren führt dazu, dass der Inhalt noch schneller „verderbt“.
Ich sollte erwähnen, dass die Analogie zur Milch in einigen Punkten nicht ganz zutrifft. Das wiederholte Ein- und Ausräumen von Milch aus dem Kühlschrank verlangsamt zwar den Verderb der Milch, beschleunigt jedoch den „Verderb“ der Lötpaste. Zweitens ist es unerlässlich, dass die Lötpaste vor der Verwendung auf Raumtemperatur aufgetaut wird. In beiden Fällen ist Kondensation das Problem (siehe Abbildung 2 der Getränkedose). Wird die Lötpaste vor dem Öffnen des Behälters nicht auf Raumtemperatur gebracht, kondensiert Feuchtigkeit auf der Lötpaste, genau wie wir es bei einem Milchbehälter oder einer Getränkedose beobachten können, die aus dem Kühlschrank genommen wird. Diese Feuchtigkeit beschleunigt den „Verfallsprozess“ bei Lötpasten. Unsachgemäßes Auftauen, beispielsweise indem die Lötpaste auf einer Fensterbank in der Sonne oder auf einem Backofen abgestellt wird, beschleunigt den Verfallsprozess ebenfalls.
Zusammenfassend lässt sich sagen, dass sich der Umgang mit Lötpaste recht gut mit Milch vergleichen lässt. Eine Beeinträchtigung der Lötpaste beeinträchtigt deren Fähigkeit, auf der Schablone zu „rollen“ (bzw. bei der Dosierung mit Spritzen die Dosierfähigkeit), wodurch die Fähigkeit der Lötpaste, die Schablonenöffnungen auszufüllen, beeinträchtigt wird, was zu unzureichenden Pastenaufträgen auf den Leiterplattenpads führt. Auch die verfügbare Flussmittelmenge ist bei Bedarf verringert, da die Flussmittelaktivität bei dieser chemischen Reaktion „verbraucht“ wird; es steht weniger Flussmittelaktivität zur Verfügung, um die Herausforderungen des Reflow-Profils zu bewältigen. Bei verringertem Flussmittelgehalt während des Reflow-Prozesses ist es für die Lötpaste noch schwieriger, oxidationsempfindliche Lötfehler wie Graping, Head-in-Pillow und Lötkugelbildung zu vermeiden. Diese Herausforderung wird umso deutlicher, je kleiner die Lötpastenaufträge werden.
Seid gespannt auf meine nächste Folge.
Ed Briggs


