
Optimización SMT para imprimir con éxito depósitos ultrafinos de pasta de soldadura
En el sector del montaje de componentes superficiales (SMT) se acepta de forma generalizada que alrededor del 60 % de los defectos de soldadura se producen en la impresora de plantillas. La figura 1 (a continuación) muestra un diagrama de Ishikawa muy detallado que ilustra por qué ocurre esto. Y es que, sencillamente, hay una gran variedad de variables que influyen en el resultado.
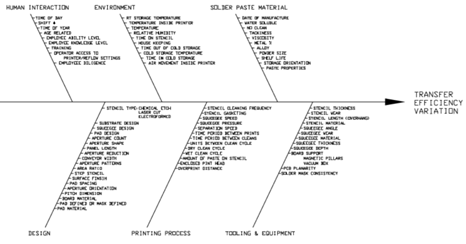
Figura 1.
Me gustaría hacer uso de una frase asociada a menudo con los deportes: "volver a los fundamentos (o a lo básico)". Este término suele utilizarlo un entrenador cuando un individuo o un equipo empieza a mostrar una mala ejecución de las habilidades fundamentales. Este término también puede utilizarse en el mundo de la SMT. No se debe necesariamente a que hayamos perdido de vista los fundamentos y nos hayamos vuelto un poco descuidados en nuestro juego, sino a que las reglas del juego han cambiado a medida que avanzamos por el camino de la miniaturización. Un proceso SMT que puede haber funcionado sin defectos durante años puede tambalearse de repente cuando se enfrenta al procesamiento de componentes muy pequeños.
En las próximas entradas del blog, abordaré una serie de variables y ofreceré sugerencias sobre cómo mejorar las tasas de éxito, especialmente en lo que respecta a los depósitos de soldadura de precisión.
Manipulación y almacenamiento de pasta de soldadura es el primero de esta serie.
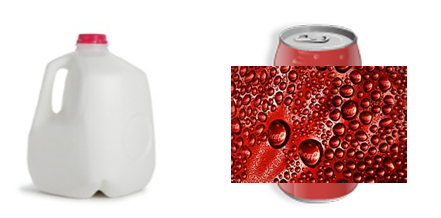 | |
Figura 2.
A menudo se pasa por alto la importancia del almacenamiento y manipulación de la pasta de soldadura. La pasta de soldadura tiene fecha de caducidad y se considera un material perecedero; lo compararé con un galón de leche. Curiosamente, se puede hacer una analogía comparable: "¿Cuánto tiempo puedo dejar un galón de leche en el mostrador antes de que se eche a perder?". Es importante señalar que, aunque estén refrigerados, en algún momento tanto la leche como la pasta de soldar se "estropearán" (más allá de la fecha de caducidad). En lo que respecta a la pasta de soldadura, el fundente siempre está "trabajando" aunque esté refrigerado, eliminando los óxidos superficiales de las partículas de polvo de soldadura dentro de la propia pasta de soldadura. La reacción es mucho más lenta cuando se refrigera, pero se produce de todos modos. El subproducto de esta reacción es una sal de metal pesado, que provoca un aumento de la viscosidad de la pasta de soldadura y una disminución de la actividad del fundente disponible. El "deterioro" de la pasta de soldadura se traduce en una mala aplicación de la pasta en el esténcil y en el posterior llenado de la abertura, así como en una menor actividad del fundente durante el reflujo.
Volviendo a nuestra analogía de la leche, una vez sacada del frigorífico, ¿cuánto tiempo se puede dejar en la encimera antes de que se estropee? No se puede responder a esta pregunta con una respuesta única. Hay que tener en cuenta una serie de variables: la proximidad de la fecha de caducidad (cuanto más se acerque, más rápido se echará a perder); la cantidad que contiene el recipiente (un recipiente lleno tardará más en echarse a perder que uno con sólo un poco de leche); el tiempo que se ha dejado sin tapar el recipiente, dejando que el contenido quede expuesto al aire; cuántas veces se ha quitado el tapón; si se ha contaminado con materiales extraños o antiguos. (por ejemplo, si se ha vuelto a añadir pasta vieja al mismo recipiente con la pasta fresca que no se ha utilizado en el tarro); la temperatura ambiente; y la humedad, por citar algunos factores. Cualquier combinación de estos factores hace que el contenido se "estropee" a una velocidad aún mayor.
Debo mencionar que la analogía con la leche se queda corta en un par de aspectos. Meter y sacar la leche del frigorífico ayuda a ralentizar el proceso de deterioro de la leche, pero en realidad acelera el proceso de "deterioro" de la pasta de soldadura. En segundo lugar, es imperativo que la pasta de soldadura se descongele a temperatura ambiente antes de su uso. En ambos casos, el problema es la condensación (véase la figura 2 de la lata de refresco). Si la pasta de soldadura no se pone a temperatura ambiente antes de abrir el recipiente, la humedad se condensará en la pasta de soldadura, exactamente como vemos en un recipiente de leche o en una lata de refresco que se saca del frigorífico. Esta humedad acelera el proceso de "deterioro" de las pastas de soldadura. Una descongelación inadecuada, como colocar la pasta de soldadura en el alféizar de una ventana a la luz del sol o encima de un horno, también acelerará el proceso de deterioro.
En resumen, el manejo de la pasta de soldadura se puede comparar bastante bien con el de la leche. El deterioro de la pasta de soldadura afecta a su capacidad para «deslizarse» sobre la plantilla (o a su capacidad de dosificación en aplicaciones con jeringa), lo que dificulta que la pasta llene las aberturas de la plantilla y da lugar a depósitos insuficientes de pasta en las almohadillas de la placa de circuito impreso. El fundente disponible, cuando se necesita, también se ve reducido, ya que su actividad se «consume» en esta reacción química; hay menos actividad del fundente para superar los retos del perfil de reflujo. Con una cantidad reducida de fundente durante el reflujo, la pasta de soldadura tiene aún más dificultades para evitar defectos de soldadura sensibles a la oxidación, como el «graping», el «head-in-pillow» y la formación de bolas de soldadura. Este problema se hace aún más evidente a medida que el depósito de pasta de soldadura se vuelve cada vez más pequeño.
No te pierdas mi próxima entrega.
Ed Briggs


