超微細ソルダーペースト印刷を成功させるためのSMT最適化
The SMT industry widely accepts that ~60% of solder defects occur at the stencil printer. Figure 1 (below) depicts a very busy Ishikawa diagram illustrating why this is the case. There is simply a wide variety of variables that influence the outcome.
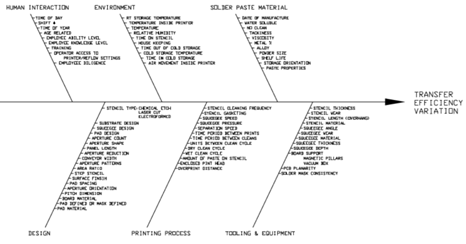
図1.
スポーツでよく使われる言葉を使いたい:"ファンダメンタルズ(基本)に立ち返る"。この言葉は、個人やチームが基本的なスキルの実行が不十分であることを示し始めたときに、コーチがよく使う言葉です。この言葉は、SMTの世界でも使うことができる。それは必ずしも、私たちが基本を見失い、プレーが少し杜撰になったからではなく、微細化の道を進むにつれて、ゲームのルールが変わったからである。何年もの間、不具合もなく稼動していたSMT工程が、非常に小さな部品の加工に直面すると、突然頓挫することがある。
今後数回のブログ記事で、多くの変数を取り上げ、特に微細なはんだ付けに関して、成功率を向上させる方法を提案する。
ソルダーペーストの取り扱いと保管は 、このシリーズの第1回目です。
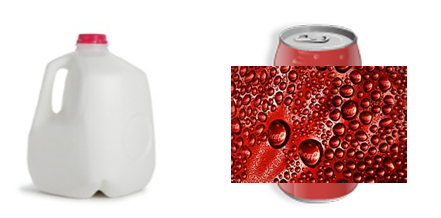 | |
図2.
見落とされがちなのが ソルダーペーストの保管と取り扱い.ソルダーペーストには賞味期限があり、腐敗しやすい材料に分類される。興味深いことに、これに匹敵する例えがあります:「1ガロンの牛乳が腐るまで、どれくらいカウンターに置いておけるか?冷蔵保存していても、ある時点で牛乳もソルダーペーストも(賞味期限を越えて)「腐敗」することに注意することが重要である。ソルダーペーストに関しては、冷蔵状態でもフラックスは常に「作用」しており、ソルダーペースト自体の中のはんだ粉末粒子から表面酸化物を除去しています。冷蔵すると反応はかなり遅くなりますが、それでも反応は起こります。この反応の副産物は重金属塩であり、その結果、はんだペーストの粘度が上昇し、利用可能なフラックス活性が低下します。ソルダーペーストの "腐敗 "は、リフロー中のフラックス活性の低下だけでなく、ステンシル上でのペーストの転がりやその後の開口部の充填不良につながります。
牛乳の例えに戻ると、冷蔵庫から取り出した牛乳は、どのくらいカウンターに置いておけば腐るのだろうか?これには一概に答えることはできない。賞味期限にどれだけ近いか(賞味期限が近いほど腐敗が早い)、容器にどれだけ入っているか(満杯の容器は、牛乳が少ししか入っていない容器よりも腐敗に時間がかかる)、容器のキャップが外されたまま放置され、中身が空気に触れていた時間はどれくらいか、キャップが外された回数はどれくらいか、異物や古い材料で汚染されていないか(例えば、古いペーストを再び容器に入れるなど)。(異物や古い材料が混入していないか(例えば、未使用の新鮮なペーストを瓶に入れたまま、古いペーストを同じ容器に戻すなど)、室温、湿度など。これらのどれかが重なると、中身はさらに大きな速度で「腐敗」する。
牛乳に例えるのは、いくつかの点で不十分であることを申し添えておく。冷蔵庫から牛乳を出し入れすることで、牛乳の腐敗プロセスを遅らせることができますが、ソルダーペーストの「腐敗」プロセスを加速させてしまいます。第二に、ソルダーペーストを使用する前に室温まで解凍することが不可欠である。どちらの場合も結露が問題です(ソーダ缶の図2参照)。容器を開ける前にソルダーペーストを室温に戻さないと、牛乳の容器や冷蔵庫から取り出したソーダ缶に見られるように、ソルダーペーストに水分が結露します。この湿気はソルダーペーストの「腐敗」プロセスを加速させます。ソルダーペーストを日光の当たる窓辺に置いたり、オーブンの上に置いたりするような不適切な解凍も腐敗を早めます。
In summary, the handling of solder paste forms a fairly good analogy with milk. Spoiling of the solder paste affects the ability of the solder paste “roll” on the stencil (or dispense ability for syringe-dispense applications), therefore hampering the ability of the solder paste to fill the stencil apertures, resulting in insufficient paste deposits on the PWB pads. The available flux, when needed, is also diminished as the flux activity is “consumed” in this chemical reaction; there is less flux activity to overcome the challenges of the reflow profile. With diminished flux during reflow, the solder paste is even more challenged to overcome solder defects that are sensitive to oxidation, such as graping, head-in-pillow, and solder balling. This challenge is even more evident as the solder paste deposit becomes smaller and smaller.
Stay tuned for my next installment.
エド・ブリッグス