
Pessoal,
O processo «pin-in-paste» (PIP) é frequentemente a melhor opção quando a placa PCBA é uma placa mista de montagem superficial (SMT) e de furos passantes, com um número reduzido de componentes de furos passantes. No entanto, garantir que é impresso o volume correto de pasta de solda, de modo a assegurar uma quantidade adequada de solda para uma junta de solda de furo passante fiável, pode constituir um desafio. Uma ferramenta que ajuda neste sentido é a Calculadora de Abertura para Pin-in-Paste. As equações para o cálculo do volume de solda foram desenvolvidas por Jim McLenaghan, da Creyr Innovation, um bom amigo da Indium Corporation.
Para estimar a quantidade correta de pasta de solda, é necessário calcular o volume do orifício passante revestido, subtrair o volume do pino do componente e somar o volume do filete de solda. Ver Figura 1.
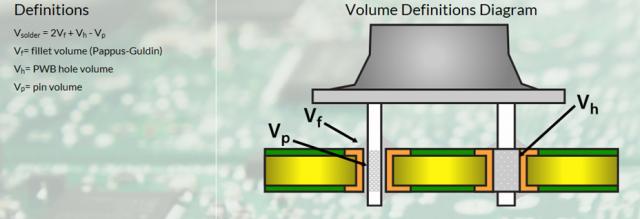
Figura 1. Volumes de solda no processo «Pin-in-Paste».
Suponhamos que temos as métricas da placa de circuito impresso (PCB) e dos pinos dos componentes, tal como se pode ver na coluna da esquerda da Figura 2, sob o título «Input». As células azuis correspondem a entradas, enquanto as verdes representam cálculos efetuadospelo StencilCoach™. Note-se que, no caso de um pino retangular,o StencilCoach™ calculará o diâmetro equivalente do pino para introdução nas células «Input». O «fator de redução da pasta» é a fração do volume da pasta que corresponde à solda. A maioria das pastas contém cerca de 50% em volume de fluxo; por isso, normalmente, esta métrica seria de cerca de 50% ou 0,50.
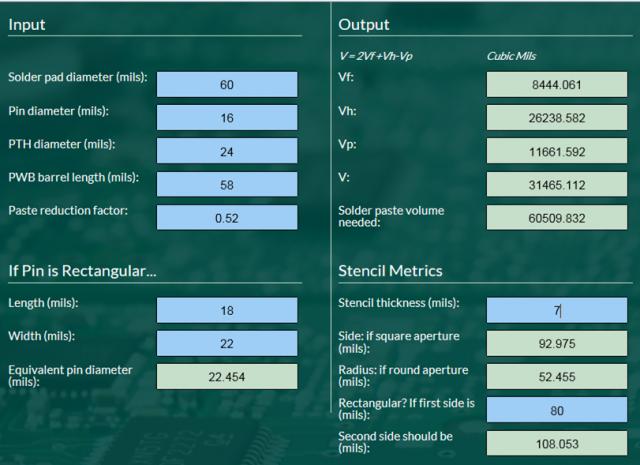
Figura 2. Métricas PIP.
Os cálculos da «Saída» não são realmente necessários para a tarefa em questão, que consiste em determinar as dimensões da abertura do estêncil, mas podem ser de interesse. As dimensões importantes do estêncil são apresentadas na secção «Métricas do Estêncil». Note-se que, no nosso exemplo, apesar de termos um estêncil com 7 mil de espessura, precisaríamos de uma abertura quadrada com um lado de 93 mil para obter pasta de solda suficiente. Com uma abertura circular, o raio deve ser superior a 50 mil; se o espaçamento entre os pinos fosse de 100 mil, não haveria espaço suficiente entre os depósitos impressos, que se sobreporiam. Por isso, temos de utilizar aberturas quadradas.
Tal como neste caso, é um problema comum no processo PIP garantir um volume adequado de solda. Se as dimensões da placa de circuito impresso e dos componentes forem tais que a obtenção de pasta de solda suficiente constitua um problema, pode ser útil utilizar pré-formas de solda para aumentar o volume de solda. O próximo artigo abordará este tema.
Saúde,
Dr. Ron


