
朋友們
當 PCBA 屬於混合式表面貼裝技術(SMT)與通孔電路板,且通孔元件數量較少時,「焊錫膏中插針」(PIP)製程通常是最佳選擇。然而,要確保印刷出正確體積的焊錫膏,以提供足夠的焊錫量來形成可靠的通孔焊點,這可能是一項挑戰。 在此方面,有一項工具可提供協助,那就是「 焊錫膏中插針開口計算器」。其焊錫體積計算公式是由 Indium Corporation 的老朋友、Creyr Innovation 的 Jim McLenaghan 所開發。
為了估算適當的焊膏用量,我們需要計算鍍孔的體積,減去元件引腳的體積,再加上焊縫的體積。請參閱圖 1。
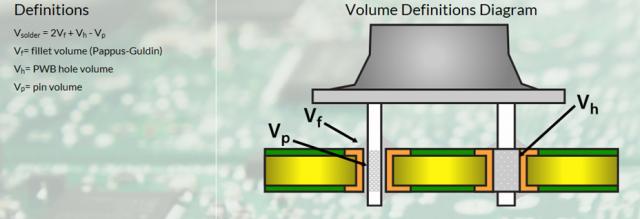
圖 1. Pin-in-Paste 製程中的焊料量。
假設我們有 PCB 和元件引腳的度量,如圖 2 左側欄標題 「輸入 」下所示。藍色單元格是輸入,綠色單元格是StencilCoachTM的計算。注意,如果你有一個矩形針腳,StencilCoachTM會計算等效的針腳直徑輸入到 「輸入 」單元。焊膏減量因子 "是焊膏體積中焊料的比例。大多數錫膏的助焊劑量約為 50%,因此,一般而言,這個指標約為 50% 或 0.50。
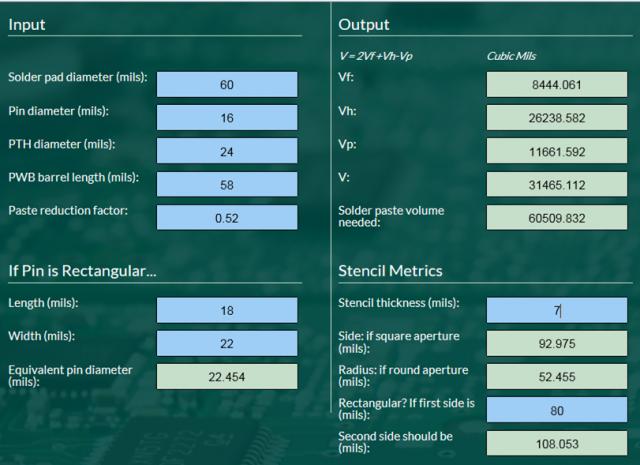
圖 2.PIP 度量。
輸出」計算對於目前的任務(即確定鋼網開孔尺寸)並非必要,但可能會引起興趣。重要的鋼版尺寸顯示在 「鋼版度量 」部分。請注意,在我們的例子中,儘管我們有一個 7-mil 厚的鋼板,我們還是需要一個側邊尺寸為 93-mils 的正方形開孔來獲得足夠的焊膏。如果使用圓形開孔,半徑必須大於 50-mils,如果引腳間距是 100-mils,印刷沉積層之間就沒有足夠的間距,它們會重疊。所以我們必須使用方形開孔。
在此案例中,PIP 製程的常見問題是如何提供足夠的焊料量。如果 PCB 和元件的度量標準使獲得足夠的焊膏成為問題,則使用焊料預型件來增加焊料量會很有幫助。下一篇文章將涵蓋此主題。
乾杯
羅恩博士


