
皆さん、
PCBAがSMTとスルーホールを混在させた基板で、スルーホール部品の数が少ない場合、ピン・イン・ペースト(PIP)プロセスが最適な選択肢となることがよくあります。しかし、信頼性の高いスルーホールはんだ接合に必要な十分なはんだ量を確保するために、正しい量のはんだペーストが印刷されるようにすることは、困難な場合があります。 この点で役立つツールの一つが、「 ピン・イン・ペースト開口部計算ツール」です。はんだ量の計算式は、インジウム・コーポレーションの良き友人である、Creyr Innovation社のジム・マクレナハン氏によって開発されました。
はんだペーストの適正量を推定するには、メッキスルーホールの体積を算出し、そこから部品ピンの体積を差し引き、はんだフィレットの体積を加算する必要があります。図1を参照してください。
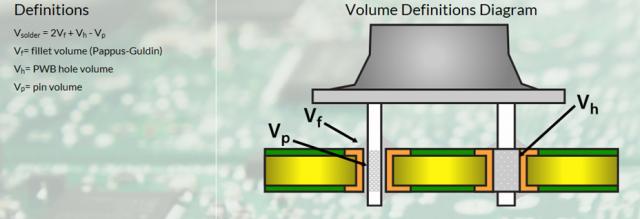
図1. ピン・イン・ペースト工程におけるはんだの 体積。
図2の左側の列、「Input」という見出しの下に示されているように、PCBおよび部品のピンに関する測定値があると仮定しましょう。青色のセルは入力値、緑色のセルはStencilCoachTMによる計算結果です。長方形のピンの場合、StencilCoachTMは「Input」セルに入力するための等価ピン直径を計算することに注意してください。「ペースト削減率」とは、ペースト体積のうちはんだが占める割合のことです。 ほとんどのペーストは体積比で約50%がフラックスであるため、通常、この値は約50%または0.50となります。
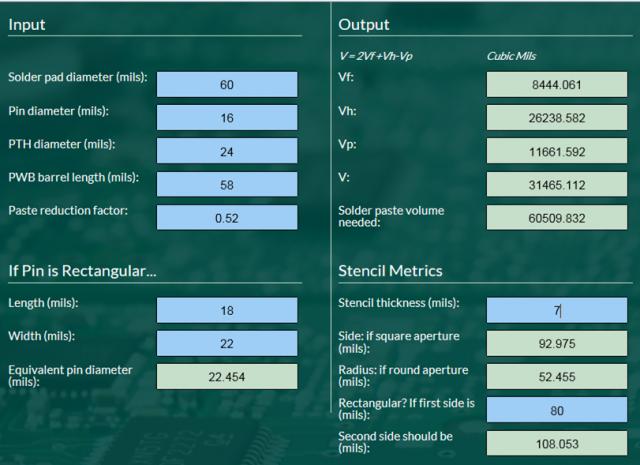
図2.PIP指標。
「出力」の計算は、ステンシルの開口部の寸法を決定するという今回の作業には必ずしも必要ではありませんが、参考になるかもしれません。重要なステンシルの寸法は、「ステンシルの寸法」のセクションに示されています。 なお、この例では、ステンシルの厚さが7ミルであっても、十分なはんだペーストを確保するには、一辺が93ミルの正方形の開口部が必要となります。円形の開口部の場合、半径は50ミル以上でなければなりません。ピン間隔が100ミルの場合、印刷されたはんだペースト間の間隔が不足し、重なり合ってしまいます。したがって、正方形の開口部を使用する必要があります。
今回のケースのように、PIPプロセスにおいて適切なはんだ量を確保することは、よくある課題です。PCBや部品の寸法関係により、十分なはんだペーストを確保することが困難な場合は、はんだプリフォームを使用してはんだ量を増やすと効果的です。この件については、次回の記事で取り上げます。
乾杯
ロン博士


