
Les gens,
Le procédé « pin-in-paste » (PIP) constitue souvent le meilleur choix lorsque le circuit imprimé assemblé (PCBA) est une carte mixte, combinant montage en surface (SMT) et montage traversant, avec un petit nombre de composants à montage traversant. Cependant, il peut s’avérer difficile de garantir que le volume correct de pâte à souder soit déposé afin d’assurer une quantité suffisante de soudure pour un joint de soudure traversant fiable. Le calculateur d’ouverture pour le procédé « Pin-in-Paste » constitue un outil utile à cet égard. Les équations relatives au volume de soudure ont été mises au point par Jim McLenaghan, de Creyr Innovation, un proche collaborateur d’Indium Corporation.
Pour estimer la quantité adéquate de pâte à souder, il faut calculer le volume du trou traversant plaqué, soustraire le volume de la broche du composant, puis ajouter le volume du cordon de soudure. Voir la figure 1.
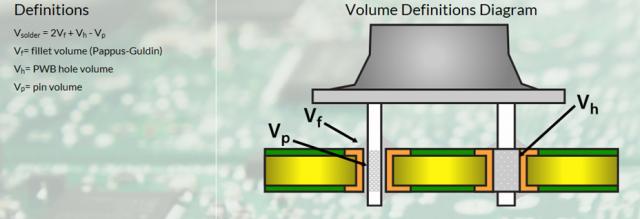
Figure 1. Volumes de soudure dans le procédé « Pin-in-Paste ».
Supposons que nous disposions des mesures du circuit imprimé et des broches des composants, comme indiqué dans la colonne de gauche de la figure 2, sous l'en-tête « Input ». Les cellules bleues correspondent aux données d'entrée, tandis que les cellules vertes représentent les calculs effectués parStencilCoach™. Notez que, si vous avez une broche rectangulaire,StencilCoachTM calculera le diamètre équivalent de la broche à saisir dans les cellules « Input ». Le « facteur de réduction de la pâte » correspond à la fraction du volume de pâte constituée de soudure. La plupart des pâtes contiennent environ 50 % de flux en volume ; ce paramètre est donc généralement d’environ 50 % ou 0,50.
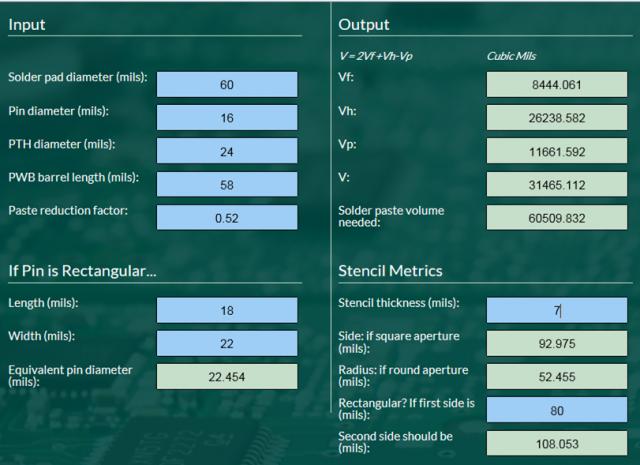
Figure 2. Indicateurs PIP.
Les calculs de la rubrique « Output » ne sont pas vraiment nécessaires pour la tâche à accomplir, qui consiste à déterminer les dimensions de l’ouverture du pochoir, mais ils peuvent présenter un intérêt. Les dimensions importantes du pochoir sont indiquées dans la section « Stencil Metrics ». Notez que dans notre exemple, même si nous disposons d’un pochoir de 7 mils d’épaisseur, il faudrait une ouverture carrée dont chaque côté mesure 93 mils pour obtenir une quantité suffisante de pâte à souder. Avec une ouverture circulaire, le rayon doit être supérieur à 50 mils ; si l’espacement entre les broches était de 100 mils, l’espace entre les dépôts imprimés serait insuffisant et ceux-ci se chevaucheraient. Nous devons donc utiliser des ouvertures carrées.
Comme dans le cas présent, le processus PIP pose souvent le problème de l'apport d'un volume de soudure suffisant. Si les dimensions du circuit imprimé et des composants ne permettent pas d'obtenir suffisamment de pâte à souder, il peut être utile d'utiliser des préformés de soudure pour augmenter le volume de soudure. Le prochain article abordera ce sujet.
Santé,
Dr. Ron


