
Pessoal,
Tenha pena dos cientistas especializados em solda do final da década de 1970 e início da década de 1980. A montagem por circuito integrado (SMT) era uma tecnologia emergente e o mundo queria comprar pasta de solda. No entanto, a única experiência que muitos desses cientistas tinham era a soldadura por onda. Na soldadura por onda, a principal função do fluxo é remover os óxidos dos pads da placa de circuito impresso (PWB) e dos componentes. A solda encontra-se no estado fundido e a sua oxidação não constitui uma preocupação principal. No processo de soldadura, a solda apenas entra em contacto com a placa durante alguns segundos e a placa só é submetida a altas temperaturas durante este breve período.
Imagino que algumas das primeiras pastas de solda fossem constituídas por pó de solda com fluxos semelhantes aos utilizados na soldadura por onda. Se assim fosse, provavelmente não funcionavam muito bem. Considere as diferenças dramáticas a que a pasta de solda está sujeita, em comparação com a solda utilizada na soldadura por onda. O «fluxo» na pasta de solda tem de remover óxidos dos pads da placa de circuito impresso (PWB), dos terminais dos componentes e das partículas de solda, mas também tem de proteger todas estas superfícies contra a reoxidação durante vários minutos no forno de refluxo. Para conseguir esta proteção, o «fluxo» tem de conter materiais que atuem como barreiras ao oxigénio. Os materiais de barreira ao oxigénio mais comuns utilizados nas pastas de solda sem limpeza são as colofónias/resinas. As colofónias, ou resinas — que são colofónias modificadas ou sintéticas —, são geralmente compostos orgânicos de peso molecular médio a elevado, com 80 a 90 % de ácido abiético. Encontram-se tipicamente em árvores coníferas. As colofónias/resinas são pegajosas por natureza, proporcionam alguma atividade de fluxo e garantem a resistência à oxidação essencial durante o processo de refluxo.
A razão pela qual escrevi «fluxo» entre aspas no parágrafo anterior é que aquilo a que a maioria das pessoas chama de fluxo na pasta de solda é, na verdade, uma combinação complexa de materiais. Estes «fluxos» são compostos por:
- Colofónias/resinas: para criar uma barreira ao oxigénio e proporcionar alguma atividade fundente
- Aditivos reológicos: para proporcionar as melhores propriedades de impressão. Por exemplo: boa resposta à pausa, boa eficiência de transferência, excelente resistência ao afundamento, boa aderência, etc.
- Solventes: para dissolver os outros materiais
- Ativadores: para realizar a principal ação de fundente (remoção de óxidos)
Devido a estas complexidades e à multifuncionalidade do material, são por vezes designados por «veículos de fluxo».
As pastas de solda modernas devem possuir uma boa capacidade de barreira ao oxigénio. Na maioria dos perfis de refluxo, a pasta de solda fica a temperaturas superiores a 150 °C durante vários minutos. Durante esse período, é necessária uma barreira ao oxigénio para proteger tanto as partículas de solda como as superfícies dos pads e dos terminais.
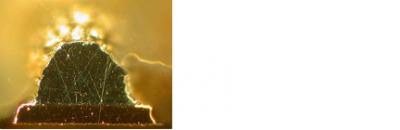
O defeito da colheita
Um exemplo comum de casos em que a barreira contra a solda se revelou insuficiente é o defeito «graping», ou o seu equivalente, o defeito «head-in-pillow». Se estiver a enfrentar um destes defeitos, uma pasta de solda com melhores propriedades de barreira contra o oxigénio irá certamente ajudar.
Saúde,
Dr. Ron


