
Leute,
Man muss die Lötwissenschaftler der späten 1970er und frühen 1980er Jahre wirklich bemitleiden. Die SMT-Technik steckte noch in den Kinderschuhen, und die Welt wollte Lötpaste kaufen. Viele Lötwissenschaftler hatten jedoch lediglich Erfahrung mit dem Wellenlöten. Beim Wellenlöten besteht die Hauptaufgabe des Flussmittels darin, die Oxide von den Leiterplattenpads und Bauteilen zu entfernen. Das Lot befindet sich im geschmolzenen Zustand, und seine Oxidation spielt keine wesentliche Rolle. Während des Lötvorgangs berührt das Lot die Leiterplatte nur für wenige Sekunden, und die Leiterplatte ist nur während dieses kurzen Zeitraums hohen Temperaturen ausgesetzt.
Ich kann mir vorstellen, dass einige frühe Lötpasten aus Lötpulver mit Flussmitteln bestanden, die denen beim Wellenlöten ähnelten. Wenn dem so war, haben sie wahrscheinlich nicht besonders gut funktioniert. Man bedenke nur die dramatischen Unterschiede, denen eine Lötpaste im Vergleich zum Lot beim Wellenlöten ausgesetzt ist. Das „Flussmittel“ in der Lötpaste muss Oxide von den Leiterplattenpads, den Bauteilanschlüssen und den Lötpartikeln entfernen, muss aber auch all diese Oberflächen im Reflow-Ofen mehrere Minuten lang vor erneuter Oxidation schützen. Um diesen Schutz zu gewährleisten, muss das „Flussmittel“ Stoffe enthalten, die als Sauerstoffbarrieren wirken. Die in No-Clean-Lötpasten am häufigsten verwendeten Sauerstoffbarrierematerialien sind Kolophonium/Harze. Kolophonium oder Harze – bei denen es sich um modifiziertes oder synthetisches Kolophonium handelt – sind im Allgemeinen organische Verbindungen mit mittlerem bis hohem Molekulargewicht, die zu 80–90 % aus Abietinsäure bestehen. Sie kommen typischerweise in Nadelbäumen vor. Kolophonium und Harze sind von Natur aus klebrig, weisen eine gewisse Flussmittelwirkung auf und sorgen während des Reflow-Prozesses für die entscheidende Oxidationsbeständigkeit.
Der Grund, warum ich im obigen Absatz das Wort „Flussmittel“ in Anführungszeichen gesetzt habe, ist, dass das, was die meisten Menschen als Flussmittel in der Lötpaste bezeichnen, tatsächlich eine komplexe Kombination verschiedener Materialien ist. Diese „Flussmittel“ bestehen aus:
- Kolophonium/Harze: zur Sauerstoffbarriere und zur teilweisen Flussmittelwirkung
- Rheologische Additive: zur Erzielung optimaler Druckeigenschaften, z. B. gutes Verhalten bei Druckpausen, gute Übertragungseffizienz, hervorragende Standfestigkeit, gute Klebkraft usw.
- Lösungsmittel: zum Auflösen der anderen Stoffe
- Aktivatoren: zur Ausübung der Hauptwirkung des Flussmittels (Entfernung von Oxiden)
Aufgrund dieser Komplexität und der Vielseitigkeit des Materials werden sie manchmal als „Flussmittelträger“ bezeichnet.
Moderne Lötpasten müssen über eine gute Sauerstoffbarrierewirkung verfügen. Bei den meisten Reflow-Profilen ist die Lötpaste mehrere Minuten lang Temperaturen von über 150 °C ausgesetzt. Während dieser Zeit ist eine Sauerstoffbarriere erforderlich, um sowohl die Lötpartikel als auch die Oberflächen der Lötpads und Anschlüsse zu schützen.
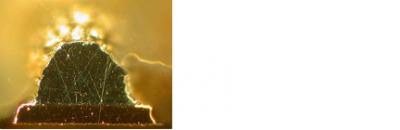
Der Erntefehler
Ein typisches Beispiel für Fälle, in denen die Lötbarriere unzureichend war, ist der „Graping“-Fehler oder dessen Verwandter, der „Head-in-Pillow“-Fehler. Wenn bei Ihnen einer dieser Fehler auftritt, wird eine Lötpaste mit besseren Sauerstoffbarriereeigenschaften sicherlich Abhilfe schaffen.
Zum Wohl,
Dr. Ron


