
皆さん、
1970年代後半から1980年代初頭にかけてのはんだ研究者を憐れむべきだろう。当時、SMTは新興技術であり、世界中ではんだペーストの需要が高まっていた。しかし、多くのはんだ研究者が持っていた経験といえば、ウェーブはんだ付けだけだった。 ウェーブはんだ付けにおいて、フラックスの主な役割は、プリント基板(PWB)のパッドや部品から酸化物を除去することです。はんだは溶融状態にあるため、その酸化は主な懸念事項ではありません。はんだ付け工程において、はんだが基板に接触するのはわずか数秒間であり、基板が高温にさらされるのもこの短い期間に限られます。
初期のはんだペーストの中には、ウェーブはんだ付けで使用されるものと同様のはんだ粉末とフラックスを配合したものもあったのではないかと想像されます。もしそうだとすれば、おそらくあまりうまく機能しなかったでしょう。ウェーブはんだ付けにおけるはんだとは、はんだペーストが直面する環境が劇的に異なることを考えてみてください。 はんだペーストに含まれる「フラックス」は、プリント基板のパッド、部品のリード、およびはんだ粒子から酸化物を除去するだけでなく、リフローオーブン内で数分間、これらすべての表面を再酸化から保護しなければなりません。この保護を実現するためには、「フラックス」に酸素バリアとして機能する物質が含まれている必要があります。ノークリーンはんだペーストで使用される最も一般的な酸素バリア材料は、ロジン/樹脂です。 ロジン、あるいは改質または合成ロジンである樹脂は、一般的に80~90%のアビエチン酸を含む中~高分子量の有機化合物です。これらは通常、針葉樹に含まれています。ロジン/樹脂は本質的に粘着性があり、ある程度のフラックス作用を発揮するとともに、リフロー工程において極めて重要な耐酸化性を提供します。
上記の段落で「フラックス」を引用符で囲んだのは、多くの人がはんだペースト中のフラックスと呼んでいるものが、実際には複数の材料が複雑に組み合わさったものであるためです。これらの「フラックス」は、以下の成分から構成されています:
- ロジン/樹脂:酸素バリア性およびある程度のフラックス作用を目的として
- レオロジー添加剤:最適な印刷特性を発揮させるため。例:一時停止時の応答性の良さ、高い転写効率、優れたスランプ耐性、良好な粘着性など
- 溶剤:他の物質を溶解させるため
- 活性剤:主なフラックス作用(酸化物の除去)を行う
こうした複雑さと、この材料の多機能性から、これらは「フラックス・ビークル」と呼ばれることもあります。
現代のはんだペーストには、優れた酸素バリア性が求められます。ほとんどのリフロープロファイルにおいて、はんだペーストは150°C以上の温度に数分間さらされます。この間、はんだ粒子とパッドおよびリードの表面の両方を保護するために、酸素バリアが必要です。
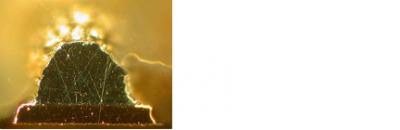
ブドウの欠陥
はんだバリアが不十分だった場合の代表的な例として、「グレーピング欠陥」や、それに類似した「ヘッド・イン・ピロー欠陥」が挙げられます。これらの欠陥が発生している場合は、酸素バリア性に優れたはんだペーストを使用することで、確実に改善が見込めます。
乾杯
ロン博士


