
Gente,
C’è da compatire gli esperti di saldatura della fine degli anni ’70 e dei primi anni ’80. La tecnologia SMT era agli albori e il mercato era alla ricerca di pasta saldante. Tuttavia, l’unica esperienza che molti di loro avevano era quella della saldatura ad onda. Nella saldatura ad onda, la funzione principale del flussante è quella di rimuovere gli ossidi dai pad del circuito stampato e dai componenti. La lega di saldatura è allo stato fuso e la sua ossidazione non rappresenta una preoccupazione primaria. Durante il processo di saldatura, la lega di saldatura entra in contatto con la scheda solo per pochi secondi e la scheda è soggetta ad alte temperature solo durante questo breve periodo.
Immagino che alcune delle prime paste saldanti fossero costituite da polvere di stagno con flussanti simili a quelli utilizzati nella saldatura ad onda. Se così fosse, probabilmente non funzionavano molto bene. Si considerino le notevoli differenze a cui è sottoposta la pasta saldante rispetto allo stagno nella saldatura ad onda. Il “flusso” contenuto nella pasta saldante deve rimuovere gli ossidi dai pad del circuito stampato, dai terminali dei componenti e dalle particelle di saldatura, ma deve anche proteggere tutte queste superfici dalla riossidazione per diversi minuti all’interno del forno di riflusso. Per garantire questa protezione, il “flusso” deve contenere materiali che fungano da barriere all’ossigeno. I materiali più comuni utilizzati come barriere all’ossigeno nelle paste saldanti no-clean sono le colofonie o le resine. Le colofonie, o resine – che sono colofonie modificate o sintetiche – sono generalmente composti organici a peso molecolare medio-alto, costituiti per l’80-90% da acido abietico. Si trovano tipicamente nelle conifere. Le colofonie/resine sono di natura appiccicosa, svolgono una certa attività di flussaggio e garantiscono la fondamentale resistenza all’ossidazione durante il processo di riflusso.
Il motivo per cui nel paragrafo precedente ho scritto “flusso” tra virgolette è che ciò che la maggior parte delle persone chiama “flusso” nella pasta saldante è in realtà una complessa combinazione di materiali. Questi “flussi” sono costituiti da:
- Colofonie/resine: per la barriera all’ossigeno e per una certa azione flussante
- Additivi reologici: per garantire le migliori proprietà di stampa. Ad esempio: buona risposta alla pausa, buona efficienza di trasferimento, eccellente resistenza allo scivolamento, buona adesività, ecc.
- Solventi: per sciogliere gli altri materiali
- Attivatori: per svolgere l'azione principale di decarburazione (rimozione degli ossidi)
A causa di queste complessità e della multifunzionalità del materiale, talvolta vengono definiti “veicoli di flusso”.
Le moderne paste saldanti devono possedere una buona capacità di barriera all'ossigeno. Nella maggior parte dei profili di riflusso, la pasta saldante rimane a temperature superiori a 150 °C per diversi minuti. Durante questo periodo è necessaria una barriera all'ossigeno per proteggere sia le particelle di lega saldante sia le superfici dei pad e dei terminali.
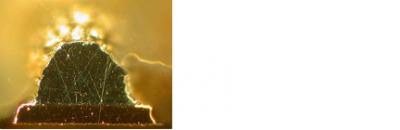
Il difetto di raccolta
Un esempio comune di casi in cui la barriera contro la saldatura si è rivelata insufficiente è rappresentato dal difetto “graping” o dal suo derivato, il difetto “head-in-pillow”. Se si riscontra uno di questi difetti, una pasta saldante con migliori proprietà di barriera contro l’ossigeno sarà sicuramente d’aiuto.
Salute,
Dr. Ron


