
Les gens,
Il faut avoir de la compassion pour les spécialistes de la soudure de la fin des années 1970 et du début des années 1980. Le montage en surface (SMT) était une technologie émergente et le marché était avide de pâte à souder. Or, pour bon nombre d’entre eux, la seule expérience en la matière se limitait au soudage à la vague. Dans le soudage à la vague, le rôle principal du flux est d’éliminer les oxydes des pastilles du circuit imprimé et des composants. La soudure est à l’état fondu et son oxydation n’est pas une préoccupation majeure. Au cours du processus de soudage, la soudure n’entre en contact avec le circuit que pendant quelques secondes et celui-ci n’est soumis à des températures élevées que pendant ce bref laps de temps.
J’imagine que certaines des premières pâtes à souder étaient composées de poudre de soudure mélangée à des flux similaires à ceux utilisés dans le soudage à la vague. Si tel était le cas, elles ne devaient probablement pas être très efficaces. Il suffit de considérer les différences considérables entre la pâte à souder et la soudure utilisée dans le soudage à la vague. Le « flux » contenu dans la pâte à souder doit éliminer les oxydes des pastilles du circuit imprimé, des broches des composants et des particules de soudure, mais il doit également protéger toutes ces surfaces contre une nouvelle oxydation pendant plusieurs minutes dans le four de refusion. Pour assurer cette protection, le « flux » doit contenir des matériaux agissant comme des barrières à l’oxygène. Les matériaux formant barrière à l’oxygène les plus couramment utilisés dans les pâtes à souder sans nettoyage sont les colophanes/résines. Les colophanes, ou résines (qui sont des colophanes modifiées ou synthétiques), sont généralement des composés organiques de poids moléculaire moyen à élevé, composés à 80-90 % d’acide abiétique. On les trouve généralement dans les conifères. Les colophanes/résines sont de nature collante ; elles apportent une certaine activité de flux et assurent la résistance essentielle à l’oxydation pendant le processus de refusion.
Si j'ai mis le mot « flux » entre guillemets dans le paragraphe ci-dessus, c'est parce que ce que la plupart des gens appellent le flux dans la pâte à souder est en réalité un mélange complexe de matériaux. Ces « flux » se composent de :
- Colophanes/résines : pour leur effet barrière contre l'oxygène et leur action de flux
- Additifs rhéologiques : pour garantir les meilleures propriétés d'impression. Par exemple : bonne réactivité à la pause, bon rendement de transfert, excellente résistance à l'affaissement, bonne adhérence, etc.
- Solvants : pour dissoudre les autres substances
- Activateurs : destinés à assurer l'action principale de décapage (élimination des oxydes)
En raison de ces complexités et de la multifonctionnalité de ce matériau, on les appelle parfois « vecteurs de flux ».
Les pâtes à souder modernes doivent présenter une bonne capacité de barrière à l'oxygène. Dans la plupart des profils de refusion, la pâte à souder est exposée à des températures supérieures à 150 °C pendant plusieurs minutes. Pendant ce laps de temps, une barrière à l'oxygène est nécessaire pour protéger à la fois les particules de soudure et les surfaces des pastilles et des broches.
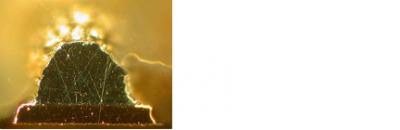
Le défaut de récolte
Le défaut dit « de grappes » (ou son équivalent, le défaut « tête dans l'oreiller ») constitue un exemple courant de situation où la barrière anti-oxydation s'est avérée insuffisante. Si vous rencontrez l'un de ces défauts, une pâte à souder offrant de meilleures propriétés de barrière anti-oxydation vous sera certainement d'une grande aide.
Santé,
Dr. Ron


