
Amigos,
Hay que compadecerse de los investigadores especializados en soldadura de finales de los años setenta y principios de los ochenta. La tecnología SMT estaba en pleno auge y el mercado demandaba pasta de soldadura. Sin embargo, la única experiencia que tenían muchos de estos investigadores era la soldadura por ola. En la soldadura por ola, la función principal del fundente es eliminar los óxidos de las almohadillas de la placa de circuito impreso y de los componentes. La soldadura se encuentra en estado fundido y su oxidación no es una preocupación principal. En el proceso de soldadura, la soldadura solo entra en contacto con la placa durante unos segundos y esta solo se ve sometida a altas temperaturas durante ese breve periodo.
Me imagino que algunas de las primeras pastas de soldadura consistían en polvo de soldadura con fundentes similares a los que se utilizan en la soldadura por ola. Si es así, probablemente no funcionaban demasiado bien. Hay que tener en cuenta las diferencias tan marcadas que experimenta la pasta de soldadura en comparación con la soldadura en la soldadura por ola. El «fundente» de la pasta de soldadura debe eliminar los óxidos de las almohadillas de la placa de circuito impreso, los terminales de los componentes y las partículas de soldadura, pero también debe proteger todas estas superficies contra la reoxidación durante varios minutos en el horno de reflujo. Para lograr esta protección, el «fundente» debe contener materiales que actúen como barreras contra el oxígeno. Los materiales de barrera contra el oxígeno más comunes utilizados en las pastas de soldadura sin limpieza son las colofonias o resinas. Las colofonias, o resinas —que son colofonias modificadas o sintéticas—, son generalmente compuestos orgánicos de peso molecular medio a alto, con un 80-90 % de ácido abiético. Se encuentran típicamente en las coníferas. Las colofonias y resinas son de naturaleza pegajosa, aportan cierta actividad fundente y proporcionan la resistencia a la oxidación fundamental durante el proceso de reflujo.
La razón por la que he escrito «fundente» entre comillas en el párrafo anterior es que lo que la mayoría de la gente denomina «fundente» en la pasta de soldadura es, en realidad, una combinación compleja de materiales. Estos «fundentes» están compuestos por:
- Colofonias/resinas: para actuar como barrera contra el oxígeno y aportar cierta actividad fundente
- Aditivos reológicos: para proporcionar las mejores propiedades de impresión. Por ejemplo: buena respuesta a la pausa, buena eficiencia de transferencia, excelente resistencia al deslizamiento, buena adherencia, etc.
- Disolventes: para disolver los demás materiales
- Activadores: para llevar a cabo la acción principal de fundente (eliminación de óxidos)
Debido a estas complejidades y a la multifuncionalidad del material, a veces se les denomina «vehículos de flujo».
Las pastas de soldadura modernas deben tener una buena capacidad de barrera contra el oxígeno. En la mayoría de los perfiles de reflujo, la pasta de soldadura se encuentra a temperaturas superiores a 150 °C durante varios minutos. Durante este tiempo, se necesita una barrera contra el oxígeno para proteger tanto las partículas de soldadura como las superficies de las almohadillas y los terminales.
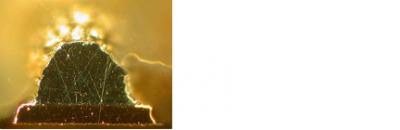
El defecto de la vendimia
Un ejemplo habitual de casos en los que la barrera contra la soldadura ha resultado insuficiente es el defecto de «graping» o su variante, el defecto «head-in-pillow». Si te encuentras con alguno de estos defectos, una pasta de soldadura con mejores propiedades de barrera contra el oxígeno te será de gran ayuda.
Salud,
Dr. Ron


