
Pessoal,
Se pensarmos bem, para avaliar qualquer processo, normalmente queremos saber a sua precisão e exatidão. Observem os jogadores de dardos na Figura 1 abaixo. O jogador amarelo tem boa precisão, mas a sua exatidão deixa a desejar. O jogador verde tem uma precisão tão fraca que é difícil dizer se a sua exatidão é boa. Normalmente, será mais fácil corrigir o jogador amarelo, uma vez que basta alterar o seu ponto de mira.
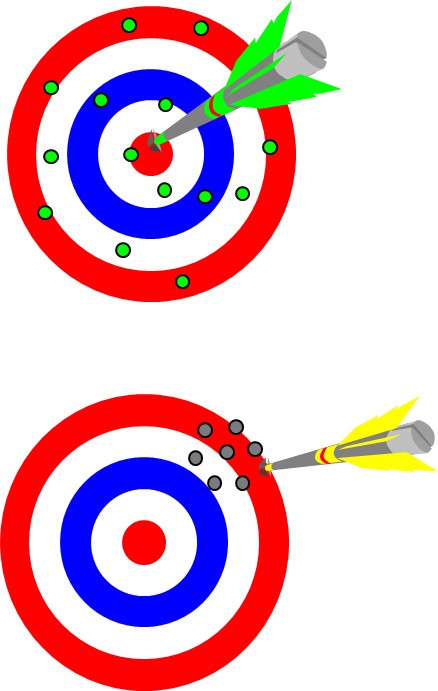
Figura 1. A jogadora de amarelo tem maior precisão. Basta-lhe alterar o ponto de mira.
Recentemente, pediram-me para avaliar várias pastas de solda, a fim de determinar qual delas proporcionava uma melhor impressão. Utilizámos a eficiência de transferência (o volume do «bloco» de pasta de solda impresso pelo estêncil dividido pelo volume da abertura do estêncil) como métrica de avaliação, expressa em percentagem. Assim, 100 por cento seria o valor-alvo. O limite inferior da especificação que escolhemos foi de 50 % e o limite superior, de 150 %.
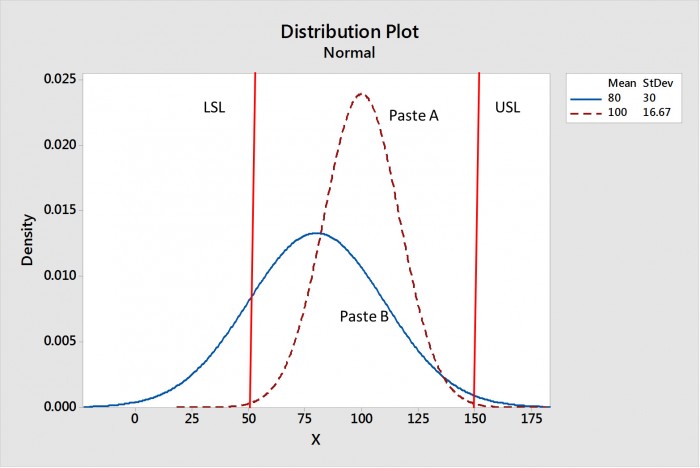
Figura 2. Dados das pastas A e B.
Um bom resultado seria uma média de 100% com uma distribuição «concentrada». A «concentração» da distribuição é determinada pelo desvio-padrão. A Figura 2 apresenta dados relativos a duas pastas. Note-se que a Pasta A tem uma média de 100% e um desvio-padrão de 16,67%, enquanto a Pasta B tem uma média de 80% e um desvio-padrão de 30%. É evidente que a Pasta A é superior à Pasta B tanto em termos de exatidão como de precisão. Mas qual é a melhor forma de expressar esta diferença? Existe alguma métrica que o consiga fazer? Cpk é a resposta.
O Cpk é um indicador sensível tanto à exatidão como à precisão. O Cpk é definido da seguinte forma:
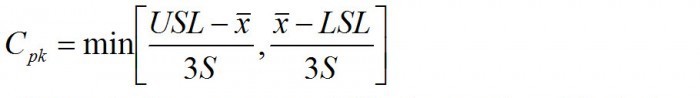
Onde x é a média e S é o desvio-padrão.
Utilizando estas equações, verificamos que o Cpk da Pasta A é 1,0, enquanto o Cpk da Pasta B é 0,333. Note-se que a Pasta B apresenta um número significativo de pontos de dados (cerca de 17 %) fora dos limites de especificação; no entanto, a Pasta A quase não apresenta pontos de dados fora da especificação.
Por isso, ao avaliar a maioria dos processos, o Cpk diz tudo!
Saúde,
Dr. Ron
