
乡亲们
仔细想想,要评估任何过程,通常都想知道其精确度和准确性。请看下图 1 中的飞镖手。黄色镖手的精确度很高,但他的准确度有偏差。绿色镖手的精确度很差,很难说他的准确度是否良好。黄色选手通常更容易纠正,因为她只需改变瞄准点即可。
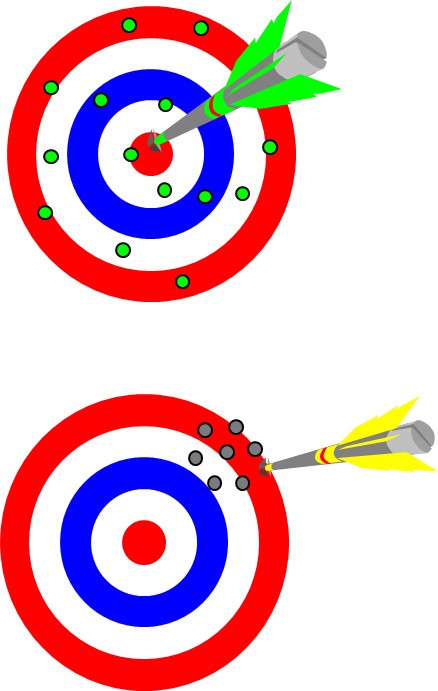
图 1.黄色选手的精确度更高。她只需改变瞄准点即可。
最近,我受托对几种焊膏进行评估,以确定哪种焊膏的印刷效果更好。我们采用“填充率”(转印效率 ,即钢网 印刷焊膏“砖块”的体积除以钢网 网孔的体积),作为评估指标,并以百分比表示。因此,100%即为目标值。我们设定的下限为50%,上限为150%。
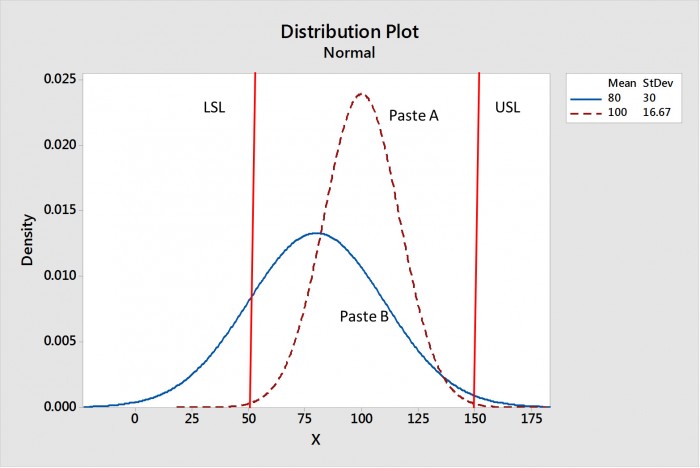
图 2.浆料 A 和 B 的数据。
理想的结果应是平均值为100%,且分布“紧凑”。分布的“紧凑程度”由标准差(标准方差 )决定。图2展示了两种糊剂的数据。请注意,糊剂A的平均值为100%,标准差(标准方差 )为16.67%;而糊剂B的平均值为80%,标准差(标准方差 )为30%。 显然,在准确度和精确度方面,糊剂A都优于糊剂B。但如何最好地表达这种差异呢?是否存在一个能够体现这一差异的指标? Cpk 就是答案。
Cpk 是一个对准确度和精确度都很敏感的指标。Cpk 的定义是
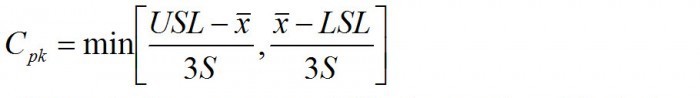
其中 x 表示平均值,S 表示标准差(标准方差 )。
利用这些等式,我们可以看出 A 胶泥的 Cpk 为 1.0,而 B 胶泥的 Cpk 为 0.333。请注意,浆料 B 有大量数据点(约 17%)超出规格限制,而浆料 A 几乎没有超出规格限制的数据点。
因此,在评估大多数流程时,Cpk 可以说明一切!
干杯
罗恩博士
