
朋友們
仔細想想,要評估任何過程時,通常都需要了解其精密度與準確度。請看下圖 1 中的飛鏢選手。黃色選手的精密度不錯,但準確度卻有偏差;綠色選手的精密度極差,甚至難以判斷其準確度是否良好。通常來說,黃色選手較容易糾正,因為她只需調整瞄準點即可。
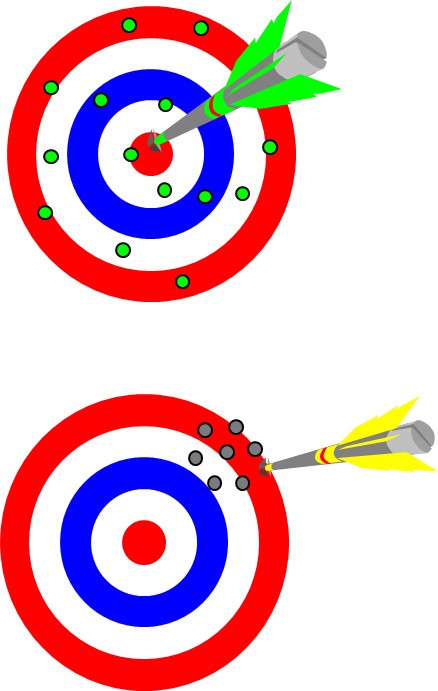
圖 1. 黃色玩家的準確度更高。她只需調整瞄準點即可。
最近,我受託評估幾種焊錫膏,以確定哪一種的印刷效果較佳。我們採用轉移效率(即透過網版印刷出的焊錫膏「磚塊」體積除以網版開孔體積)作為評估指標,並以百分比表示。因此,100% 即為目標值。我們設定的規格下限為 50%,規格上限則為 150%。
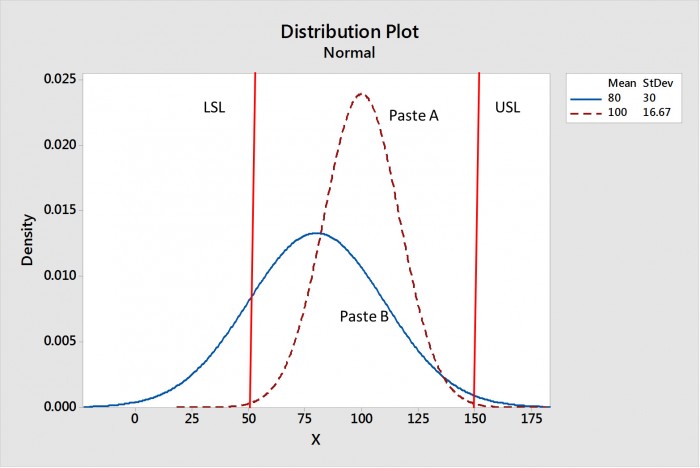
圖 2. 糊劑 A 和 B 的數據。
理想的結果應是平均值為 100%,且分佈「緊湊」。分佈的「緊湊程度」由標準差決定。圖 2 顯示了兩種糊劑的數據。請注意,糊劑 A 的平均值為 100%,標準差為 16.67%;而糊劑 B 的平均值為 80%,標準差為 30%。 顯然,在準確度與精密度方面,糊劑 A 均優於糊劑 B。但要如何最恰當地表達這項差異?是否存在單一的衡量指標能做到這一點? Cpk 便是答案。
Cpk 是一項同時對準確度與精密度均具敏感度的指標。Cpk 的定義如下:
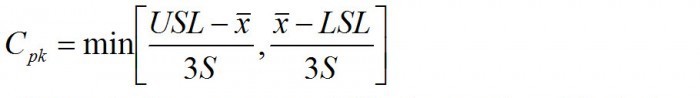
其中 x 為平均值,S 為標準差。
根據這些方程式,我們可以看到,A 號糊劑的 Cpk 值為 1.0,而 B 號糊劑的 Cpk 值則為 0.333。請注意,B 號糊劑有相當數量的數據點(約 17%)超出規格限值,然而,A 號糊劑幾乎沒有任何數據點超出規格。
因此,在評估大多數製程時,Cpk 便能說明一切!
乾杯
羅恩博士
