
Pessoal,
Cp e Cpk pressupõem limites de especificação simétricos em relação ao objetivo. No entanto, por vezes os limites de especificação não são simétricos. Por exemplo, o IPC 610 sugere que, para a eficiência de transferência (TE) da impressão em estêncil, o limite superior de especificação (USL) deve ser de 180% e o limite inferior de especificação (LSL) deve ser de 60%, com um objetivo de 100%. Estas especificações são um pouco diferentes de um USL de 150% e de um LSL de 50% que foram utilizados no passado. O meu bom amigo Daryl Santos discutiu este tópico no recente SMTA PanPac 2024 no seu artigo, An Improved Automated SPI Data Analysis Report Generator for Printed Circuit Board Assembly.
A título de exemplo, suponhamos que temos os dados TE apresentados na Figura 1.
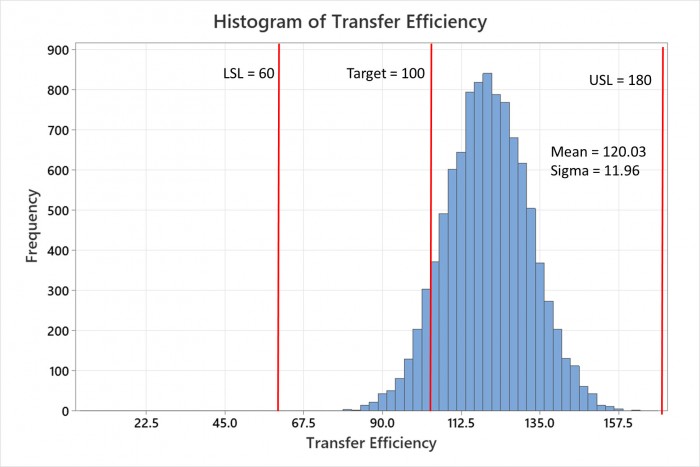
Figura 1. Dados da eficiência de transferência da impressão a estêncil
Claramente, as especificações não estão centradas no objetivo de 100%. Em casos como este, Daryl referiu que não devemos utilizar Cp e Cpk, mas sim Cpm e Cpkm. Estes índices são frequentemente referidos como os índices do "Processo de Taguchi" e são apresentados e comparados com Cp e Cpk na Figura 2.
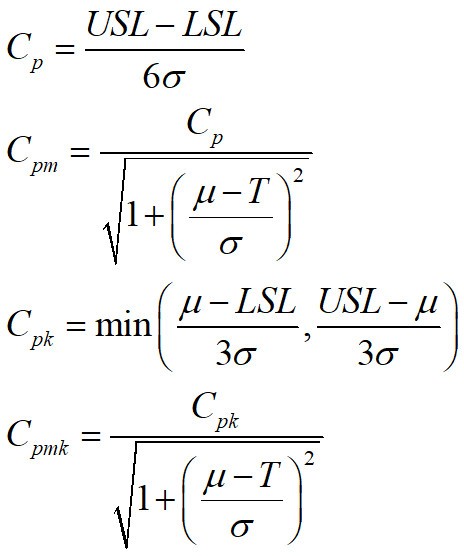
Figura 2. Uma comparação de Cp, Cpk, Cpm e Cpmk
Vamos analisar os dados da Figura 1 para Cp, Cpk, Cpm e Cpmk. Melhorei a minha ferramenta de software Cp, Cpk Excel® para calcular estas métricas.
Os resultados são apresentados na Figura 3. Note-se que o Cpk e o Cpmk estão bastante próximos, com 0,8344 e 0,8555. No entanto, o nível de defeitos (leituras para além dos limites especificados) é muito diferente. Nos cálculos Cpm, a taxa de defeitos é de apenas 0,5258 dpm (defeitos por milhão), ao passo que nos cálculos Cp a taxa é mais de 10 000 vezes superior, com 6151,3 dpm. Esta diferença impressionante deve-se ao facto de a USL para os cálculos Cpm ser de 180% contra 150% para os cálculos Cp.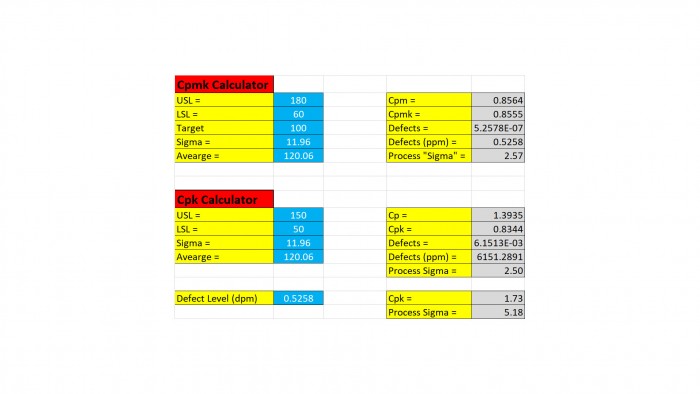
Figura 3. Cálculos de Cp, Cpk, Cpm e Cpkm para os dados da Figura 1.
Nos cálculos de Cp e Cpk, o sigma do processo é três vezes o Cpk. Esta relação tem pouco significado nos cálculos de Cpm. Na Figura 3, obtemos uma estimativa de um sigma de processo equivalente a 5,18 (ver o canto inferior direito da Figura 3) utilizando a taxa de defeitos projectada.
Uma vez que o IPC 610 recomenda um TE USL de 180%, LSL de 60% com um objetivo de 100%, espero que Cpm e Cpmk se tornem termos comuns na montagem eletrónica.
Saúde,
Dr. Ron


