
Amigos,
Los valores Cp y Cpk suponen que los límites de especificación son simétricos con respecto al valor objetivo. Sin embargo, en ocasiones los límites de especificación no son simétricos. A modo de ejemplo, la norma IPC 610 sugiere que, para la eficiencia de transferencia (TE) en la impresión con plantilla, el límite superior de especificación (USL) debe ser del 180 % y el límite inferior de especificación (LSL) del 60 %, con un valor objetivo del 100 %. Estas especificaciones difieren ligeramente de las que se utilizaban anteriormente, con un USL del 150 % y un LSL del 50 %. Mi buen amigo Daryl Santos abordó este tema en la reciente SMTA PanPac 2024 en su ponencia titulada «Un generador automatizado mejorado de informes de análisis de datos SPI para el montaje de placas de circuito impreso».
A modo de ejemplo, supongamos que disponemos de los datos de TE que se muestran en la figura 1.
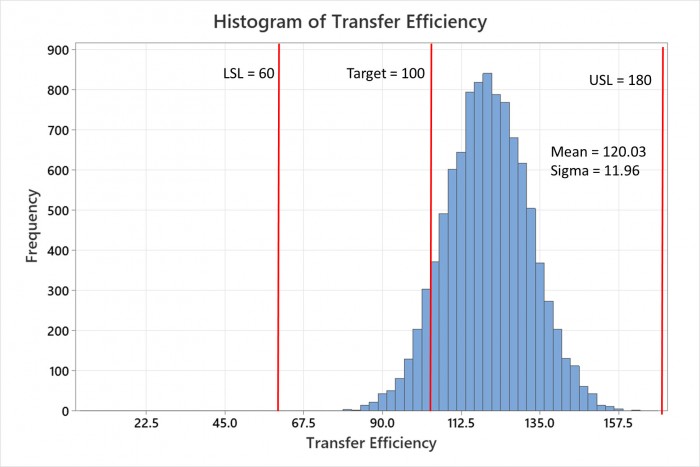
Figura 1. Datos sobre la eficiencia de la transferencia en la impresión con plantilla
Es evidente que las especificaciones no están centradas en el objetivo del 100 %. En casos como este, Daryl señaló que no deberíamos utilizar Cp y Cpk, sino Cpm y Cpkm. Estos índices suelen denominarse índices del «proceso de Taguchi» y se muestran y comparan con Cp y Cpk en la figura 2.
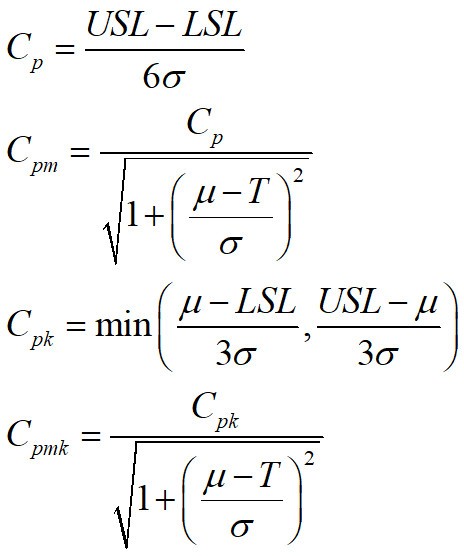
Figura 2. Comparación entre Cp, Cpk, Cpm y Cpmk
Analicemos los datos de la figura 1 correspondientes a Cp, Cpk, Cpm y Cpmk. He mejorado mi herramienta de Excel® para calcular Cp y Cpk con el fin de calcular estos indicadores.
Los resultados se muestran en la figura 3. Obsérvese que los valores de Cpk y Cpmk son bastante similares, situándose en 0,8344 y 0,8555, respectivamente. Sin embargo, el nivel de defectos (lecturas fuera de los límites de las especificaciones) es notablemente diferente. En los cálculos de Cpm, la tasa de defectos es de solo 0,5258 dpm (defectos por millón), mientras que en los cálculos de Cp la tasa es más de 10 000 veces superior, situándose en 6151,3 dpm. Esta sorprendente diferencia se debe a que el USL para los cálculos de Cpm es del 180 %, frente al 150 % de los cálculos de Cp.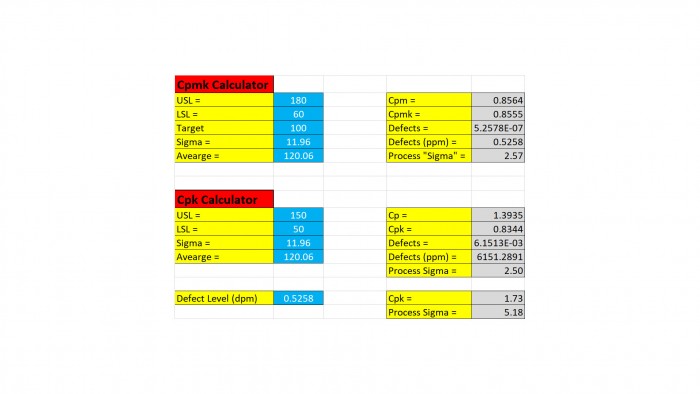
Figura 3. Cálculos de Cp, Cpk, Cpm y Cpkm para los datos de la figura 1.
En los cálculos de Cp y Cpk, el sigma del proceso es tres veces el valor de Cpk. Esta relación tiene poco sentido en los cálculos de Cpm. En la figura 3, obtenemos una estimación del sigma equivalente del proceso de 5,18 (véase la parte inferior derecha de la figura 3) utilizando la tasa de defectos proyectada.
Dado que la norma IPC 610 recomienda un TE del USL del 180 %, un LSL del 60 % y un objetivo del 100 %, espero que los términos «Cpm» y «Cpmk» se conviertan en habituales en el sector del montaje electrónico.
Salud,
Dr. Ron


