
Pessoal,
É um facto aceite por todas as pessoas que conheço que 2/3rd Todos os defeitos de SMT podem ser atribuídos ao processo de impressão com estêncil. Vários de nós tentámos encontrar uma referência para esta afirmação, sem sucesso. Se algum leitor souber de alguma, por favor, informe-me. Partindo do princípio de que esta máxima é verdadeira, a quantidade certa de pasta de solda, impressa de forma alinhada no pad, é um parâmetro extremamente importante.
À luz desta perspetiva, há algum tempo, escrevi um publicação sobre o cálculo do intervalo de confiança do Cpk da eficiência de transferência na impressão com estêncil. Recorde-se que a eficiência de transferência é a relação entre o volume da pasta de solda depositada e o volume da abertura do estêncil. Ver Figura 1. Normalmente, o objetivo seria 100%, sendo os limites superior e inferior de 150% e 50%, respetivamente.

Figura 1. A eficiência de transferência na impressão com estêncil corresponde ao volume da pasta de solda depositada dividido pelo volume da abertura do estêncil. Normalmente, o objetivo é atingir 100%.
Escolhi o Cpk como a melhor métrica para avaliar a eficiência da transferência na impressão por estêncil, uma vez que incorpora tanto a média como o desvio padrão (ou seja, o «spread»). A Figura 2 mostra a distribuição da pasta A, que apresenta um bom Cpk, uma vez que os seus dados estão centrados entre as especificações e a distribuição é bem definida, ao passo que a distribuição da pasta B não está centrada entre as especificações e é ampla.
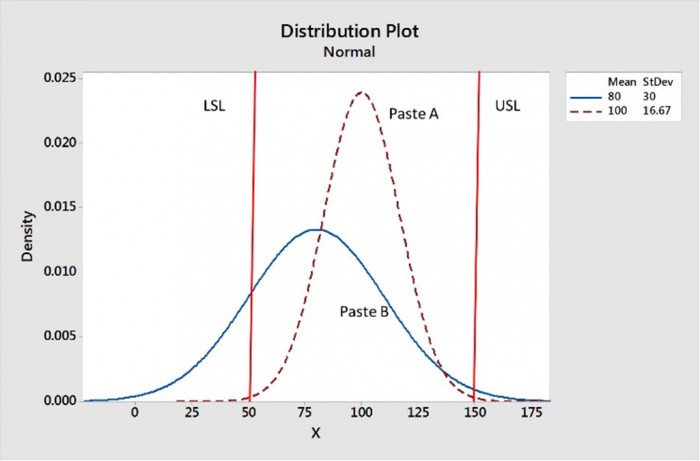
Figura 2. A pasta A apresenta uma melhor eficiência de transferência, uma vez que os seus dados se situam no centro entre os limites superior e inferior e apresentam uma distribuição mais nítida.
Recentemente, decidi elaborar os cálculos necessários para criar uma folha de cálculo do Excel que realizasse testes de hipóteses de Cpks. Tanto quanto sei, isto nunca foi feito antes.
Um teste de hipóteses pode ser semelhante ao seguinte. A hipótese nula (Ho) seria que o Cpk da eficiência de transferência é 1,00. A hipótese alternativa, H1, poderia ser que o Cpk não é igual a 1,00. A H1 poderia também ser que o Cpk fosse inferior ou superior a 1,00.
A título de exemplo, suponhamos que pretenda que o Cpk da eficiência de transferência seja 1,00. Analisa 1000 impressões e obtém um Cpk de 0,98. Está tudo perdido? Não necessariamente, uma vez que se tratou de uma amostragem estatística, deve realizar um teste de hipóteses. Veja a Figura 3. Na célula B16 foi introduzido o Cpk = 0,98, na célula B17 foi introduzido o tamanho da amostra n = 1000 e, na célula B18, foi introduzida a hipótese nula: Cpk = 1,00. A célula B21 mostra que a hipótese nula não pode ser rejeitada como falsa, uma vez que a hipótese alternativa é falsa. Por isso, não podemos afirmar, do ponto de vista estatístico, que o Cpk não é igual a 1,00.
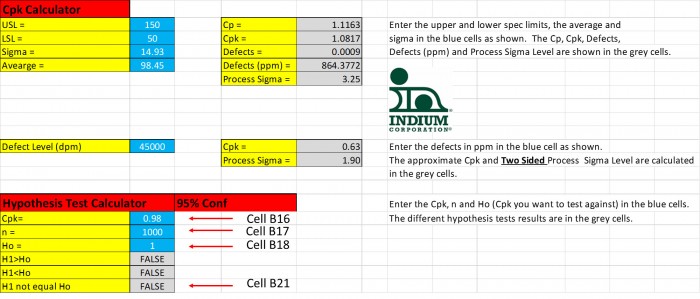
Figura 3. Um valor de Cpk = 0,98 é estatisticamente equivalente a um Cpk de 1,00, uma vez que a hipótese nula, Ho, não pode ser rejeitada.
Em que medida o Cpk teria de diferir de 1,00 neste exemplo com 1 000 amostras para se poder afirmar que não é estatisticamente igual a 1,00? A Figura 4 mostra-nos que o Cpk teria de ser 0,95 (ou 1,05) para ser estatisticamente diferente de 1,00.

Figura 4. Se o Cpk for apenas 0,95, este valor é estatisticamente diferente de um Cpk = 1,00.
Esta folha de cálculo deverá ser útil para quem estiver interessado em monitorizar os índices de eficiência de transferência (Cpks) com vista a reduzir os defeitos de soldadura no final da linha de produção. Enviarei uma cópia desta folha de cálculo aos leitores interessados. Se desejar receber uma, envie-me um e-mail a solicitar a mesma para [email protected].
Saúde,
Dr. Ron


