
여러분,
제가 아는 모든 사람들은 2/3라는 사실이 당연한 것으로 받아들이고 있습니다.rd 모든 SMT 결함의 원인은 스텐실 인쇄 공정에서 비롯된다고 할 수 있습니다. 우리 중 몇몇은 이 주장에 대한 참고 자료를 찾으려고 노력했으나 성공하지 못했습니다. 혹시 관련 자료를 알고 계신 독자분께서 계시면 제게 알려 주시기 바랍니다. 이 말이 사실이라고 가정할 때, 패드에 정확히 적정량의 솔더 페이스트를 인쇄하는 것은 매우 중요한 평가 기준입니다.
이러한 관점에서, 얼마 전 저는 한 편의 글을 썼는데, 게시물 ~의 신뢰 구간을 계산하는 방법에 대하여 Cpk 스텐실 인쇄에서 전사 효율에 대해 설명하겠습니다. 참고로, 전사 효율은 솔더 페이스트의 침착 부피를 스텐실 개구부의 부피로 나눈 비율을 말합니다. 그림 1을 참조하십시오. 일반적으로 목표치는 100%이며, 상한 및 하한 사양은 각각 150%와 50%입니다.

그림 1. 스텐실 인쇄에서 전사 효율은 솔더 페이스트의 증착량을 스텐실 개구부의 부피로 나눈 값이다. 일반적으로 100%를 목표로 한다.
저는 스텐실 인쇄 전사 효율을 평가하는 데 가장 적합한 지표로 Cpk를 선택했는데, 이는 평균값과 표준편차 (즉, “분산”). 그림 2는 페이스트 A의 분포를 보여주고 있는데, 이 페이스트는 데이터가 규격 범위 중앙에 위치하고 분포가 날카로워 Cpk 값이 양호한 반면, 페이스트 B의 분포는 규격 범위 중앙에 위치하지 않고 분포가 넓다.
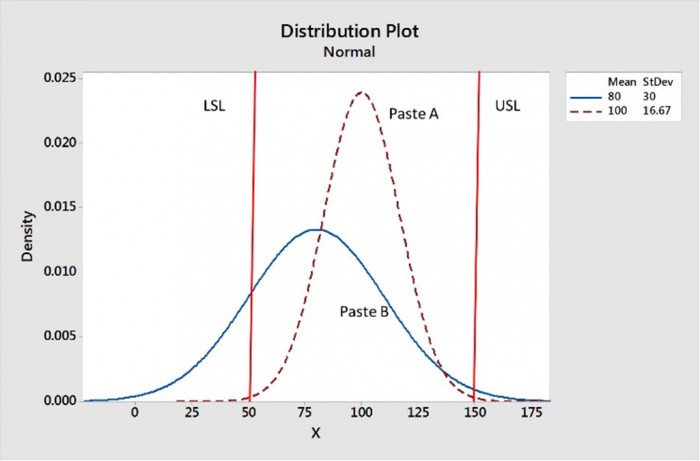
그림 2. 페이스트 A는 데이터가 상한 및 하한 사양 값의 중간에 위치하고 분포가 더 선명하기 때문에 전이 효율이 더 우수하다.
최근에, 저는 다음과 같은 기능을 수행하는 엑셀 스프레드시트를 만들기 위한 수학적 공식을 개발하기로 결정했습니다. 가설 검정 CPK에 관해서 말입니다. 제가 아는 한, 이런 시도는 이전에 한 번도 없었습니다.
가설 검정은 대략 다음과 같은 형태를 띨 수 있습니다. 귀무가설(Ho)은 이송 효율의 Cpk가 1.00이라는 것입니다. 대립가설 H1은 Cpk가 1.00과 같지 않다는 것일 수 있습니다. 또한 H1은 Cpk가 1.00보다 작거나 크다는 것일 수도 있습니다.
예를 들어, 전사 효율의 Cpk를 1.00으로 설정하고 싶다고 가정해 봅시다. 1,000개의 인쇄물을 분석한 결과 Cpk가 0.98로 나왔습니다. 모든 것이 물거품이 된 것일까요? 꼭 그렇지만은 않습니다 . 이는 통계적 표본 조사였으므로 가설 검정을 수행해야 합니다. 그림 3을 참조하십시오. B16 셀에는 Cpk = 0.98이 입력되었고, B17 셀에는 표본 크기 n = 1000이 입력되었으며, B18 셀에는 귀무가설인 Cpk = 1.00이 입력되었습니다. B21 셀은 대립가설이 거짓이므로 귀무가설을 거짓으로 기각할 수 없음을 보여줍니다. 따라서 통계적으로 Cpk가 1.00과 같지 않다고 말할 수는 없습니다.
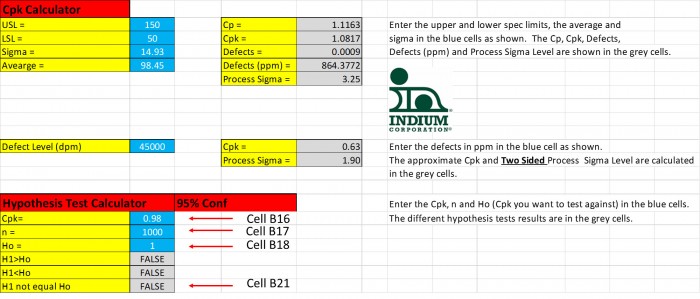
그림 3. Cpk = 0.98은 귀무가설(Ho)을 기각할 수 없으므로, 통계적으로 Cpk = 1.00과 동일하다.
이 1,000개 표본의 예시에서, Cpk가 1.00과 통계적으로 다르다고 말하기 위해서는 1.00과 얼마나 달라야 할까요? 그림 4에 따르면, Cpk가 1.00과 통계적으로 다르려면 0.95(또는 1.05)여야 합니다.

그림 4. Cpk가 0.95에 불과하다면, 이 Cpk 값은 Cpk = 1.00과 통계적으로 유의미한 차이를 보인다.
이 스프레드시트는 최종 공정 단계의 납땜 불량을 줄이기 위해 전이 효율(CpK)을 모니터링하는 데 관심이 있는 분들에게 유용할 것입니다. 관심 있는 독자분들께는 이 스프레드시트의 사본을 보내드리겠습니다. 원하시는 분은 다음 이메일 주소로 요청해 주시기 바랍니다. [email protected].
건배,
론 박사


