
朋友們
在我所認識的所有人當中,大家都公認這個事實:2/3rd 所有 SMT 缺陷中,有相當一部分可追溯至網版印刷工序。我們當中不少人曾試圖為此說法尋找參考文獻,但均未果。若任何讀者知曉相關文獻,請告知我。假設這句俗諺屬實,則將適量的焊膏精準地印刷在焊盤上,便是一項極其重要的衡量指標。
基於這個觀點,不久前,我寫了一篇 貼文 關於計算該的信賴區間 Cpk 在模板印刷中,轉移效率的計算方式。在此提醒,轉移效率是指焊膏沉積體積除以模板開口體積的比率。請參見圖 1。通常目標值為 100%,其上下限規格分別為 150% 和 50%。

圖 1. 網版印刷的轉印效率,是指焊膏沉積體積除以網版開孔體積。通常以 100% 為目標。
我選擇 Cpk 作為評估模板印刷轉印效率的最佳指標,因為它同時涵蓋了平均值與 標準差 (即「分散度」)。圖 2 顯示了糊劑 A 的分佈狀況,其 Cpk 值良好,因為其數據集中於規格範圍內,且分佈曲線銳利;反觀糊劑 B,其分佈並未集中於規格範圍內,且分佈曲線較寬。
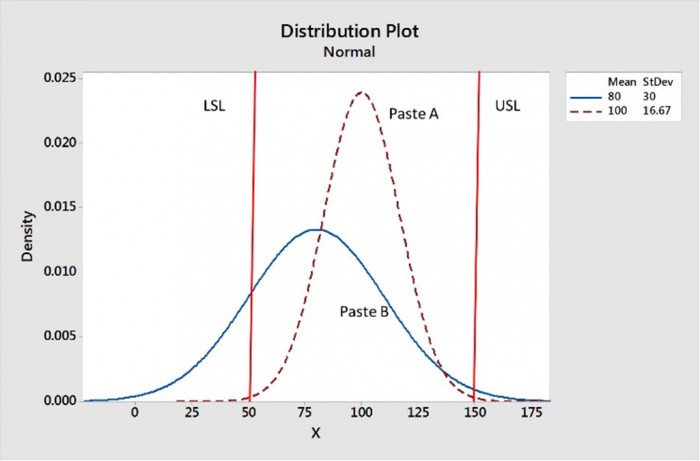
圖 2. 膠體 A 的轉移效率較佳,因為其數據位於上下規格值之間,且分佈更為集中。
最近,我決定建立一套數學模型,用來製作一份能夠執行……的 Excel 試算表 假設檢定 關於 Cpks。據我所知,這在以往從未有人做過。
假設檢定可能類似以下形式。原假設(Ho)為轉移效率的 Cpk 值為 1.00。備選假設 H1 可能是 Cpk 值不等於 1.00;H1 亦可能是 Cpk 值小於或大於 1.00。
舉例來說,假設您希望轉印效率的 Cpk 值為 1.00。您分析了 1000 份印品,得到的 Cpk 值為 0.98。這就全都沒希望了嗎?未必。由於這是統計抽樣,您 應該進行假設檢定。 請參閱圖 3。在 B16 儲存格中輸入 Cpk = 0.98,在 B17 儲存格中輸入樣本大小 n = 1000,並在 B18 儲存格中輸入原假設:Cpk = 1.00。B21 儲存格顯示,由於備選假設不成立,因此無法駁回原假設為假。因此,從統計學角度來看,我們無法斷言 Cpk 不等於 1.00。
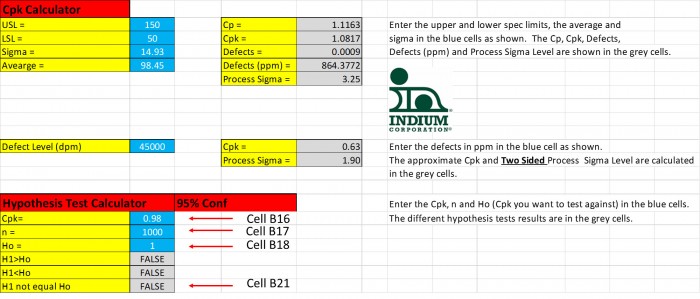
圖 3.A Cpk = 0.98 在統計上與 Cpk = 1.00 並無差異,因為無法拒絕零假設 Ho。
在此 1000 個樣本的範例中,Cpk 必須與 1.00 相差多少,才能判定其在統計上不等於 1.00?圖 4 顯示,Cpk 必須為 0.95(或 1.05),才在統計上與 1.00 不同。

圖 4。若 Cpk 值僅為 0.95,則此 Cpk 值在統計上與 Cpk = 1.00 存在顯著差異。
這份試算表對於有興趣監控轉移效率 Cpks 以減少產線末端焊接缺陷的人士應會有所幫助。我將把這份試算表的副本寄給有興趣的讀者。若您需要一份,請發送電子郵件至 [email protected].
乾杯
羅恩博士


