
皆さん、
私の知る限り、誰もが2/3という数字を事実として受け入れている。rd SMTの欠陥のすべては、ステンシル印刷工程に起因するとされています。私たちの中には、この説の根拠となる文献を探そうとした者も何人かいましたが、見つけることはできませんでした。もし読者の皆様で、何かご存知の方がいらっしゃいましたら、ぜひお知らせください。この通説が正しいと仮定すれば、パッド上に正確に印刷された適量のはんだペーストは、極めて重要な指標となります。
こうした観点に照らして、少し前に、私はある 投稿 の信頼区間の計算について Cpk ステンシル印刷における転写効率について。念のため補足すると、転写効率とは、はんだペーストの堆積体積をステンシルの開口体積で割った比率のことです。図1を参照してください。通常、目標値は100%であり、上限仕様は150%、下限仕様は50%となります。

図1. ステンシル印刷における転写効率とは、はんだペーストの付着量の体積を、ステンシルの開口部の体積で割った値である。通常、100%が目標とされる。
ステンシル印刷の転写効率を評価する上で最適な指標としてCpkを選んだのは、これが平均値と 標準偏差 (すなわち「ばらつき」)。図2はペーストAの分布を示している。ペーストAは、データが仕様範囲の中央に位置し、分布が鋭いため、Cpk値が良好である。一方、ペーストBの分布は仕様範囲の中央に位置しておらず、分布も広い。
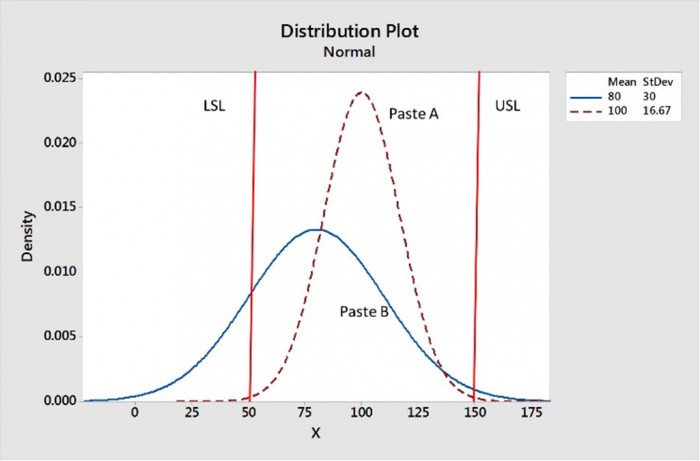
図2. ペーストAは、データが上限値と下限値の間に集中しており、分布もより鋭いため、転写効率が優れている。
最近、私は、次のような機能を持つExcelスプレッドシートを作成するための数式を開発することに決めました。 仮説検定 Cpksについて。私の知る限り、これまでこのようなことは行われたことがない。
仮説検定は、次のような形になることがある。帰無仮説(Ho)は、転送効率のCpkが1.00であるというものである。対立仮説H1は、Cpkが1.00と等しくないというものである。また、H1は、Cpkが1.00より小さい、あるいは1.00より大きいというものでもある。
例として、転写効率のCpkを1.00にしたいとしましょう。1000枚のプリントを分析した結果、Cpkが0.98となったとします。これで全てが台無しなのでしょうか?必ずしもそうとは限りません。これは統計的なサンプリング であるため、 仮説検定を行う必要があります 。 図3を参照してください。セルB16にはCpk = 0.98が入力され、セルB17には標本サイズn = 1000が入力され、セルB18には帰無仮説であるCpk = 1.00が入力されています。セルB21には、対立仮説が偽であるため、帰無仮説を偽として棄却できないことが示されています。したがって、統計的にはCpkが1.00に等しくないとは言い切れません。
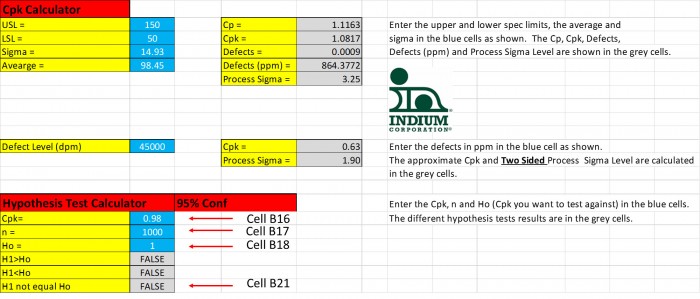
図3. Cpk = 0.98 は、帰無仮説 Ho を棄却できないため、統計的には Cpk = 1.00 と同等である。
この1000個のサンプルを用いた例において、Cpkが1.00と統計的に等しくないと言えるためには、Cpkは1.00からどの程度異なる必要があるでしょうか。図4から、Cpkが1.00と統計的に異なるためには、0.95(または1.05)でなければならないことがわかります。

図4. Cpkが0.95の場合、このCpkはCpk = 1.00とは統計的に異なる。
このスプレッドシートは、最終工程のはんだ付け不良を減らすために、転送効率(CpK)のモニタリングに関心のある方にとって役立つはずです。ご興味のある読者の方には、このスプレッドシートのコピーをお送りいたします。ご希望の方は、以下のメールアドレスまでご連絡ください。 [email protected].
乾杯
ロン博士


