
Mọi người ơi,
Tất cả những người tôi biết đều coi đó là một sự thật hiển nhiên rằng 2/3thứ Hầu hết các lỗi SMT đều có thể truy nguyên từ quy trình in khuôn. Một số người trong chúng tôi đã cố gắng tìm tài liệu tham khảo cho nhận định này nhưng không thành công. Nếu độc giả nào biết nguồn tham khảo nào, xin vui lòng cho tôi biết. Giả sử nhận định này là đúng, thì lượng bột hàn vừa đủ, được in chính xác lên vị trí pad, là một tiêu chí vô cùng quan trọng.
Dựa trên quan điểm này, cách đây một thời gian, tôi đã viết một bài bài đăng về cách tính khoảng tin cậy của Cpk về hiệu suất chuyển tải trong in khuôn. Xin nhắc lại, hiệu suất chuyển tải là tỷ lệ giữa thể tích lớp bột hàn được phủ lên bề mặt chia cho thể tích lỗ trên khuôn. Xem Hình 1. Thông thường, mục tiêu là đạt 100%, với giới hạn trên và dưới lần lượt là 150% và 50%.

Hình 1. Hiệu suất chuyển tải trong in khuôn là thể tích lớp bột hàn được phủ chia cho thể tích lỗ khuôn. Thông thường, mục tiêu là đạt 100%.
Tôi đã chọn Cpk làm chỉ số tốt nhất để đánh giá hiệu suất chuyển in bằng khuôn, vì chỉ số này kết hợp cả giá trị trung bình và độ lệch chuẩn (tức là “độ phân tán”). Hình 2 thể hiện phân phối của hỗn hợp A, có chỉ số Cpk tốt do dữ liệu của nó nằm chính giữa các giới hạn quy cách và có phân phối sắc nét, trong khi phân phối của hỗn hợp B không nằm chính giữa các giới hạn quy cách và có phân phối rộng.
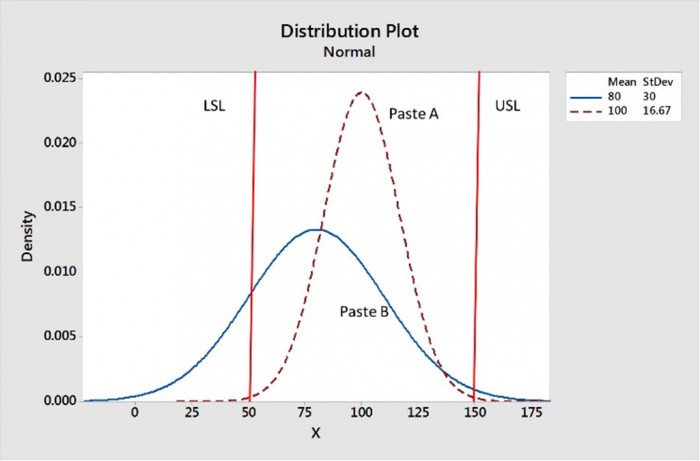
Hình 2. Hỗn hợp A có hiệu suất truyền tải cao hơn do dữ liệu của nó nằm ở giữa các giá trị giới hạn trên và dưới, đồng thời có phân bố dữ liệu rõ nét hơn.
Gần đây, tôi đã quyết định xây dựng công thức toán học để tạo ra một bảng tính Excel có thể thực hiện kiểm định giả thuyết của Cpks. Theo tôi biết, điều này chưa từng được thực hiện trước đây.
Một bài kiểm định giả thuyết có thể diễn ra như sau. Giả thuyết không (Ho) là hệ số Cpk của hiệu suất chuyển giao bằng 1,00. Giả thuyết đối lập, H1, có thể là hệ số Cpk không bằng 1,00. H1 cũng có thể là hệ số Cpk nhỏ hơn hoặc lớn hơn 1,00.
Ví dụ, giả sử bạn muốn chỉ số Cpk của hiệu suất truyền tải là 1,00. Bạn phân tích 1.000 bản in và thu được chỉ số Cpk là 0,98. Liệu mọi thứ đã thất bại? Chưa hẳn, vì đây là một mẫu thống kê, bạn nên thực hiện kiểm định giả thuyết. Xem Hình 3. Trong ô B16, giá trị Cpk = 0,98 đã được nhập; trong ô B17, cỡ mẫu n = 1.000 đã được nhập; và trong ô B18, giả thuyết không: Cpk = 1,00 đã được nhập. Ô B21 cho thấy giả thuyết không không thể bị bác bỏ vì giả thuyết đối lập là sai. Do đó, về mặt thống kê, chúng ta không thể khẳng định rằng Cpk không bằng 1,00.
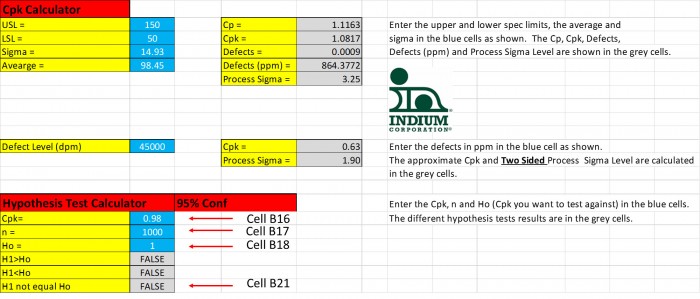
Hình 3. Giá trị Cpk = 0,98 về mặt thống kê là tương đương với giá trị Cpk = 1,00, vì không thể bác bỏ giả thuyết không (Ho).
Trong ví dụ với 1.000 mẫu này, chỉ số Cpk phải khác biệt so với 1,00 bao nhiêu thì mới có thể kết luận rằng nó không bằng 1,00 về mặt thống kê? Hình 4 cho thấy chỉ số Cpk phải bằng 0,95 (hoặc 1,05) thì mới được coi là khác biệt về mặt thống kê so với 1,00.

Hình 4. Nếu giá trị Cpk chỉ là 0,95, thì giá trị Cpk này có sự khác biệt về mặt thống kê so với giá trị Cpk = 1,00.
Bảng tính này sẽ hữu ích cho những ai quan tâm đến việc theo dõi chỉ số hiệu suất chuyển giao (Cpks) nhằm giảm thiểu các khuyết tật hàn ở giai đoạn cuối dây chuyền. Tôi sẽ gửi một bản sao bảng tính này cho những độc giả quan tâm. Nếu bạn muốn nhận bản sao, vui lòng gửi email yêu cầu đến [email protected].
Chúc mừng,
Tiến sĩ Ron


