
Amigos,
Todas las personas que conozco dan por hecho que 2/3rd Todos los defectos de SMT pueden atribuirse al proceso de impresión con plantilla. Varios de nosotros hemos intentado encontrar alguna referencia que respalde esta afirmación, pero sin éxito. Si algún lector conoce alguna, le agradecería que me lo hiciera saber. Suponiendo que esta afirmación sea cierta, la cantidad adecuada de pasta de soldadura, impresa de forma precisa sobre la almohadilla, es un parámetro de vital importancia.
Teniendo en cuenta esta perspectiva, hace algún tiempo escribí un publicación sobre el cálculo del intervalo de confianza de la Cpk de la eficiencia de transferencia en la impresión con plantilla. A modo de recordatorio, la eficiencia de transferencia es la relación entre el volumen de la pasta de soldadura depositada y el volumen de la abertura de la plantilla. Véase la figura 1. Normalmente, el objetivo sería el 100 %, con unos límites superior e inferior del 150 % y el 50 %, respectivamente.

Figura 1. La eficiencia de transferencia en la impresión con plantilla es el volumen del depósito de pasta de soldadura dividido por el volumen de la abertura de la plantilla. Normalmente, el objetivo es alcanzar el 100 %.
Elegí el Cpk como el mejor indicador para evaluar la eficiencia de transferencia en la impresión con plantilla, ya que tiene en cuenta tanto la media como la desviación estándar (es decir, la «dispersión»). La figura 2 muestra la distribución de la pasta A, que presenta un buen Cpk, ya que sus datos están centrados entre los límites de especificación y su distribución es nítida, mientras que la distribución de la pasta B no está centrada entre los límites de especificación y es amplia.
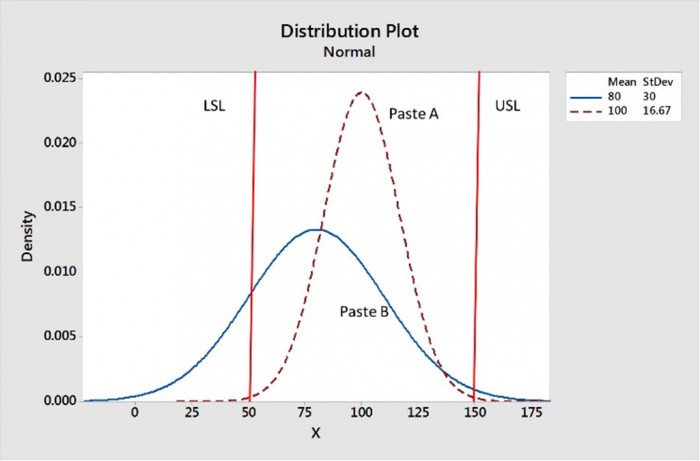
Figura 2. La pasta A presenta una mayor eficiencia de transferencia, ya que sus datos se sitúan en el centro, entre los valores máximo y mínimo especificados, y su distribución es más nítida.
Hace poco decidí elaborar los cálculos necesarios para crear una hoja de cálculo de Excel que realizara pruebas de hipótesis de Cpks. Que yo sepa, esto nunca se ha hecho antes.
Una prueba de hipótesis podría ser algo parecido a lo siguiente. La hipótesis nula (Ho) sería que el Cpk de la eficiencia de transferencia es 1,00. La hipótesis alternativa, H1, podría ser que el Cpk no es igual a 1,00. H1 también podría ser que el Cpk fuera menor o mayor que 1,00.
A modo de ejemplo, supongamos que quieres que el Cpk de la eficiencia de transferencia sea 1,00. Analizas 1.000 impresiones y obtienes un Cpk de 0,98. ¿Está todo perdido? No necesariamente, ya que se trataba de un muestreo estadístico, deberías realizar una prueba de hipótesis. Véase la figura 3. En la celda B16 se ha introducido el Cpk = 0,98; en la celda B17, el tamaño de la muestra n = 1000; y en la celda B18, la hipótesis nula: Cpk = 1,00. La celda B21 muestra que la hipótesis nula no puede rechazarse como falsa, ya que la hipótesis alternativa es falsa. Por lo tanto, no podemos afirmar estadísticamente que el Cpk no sea igual a 1,00.
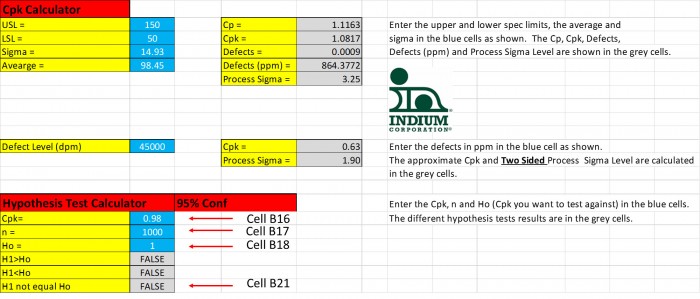
Figura 3. Un valor de Cpk = 0,98 es estadísticamente equivalente a un Cpk de 1,00, ya que no se puede rechazar la hipótesis nula, Ho.
¿En qué medida tendría que diferir el Cpk de 1,00 en este ejemplo de 1.000 muestras para poder afirmar que, desde el punto de vista estadístico, no es igual a 1,00? La figura 4 nos muestra que el Cpk tendría que ser 0,95 (o 1,05) para ser estadísticamente diferente de 1,00.

Figura 4. Si el Cpk es solo de 0,95, este valor es estadísticamente diferente de un Cpk = 1,00.
Esta hoja de cálculo debería resultar útil para quienes estén interesados en supervisar los índices de eficiencia de transferencia (Cpks) con el fin de reducir los defectos de soldadura al final de la línea de producción. Enviaré una copia de esta hoja de cálculo a los lectores que estén interesados. Si quieres una, envíame una solicitud por correo electrónico a [email protected].
Salud,
Dr. Ron


