
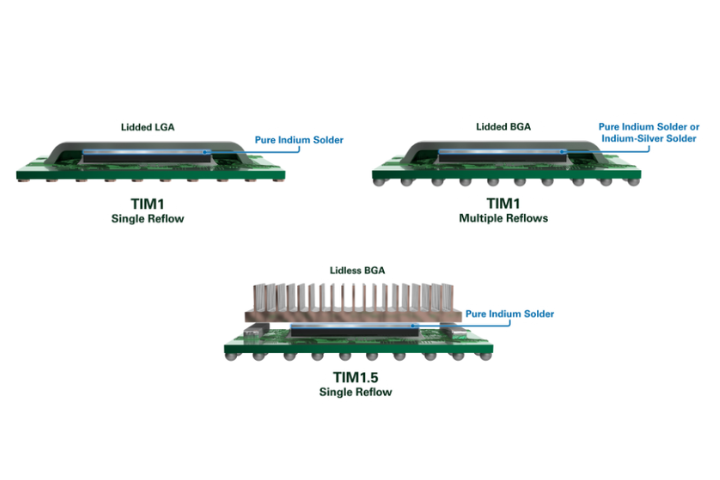
A potência de computação está a crescer rapidamente em mercados de alto desempenho, como a IA, os centros de dados, a computação de alto desempenho (HPC) e a eletrónica de potência automóvel. À medida que os dispositivos ultrapassam os limites do desempenho, a gestão do calor torna-se um desafio crucial. Os materiais de interface térmica (TIMs) são fundamentais nesta batalha, garantindo fiabilidade, eficiência e longevidade. Enquanto os TIMs poliméricos se aproximam do seu limite máximo de desempenho, os TIMs de solda, também denominados sTIMs, tornaram-se a solução preferida para uma dissipação de calor superior.
O TIM1 e o TIM1.5 são duas interfaces fundamentais no encapsulamento eletrónico avançado. O TIM1 é utilizado ao nível do chip, diretamente entre o die e a tampa ou o dissipador de calor durante a montagem do dispositivo. O TIM1.5, embora também contribua para a dissipação de calor ao nível do chip, é aplicado posteriormente ao nível da placa, entre o dispositivo encapsulado e o dissipador de calor ou a placa de refrigeração.
Para alcançar a próxima geração de desempenho dos dispositivos, é essencial compreender as suas funções específicas e os desafios de engenharia que cada um deles apresenta. Aqui, iremos explorar as suas principais diferenças, os fatores tecnológicos impulsionadores e as melhores práticas para a incorporação destes materiais em conjuntos avançados.
Compreender as aplicações do TIM1 em comparação com as do TIM1.5
A opção metálica mais comum para as aplicações TIM1 e TIM1.5 em conjuntos de elevada densidade de potência é um TIM de solda de índio puro. Isto deve-se à sua elevada condutividade térmica e à forte adesão mecânica a superfícies amplas e sujeitas a deformações. Em ambas as aplicações, um TIM de solda requer metalização na face posterior do chip de silício e no dissipador de calor.
TIM1
O TIM1 é o material de interface térmica colocado entre o chip semicondutor e a tampa ou o dissipador de calor durante a montagem do chip. O TIM2 é, em seguida, colocado sobre a tampa, juntamente com um dissipador de calor. Algumas características notáveis da implementação do TIM com solda são:
- Grande área da matriz, por vezes com 50–100 mm de comprimento e largura.
- A existência de um perfil de cura do adesivo da tampa enquanto o TIM de soldadura se encontra no conjunto.
- Um processo de refluxo gerido com precisão, que depende do tipo de embalagem com tampa (PGA, LGA, BGA, etc.).
- É a aplicação mais comum dos TIMs de soldadura no domínio do HPC e da IA.
TIM1.5
O TIM1.5 é utilizado entre o pacote acabado e o dissipador de calor ou placa de refrigeração durante a montagem ao nível da placa. Também permite a dissipação de calor ao nível do chip, mas é aplicado numa fase posterior do processo de fabrico, fazendo a ligação entre o pacote e a solução de refrigeração ao nível do sistema. As considerações relativas à implementação do TIM1.5 incluem:
- Teoricamente, um melhor desempenho térmico devido ao menor número de interfaces por onde o calor tem de passar.
- O processo final de montagem por refluxo de solda. As baixas temperaturas de refluxo não afetam nenhum componente SMT já instalado na placa principal.
- A necessidade de controlos de processo robustos para se adaptar à deformação do molde, evitar a inclinação da linha de união e mitigar a formação de bolhas.
Na sua essência, o TIM1 foi concebido para garantir precisão na produção e fiabilidade ao nível do chip, enquanto o TIM1.5 foi concebido para oferecer escalabilidade e uma montagem robusta em maior escala.
Fatores tecnológicos determinantes nas aplicações do TIM1
O TIM1 desempenha um papel fundamental na dissipação de calor ao nível do chip. É essencial alcançar a resistência térmica mais baixa possível, mantendo simultaneamente a fiabilidade a longo prazo. Três fatores de engenharia principais determinam as aplicações do TIM1:
- Redução da resistência térmica (Rth): Um valor mais baixo de Rth significa um menor aumento de temperatura para uma determinada carga de potência, mantendo as temperaturas de junção baixas e o desempenho elevado.
- Linhas de colagem mais finas e uniformes: as linhas de colagem finas não só reduzem a resistência térmica como também melhoram a uniformidade, ajudando a reduzir os vazios e a evitar problemas mecânicos, como a expulsão do TIM.
- Lidar com a variação da altura dos chips: Uma vez que os pacotes integram vários chips com espessuras variáveis, o TIM1 deve compensar estas diferenças de forma fiável, para garantir um contacto térmico sólido em todos os chips.
Outro fator crítico é a minimização de vazios. Mesmo pequenas percentagens de vazios — bolsas de ar que isolam o calor e concentram a tensão mecânica — podem causar perda de desempenho e falhas de fiabilidade. Igualmente importante é controlar problemas como o rasgamento a quente (microfissuras durante a solidificação) e a falta de humedecimento (incapacidade de humedecer todas as superfícies), que podem interromper a via térmica crucial entre o chip e a tampa.
Fatores tecnológicos impulsionadores nas aplicações do TIM1.5
A complexidade do TIM1.5 centra-se na montagem em grande escala, na robustez mecânica e na fiabilidade a longo prazo em condições de exploração.
Entre os principais fatores impulsionadores contam-se:
- Controlo da coplanaridade: As grandes montagens são propensas a diferenças de altura entre a tampa, os moldes e o dissipador de calor. Estas variações provocam uma espessura inconsistente da linha de ligação, o que conduz à formação de pontos quentes e a problemas de fiabilidade.
- Robustez do processo: A enorme dimensão das áreas de ligação do TIM1.5 amplifica os defeitos menores. São necessários processos robustos e consistentes para produzir ligações fiáveis e sem vazios em superfícies irregulares. Tal como nas aplicações do TIM1, um Rth mais baixo significa um menor aumento de temperatura para qualquer carga de potência dada.
- Reutilização: O TIM1.5 é frequentemente utilizado em módulos de elevado valor e custo elevado. As reparações e os ajustes são mais viáveis a este nível, reduzindo o desperdício e os custos globais.
- Longevidade: Prevê-se que os conjuntos TIM1.5 tenham uma duração de 10 a 15 anos. As avarias são dispendiosas, resultando frequentemente em tempo de inatividade e perda de receitas, pelo que a fiabilidade e a resiliência em condições de esforço são fundamentais.
O panorama da montagem das proteínas TIM1 e TIM1.5
Embora os seus objetivos sejam diferentes, ambas as interfaces exigem uma gestão cuidadosa dos processos.
O processo de montagem do TIM1 começa com a preparação da pastilha e a aplicação da metalização na face posterior. Após a separação e colocação dos chips, é aplicado um TIM de solda na superfície do chip. É dispensado um adesivo ao longo do perímetro do substrato. A tampa é alinhada com precisão e o conjunto é aquecido sob controlos rigorosos para criar uma ligação uniforme e contínua. Os ciclos de aquecimento dependem do design específico do chip, da escolha do adesivo e da liga do TIM de solda. Um arrefecimento lento e uniforme evita a acumulação de tensões e a formação de vazios. A inspeção, frequentemente realizada através de raios X ou análise acústica, garante a ausência de defeitos, uma vez que mesmo pequenos vazios podem comprometer significativamente a dissipação de calor ao nível do chip.
No processo TIM1.5, a escala e a robustez são fundamentais. As superfícies do substrato e dos chips são preparadas antes da aplicação de um TIM de solda para cobrir todos os chips ou toda a tampa. Os espaçadores especializados ajudam a manter a coplanaridade durante o alinhamento com o dissipador de calor. O processo TIM1.5 constitui a fase final de montagem por refluxo, pelo que o controlo da temperatura é fundamental, não só para a integridade da junta de solda com TIM, mas também para todos os componentes SMT já presentes na placa principal. Para soldaduras em áreas mais extensas, tecnologias inovadoras de refluxo, tais como sistemas de vácuo e de pressão, podem ajudar a promover a remoção de vazios. A inspeção por raios X permite verificar a formação de vazios, mas a microscopia acústica de varredura (SAM) pode ser incompatível, dependendo da arquitetura das aletas do dissipador de calor soldado. Normalmente, a montagem completa da placa é muito dispendiosa nesta fase. Felizmente, o TIM1.5 permite retrabalho devido à ausência de um selante na tampa da pilha e à elevada ductilidade da liga do TIM de solda.
Conclusão
À medida que as exigências em termos de potência e desempenho dos dispositivos aumentam, compreender as principais diferenças de processo entre o TIM1 e o TIM1.5 é mais importante do que nunca. O TIM1 proporciona precisão e uma resistência térmica ultrabaixa ao nível do chip, enquanto o TIM1.5 permite soluções fiáveis e escaláveis para grandes áreas e módulos com vários chips. Ao dominarem estratégias avançadas de TIM de soldadura para ambos, os engenheiros podem gerir melhor o calor, aumentar o desempenho e contribuir para a longevidade das tecnologias do futuro.
Pronto para explorar mais? Assista ao nosso webinar da série InSIDER,«1 kW e além: TIMs de solda de índio (sTIMs) para montagem de chips a nu», para conhecer as últimas novidades, desafios e soluções em embalagens de alta potência.


